 Polski check





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
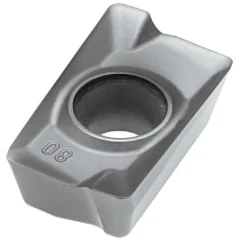
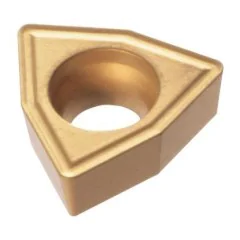
Płytka węglikowa WCMX 06T308 – do wierteł składanych 80°
| Dane techniczne | |
|---|---|
| Długość boku l | 6,14 mm |
| Grubość płytki s | 3,97 mm |
| Średnica otworu d1 | 3,7 mm |
| Promień naroża rε | 0,80 mm |
| Kod ANSI | WCMX 32.52 |
| Kształt / kąt naroża | W – trygon 80° |
| Liczba krawędzi | 3 |
| Geometria łamacza | wg karty korpusu |
| Gatunek | H6310 (węglik PVD) |
| Zastosowanie | wiertła składane |
Parametry wiercenia gatunkiem H6310 w stali i stali nierdzewnej
wartości orientacyjne wg grup ISO P i M — dobierane do średnicy wiertła
| Materiał | Vc [m/min] | Posuw fn [mm/obr] |
|---|---|---|
| PStal | 50-75 | 0,15-0,40 |
| MStal nierdzewna | 35-50 | 0,10-0,22 |
Płytka wieloostrzowa H6310 do wiercenia otworów – budowa i zastosowanie
konstrukcja dwupłytkowa, samocentrująca, bez nawiercania wstępnego
Płytka węglikowa WCMX 06T308 to wieloostrzowa płytka do wierteł składanych, przeznaczona do wiercenia otworów w pełnym materiale bez nawiercania wstępnego. Kształt W, czyli trygon o kącie naroża osiemdziesiąt stopni, oraz konstrukcja specjalna typu X nadają jej geometrię wiertarską, inną niż w płytkach tokarskich czy frezarskich. Wiertło składane pracuje dwiema płytkami: centralną w osi otworu i obwodową, która wyznacza jego średnicę. Promień naroża rε 0,80 mm wzmacnia naroże; geometrię łamacza należy dobrać według karty konkretnego korpusu. Gatunek H6310 to węglik spiekany z powłoką PVD (Physical Vapour Deposition, nanoszoną w niskiej temperaturze), stosowany do stali i stali nierdzewnej.
Najważniejsze zalety płytki do wierteł składanych H6310
- Wiercenie bez nawiercania wstępnego — samocentrująca geometria dwóch płytek prowadzi wiertło w materiale, co skraca operację do jednego przejścia.
- Trzy krawędzie skrawające — jednostronny trygon W udostępnia trzy naroża robocze indeksowane kolejno w tym samym gnieździe.
- Gatunek H6310 do grup ISO P i M — węglik z powłoką PVD do stali (P20-P40) i stali nierdzewnej (M20-M40).
- Kształt W – trygon o kącie naroża 80° — mocniejsze naroże niż w płytce trójkątnej, odporne na obciążenia wiercenia.
- Promień naroża rε 0,80 mm wzmacnia naroże; geometrię łamacza dobierz do konkretnego korpusu.
- Zakres materiałów obejmuje stal konstrukcyjną i stal nierdzewną (grupy ISO P i M) wg tabeli parametrów wiercenia.
Zastosowania i dobór parametrów wiercenia
Płytka do wierteł składanych sprawdza się przy wierceniu wałków, kołnierzy i płyt ze stali konstrukcyjnych oraz stali nierdzewnej. Parametry dobiera się względem średnicy nominalnej wiertła, a nie samej płytki. Prędkość obrotową wrzeciona wyznaczysz ze wzoru n = 1000·Vc/(π·D): dla wiertła o średnicy 20 mm przy prędkości skrawania Vc = 60 m/min otrzymasz około 955 obrotów na minutę. Przy stali nierdzewnej utrzymuj prędkość skrawania 35–50 m/min i stały posuw na obrót (fn), aby ograniczyć umocnienie zgniotowe materiału. Płytki wieloostrzowe w gatunku H6310 dostarcza koreańska marka Horn.
Obie płytki dzielą pracę, ponieważ prędkość skrawania rośnie liniowo wraz z promieniem: w osi wiertła dąży do zera, a maksimum osiąga na obwodzie. Płytka centralna wygniata materiał w osi i jest narażona na wykruszanie, natomiast obwodowa decyduje o średnicy i jakości powierzchni otworu. Konkretną pozycję, gatunek i geometrię łamacza każdej płytki dobieraj według dokumentacji danego korpusu; ten sam kształt ISO bywa dopuszczony na obu pozycjach, ale z innym gatunkiem lub łamaczem. Przy większych głębokościach prowadź chłodzenie wewnętrzne dla płynnego odprowadzania wióra i nie zamieniaj pozycji bez potwierdzenia w karcie korpusu.
▲
Ograniczenie zastosowania
Gatunek H6310 nie jest przeznaczony do stali hartowanych powyżej 45 HRC. Przy głębokości zbliżonej do granicznej krotności średnicy (4×D–5×D) chłodzenie wewnętrzne jest praktycznie obowiązkowe — bez wypłukiwania wióra grozi zapchanie rowka i złamanie płytki lub korpusu.
Dekoder oznaczenia płytki trygonalnej wg normy ISO 1832
jak czytać kod WCMT 06T308 — pozycje 1–7 oznaczenia
Oznaczenie WCMT 06T308 wg normy ISO 1832: 4 litery opisują geometrię i konstrukcję, 3 kody liczbowe — wymiary. Każde pole ma numer, ikonę i krótki opis.
Dekoder oznaczenia ISO 1832 — jak czytać kod
1Wkształt 2Ckąt α 3Mtolerancja 4Ttyp – 506dł. krawędzi 6T3grubość 708promień rε
Pozycje 1–4 · kod ISO
1WKształt
Trygon 80°
3 naroża po 80° na stronę
2CKąt przyłożenia
α = 7°
pozytywna, jednostronna
3MTolerancja
Klasa M (pośrednia)
IC ±0,05–0,15 · grubość ±0,13 mm
4TTyp
Otwór z pogłębieniem + łamacz
pogłębienie 40–60°, łamacz jednostronny
Pozycje 5–7 · wymiary [mm]
506Dł. krawędzi
l = 6,14 mm
kod 06 → długość krawędzi
6T3Grubość
s = 3,97 mm
między powierzchniami natarcia
708Promień naroża
rε = 0,8 mm
kod ÷ 10 → promień w mm
✓ 3 naroża × 1 strona = 3 krawędzie skrawające
Pełny zapis: WCMT 06T308 = trygon 80° · pozytywna 7° · klasa M · otwór z pogłębieniem i łamacz · l 6,14 mm · s 3,97 mm · rε 0,8 mm
Materiały do obróbki płytką z gatunku H6310
z czym współpracuje gatunek H6310 — zakres wg grup ISO
| Materiał (grupa ISO) | Wiercenie | Vc [m/min] |
|---|---|---|
| Stal konstrukcyjna (P) | ✔ tak | 50-75 |
| Stal nierdzewna (M) | ✔ tak | 35-50 |
| Żeliwo (K) | ✗ nie | poza zakresem H6310 |
| Aluminium i metale nieżelazne (N) | ✗ nie | poza zakresem H6310 |
| Stal hartowana > 45 HRC | ✗ nie | poza zakresem H6310 |
Wiertła składane wykorzystują dwie płytki — centralną i obwodową. Dobór każdej z nich prowadź według karty katalogowej korpusu danego systemu, ponieważ gatunek i geometria łamacza zależą od pozycji.
Najczęściej zadawane pytania o płytkę WCMX 06T308
zastosowanie, materiały i dobór parametrów wiercenia
To płytka wieloostrzowa do wierteł składanych — narzędzi, które wiercą otwory w pełnym materiale bez nawiercania wstępnego. Ma kształt W (trygon o kącie naroża 80°) i 3 krawędzie, promień naroża rε 0,80 mm, grubość 3,97 mm natomiast geometrię łamacza należy potwierdzić dla konkretnego korpusu.
Stal konstrukcyjną (P) przy Vc 50–75 m/min oraz stal nierdzewną (M) przy 35–50 m/min. Gatunek H6310 to węglik z powłoką PVD do grup ISO P i M — nie jest przeznaczony do żeliwa, aluminium ani stali hartowanych powyżej 45 HRC.
Prędkość skrawania rośnie z promieniem: płytka centralna pracuje w zakresie od 0 do ok. 50% Vc i wygniata materiał w osi, a obwodowa od 50 do 100% Vc i wyznacza średnicę oraz jakość otworu. To dwie funkcjonalnie różne pozycje. Konkretny kształt ISO, gatunek i łamacz dla każdej z nich wskazuje dokumentacja korpusu; ten sam kształt ISO może być dopuszczony na obu pozycjach, dlatego nie zamieniaj ich bez potwierdzenia.
Ze wzoru n = 1000·Vc/(π·D), licząc względem średnicy wiertła. Dla wiertła Ø20 mm przy Vc = 60 m/min wychodzi około 955 obr/min. Posuw minutowy uzyskasz mnożąc obroty przez posuw na obrót fn z tabeli parametrów.
Opinie klientów (2)
plytka super, polecam!!!!!!
Masz ten produkt? Pomóż innym w wyborze
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.
Nadaje się idealnie do stali.