





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
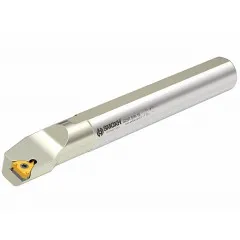
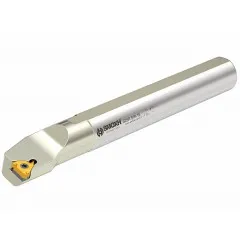
Nóż tokarski do gwintów zewnętrznych SEL 20X20 16 Smoxh
Oprawka lewa SEL 2020 K16 na płytki wymienne 16 EL
| Dane techniczne | |
|---|---|
| Oznaczenie producenta | SEL 2020 K16 |
| Rodzaj obróbki | Gwintowanie zewnętrzne |
| Wykonanie | Lewe (L) |
| Przekrój trzonka | 20x20 mm |
| Długość całkowita | 125 mm |
| Odległość ostrza od tyłu trzonka | 20 mm |
| Rodzina płytek | 16 EL (także 16 IR) |
| Rodzaje gwintów po dobraniu płytki | Metryczne M – 60° Rurowe walcowe G – 55° Zunifikowane UN – 60° |
| Zakres skoków metrycznych | 0,5–3,5 mm Zależnie od dobranej płytki 16 EL |

Zdjęcie przedstawia korpus SER 2525 M16 w odbiciu lustrzanym.
Dane w tabeli dotyczą lewej oprawki SEL 2020 K16.
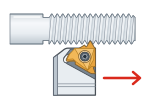
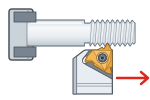
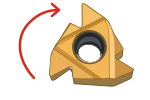
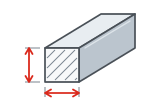
SEL 2020 K16 – toczenie gwintów zewnętrznych w praktyce
Detal obraca się, a ostrze przemieszcza się wzdłuż jego osi
Nóż tokarski do gwintów zewnętrznych SEL 20X20 16 Smoxh to lewa oprawka do toczenia gwintów na wałkach, czopach i tulejach. Trzonek 20x20 mm mocuje się w odpowiednim imaku tokarskim. Dobierając odpowiednią płytkę 16 EL, wykonasz gwinty metryczne M i calowe UN o zarysie 60 stopni oraz rurowe walcowe G o zarysie 55 stopni.
Zakres skoków metrycznych wynosi 0,5–3,5 mm, zależnie od dobranej płytki. Dla gwintów calowych G i UN dobierz płytkę do zarysu oraz liczby zwojów na cal (TPI). Przykład: gwint G 1/2 ma 14 zwojów na cal i mieści się w zakresie płytki 16 EL AG55 (48–8 zwojów na cal). To nóż składany: po zużyciu ostrza wymieniasz tylko płytkę, a korpus zostaje.
Średnicę gwintu wyznacza obrabiany wałek, a nie oprawka. Tą samą płytką 16 EL 3.5 ISO wykonasz więc np. M30 x3,5 i M33 x3,5. Dlatego nóż do gwintów zastępuje zestaw narzynek przy gwintach drobnozwojnych i dużych średnicach.
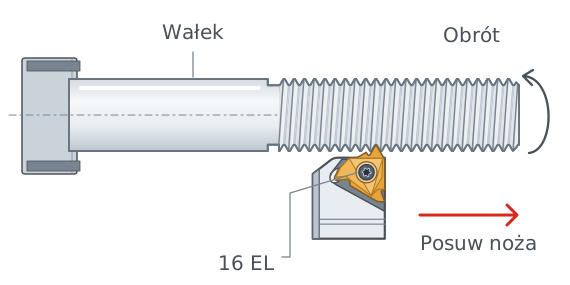
Schemat poglądowy. Nóż lewy, gwint lewy, posuw w stronę konika.
Jak pracuje nóż do gwintu zewnętrznego?
W kolejnych przejściach płytka pogłębia ten sam zarys. Posuw pozostaje zsynchronizowany z obrotem wrzeciona. Przy gwincie jednozwojnym przesunięcie noża na jeden obrót odpowiada skokowi gwintu.
Nóż lewy ma lustrzaną budowę i pracuje z płytkami 16 EL. Służy przede wszystkim do gwintów lewych. Kierunek powstającego gwintu zależy także od ustawienia narzędzia, obrotów wrzeciona i kierunku posuwu.
Płytki 16 EL – dobór zarysu i skoku gwintu
Jedna oprawka, różne zadania po dobraniu odpowiedniej płytki
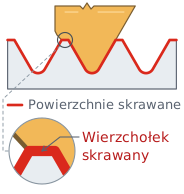
Pełny profil 16 EL ISO
Płytka pełnoprofilowa, np. 16 EL 1.5 ISO, jest przeznaczona do konkretnego skoku. Obrabia boki, dno i wierzchołek gwintu. Dla innego skoku potrzebujesz właściwego wariantu płytki.
Przykład: zarys metryczny, skok 1,5 mm.
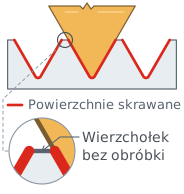
Profil częściowy 16 EL AG60
Płytka o częściowym profilu, np. 16 EL AG60, obsługuje skoki 0,5–3 mm (48–8 zwojów na cal). Nie wykańcza wierzchołków gwintu. Średnicę zewnętrzną detalu należy wcześniej przygotować odpowiednim narzędziem.
Dobór: zarys, zakres skoków i gatunek płytki.
Płytkę pełnoprofilową wybierz przy serii jednego gwintu. Wierzchołek powstaje razem z bokami, bez osobnej operacji, a zarys jest powtarzalny. Płytka AG60 o zarysie 60 stopni lub AG55 o zarysie 55 stopni obsłuży kilka skoków, więc przyda się przy krótkich seriach i pojedynczych detalach. Wierzchołek zależy wtedy od wcześniej wytoczonej średnicy, dlatego kontrola zarysu jest słabsza. Oprawka lewa przyjmuje też płytki 16 IR, które mają ten sam kształt co 16 EL.

Końcowe „16” oznacza rozmiar płytki, a nie średnicę wykonywanego gwintu. Zarys i skok gwintu zależą od dobranej płytki 16 EL. Płytek 11 EL i 16 IL nie stosuje się jako bezpośrednich zamienników. Pełny profil płytki 16 IR odpowiada gwintowi wewnętrznemu, dlatego do gwintu zewnętrznego wybieraj płytki 16 EL.
Gwintowanie nożem na tokarce – ustawienie i posuw
Krótki wysięg, prawidłowa wysokość ostrza i synchronizacja ruchu
Ustaw wierzchołek ostrza na wysokości osi wrzeciona. Sprawdź ustawienie zarysu płytki względem osi detalu. Ogranicz wysięg trzonka, aby zmniejszyć podatność na drgania. Przed montażem usuń wióry z gniazda i powierzchni podparcia.
Prędkość skrawania oraz liczbę przejść dobierz do płytki, materiału i sztywności zamocowania. Sam korpus SEL nie wyznacza parametrów dla stali, stali nierdzewnej czy aluminium.
Nóż tokarski do gwintów zewnętrznych SEL 20X20 16 Smoxh wymaga imaka na trzonek 20x20 mm, w którym poprawnie ustawisz wysokość ostrza. Przy wyborze sprawdź również przestrzeń wokół obrabianej części. Długość całkowita 125 mm opisuje korpus, a nie dopuszczalny wysięg roboczy. Ostateczny wymiar gwintu kontroluj zgodnie z wymaganiami rysunku detalu.
Posuw dla skoku 1,5 mm
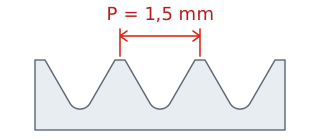
Skok P mierzymy wzdłuż osi między odpowiadającymi sobie punktami sąsiednich zwojów.
Przy gwincie jednozwojnym narzędzie przesuwa się wzdłuż osi o 1,5 mm na każdy obrót wrzeciona.
Posuw na obrót:
fn = P = 1,5 mm/obr.
Przykład: obroty wrzeciona n = 400 obr./min
vf = n × P = 400 × 1,5
600 mm/min
Prędkość posuwu
400 obr./min to przykład obliczeniowy, nie zalecane parametry obróbki. Cykl gwintowania wymaga synchronizacji posuwu z wrzecionem.
Toczenie gwintu nożem tokarskim – dojazd, przejście i wycofanie
Każde przejście to te same cztery ruchy, za każdym razem nieco głębiej
Gwint powstaje w kilku przejściach. W każdym z nich nóż wykonuje ten sam cykl czterech ruchów, a płytka 16 EL wchodzi za każdym razem nieco głębiej, aż zarys osiągnie pełną głębokość. Schemat pokazuje jedno przejście lewego noża SEL przy gwincie lewym, z posuwem w stronę konika.
Cykl jednego przejścia
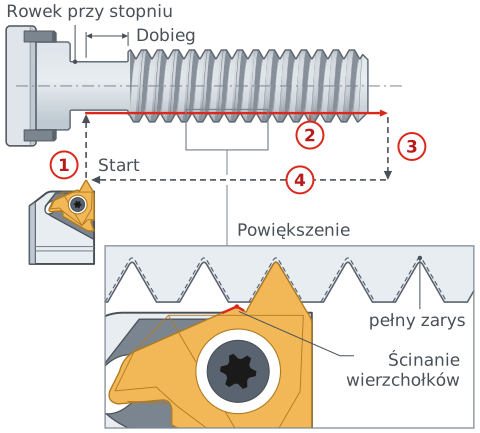
Schemat poglądowy, widok z góry. Linia czerwona – ruch roboczy, płytka skrawa. Linie przerywane – ruchy szybkie bez skrawania.
1
Dojazd
Nóż rusza z punktu startu w rowku przy stopniu i dosuwa się prostopadle do osi na głębokość tego przejścia. To ruch szybki, bez skrawania.
2
Przejście robocze
Płytka skrawa, przesuwając się wzdłuż osi w stronę konika. Na każdy obrót wrzeciona nóż przesuwa się o skok gwintu P, np. 1,5 mm.
3
Wycofanie
Za czołem wałka płytka wychodzi z materiału, a nóż szybko odsuwa się od osi.
4
Powrót
Odsunięty nóż wraca szybko do punktu startu w rowku. Kolejne przejście zaczyna od nieco głębszego dosuwu.
Nóż lewy zaczyna gwint od strony stopnia, dlatego rowek przy stopniu jest miejscem startu. Mieści wierzchołek płytki i krótki dobieg, na którym posuw zrówna się ze skokiem, zanim płytka wejdzie w materiał. Głębokość gwintu metrycznego wynosi ok. 0,61 × P, czyli ok. 0,92 mm przy skoku 1,5 mm. Rowek wykonaj głębszy niż gwint i szerszy niż 1,05 × P, czyli ok. 1,6 mm, bo oprócz płytki mieści też dobieg.
Dosuw noża i liczba przejść przy toczeniu gwintu
Kierunek dosuwu decyduje o tym, która krawędź płytki skrawa
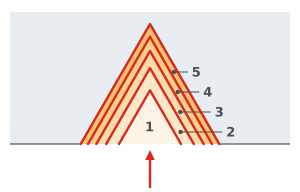
Dosuw to ruch, którym płytka wchodzi głębiej przy kolejnym przejściu. Od jego kierunku zależy, która krawędź płytki skrawa i jak odpływa wiór. Na rysunkach czerwone linie pokazują kolejne położenia wierzchołka płytki, a strzałka – kierunek dosuwu. Cyfry 1–5 i coraz ciemniejsze pasy oznaczają kolejne przejścia, czyli warstwy materiału zdjęte w każdym z nich. Pogrubiona linia pokazuje krawędź płytki, która skrawa.
Dosuw promieniowy
Płytka wchodzi prosto w stronę osi i skrawa obiema krawędziami. To najprostsza metoda. Sprawdza się przy drobnych skokach, materiałach o krótkim wiórze i materiałach utwardzonych.
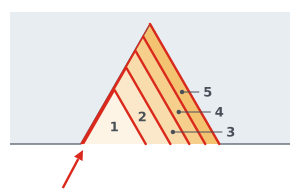
Dosuw po zmodyfikowanej flance
Nóż przesuwa się ukośnie wzdłuż flanki, czyli boku zarysu, pod kątem o kilka stopni mniejszym niż 30°. Skrawa głównie jedna krawędź, a druga nie trze o bok gwintu. Producenci wskazują tę metodę jako pierwszy wybór przy większości gwintów.
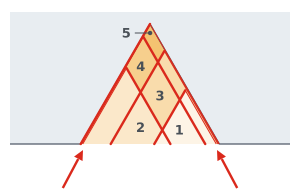
Dosuw naprzemienny
Nóż na zmianę przesuwa się wzdłuż jednego i drugiego boku zarysu, więc obie krawędzie zużywają się równomiernie. Metoda pomaga przy dużych skokach i materiałach o długim wiórze. Wymaga programu, który nie na każdej tokarce jest dostępny.
Liczbę przejść dobierz do skoku i materiału. Dla skoku 1,5 mm katalogi producentów płytek podają 5–11 lub 6–10 przejść, a im twardszy materiał, tym więcej przejść. Pierwsze przejście jest najgłębsze, a każde następne płytsze, dzięki czemu przekrój wióra pozostaje podobny. Ostatnie przejście nie powinno być płytsze niż ok. 0,05 mm, bo krawędź zacznie trzeć zamiast skrawać.
SEL 20X20 16 – pytania o dobór i zastosowanie
Najważniejsze informacje przed wyborem oprawki
Oprawka przyjmuje lewe płytki do gwintowania zewnętrznego z rodziny 16 EL, np. 16 EL AG60 i 16 EL AG55. Pasują do niej także płytki 16 IR o tym samym kształcie, np. 16 IR AG60 o częściowym profilu. Wybierz zarys, skok i gatunek odpowiedni do zadania.
Do 3,5 mm w gwincie metrycznym, np. M30 x3,5 i M33 x3,5 z płytką 16 EL 3.5 ISO. W gwintach calowych płytki 16 EL AG60 i 16 EL AG55 obejmują do 8 zwojów na cal.
Do gwintów rurowych walcowych G wg ISO 228-1, od G 1/16 do G 6. Rozmiary mają 28, 19, 14 lub 11 zwojów na cal. Każdej liczbie zwojów odpowiada płytka pełnoprofilowa, np. 16 EL 19 W do G 1/4 i G 3/8.
Tak, po założeniu płytki do rowków 16 IR/EL. Pasuje ona do lewych oprawek zewnętrznych SEL rozmiaru 16, więc nie potrzebujesz osobnego noża. Szerokość płytki dobierz do szerokości rowka z rysunku detalu, a dopuszczalną głębokość sprawdź w karcie płytki.
Osoba odpowiedzialna w UE Artykuły Techniczne ul. Kwiatowa 6, 26-300 Opoczno, Polska biuro@artykulytechniczne.pl
POWIĄZANE PRODUKTY

Płytka 16 EL AG55 BMA Fanar
kod produktu: 0000010160
46,00 zł
56,58 zł brutto
Obecnie brak na stanie


Śruba Torx SSV M3.5X14 9512 Smoxh
kod produktu: 14560 w magazynie > 10 szt.
6,00 zł
7,38 zł brutto
Płytka podporowa BAX ER/L 16 9623 Smoxh
kod produktu: 14562 w magazynie > 10 szt.
24,00 zł
29,52 zł brutto
Śruba SBV M5.05 A3.5x11 9407 Smoxh
kod produktu: 14566 w magazynie > 10 szt.
9,00 zł
11,07 zł brutto
Opinie klientów
Dostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY



Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.