





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Opis
MATERIAŁHSS-G
GWINTM10 x1,5
CHWYT SZEŚCIOKĄTNY1/4" Hex
OTWÓR8,5 mm
Wiertło gwintujące M10 Hex – chwyt 1/4 cala do wkrętarki
Dane techniczne i zakres pracy narzędzia
| Dane techniczne | |
|---|---|
| Gwint | M10 |
| Skok | 1,5 mm |
| Średnica wiercenia | 8,5 mm |
| Długość całkowita | 59 mm |
| Chwyt | sześciokątny 1/4" (DIN 3126) |
| Materiał | HSS-G |
| Tolerancja gwintu | 6H |
| Rodzaj otworu | przelotowy, materiał 3-10 mm |
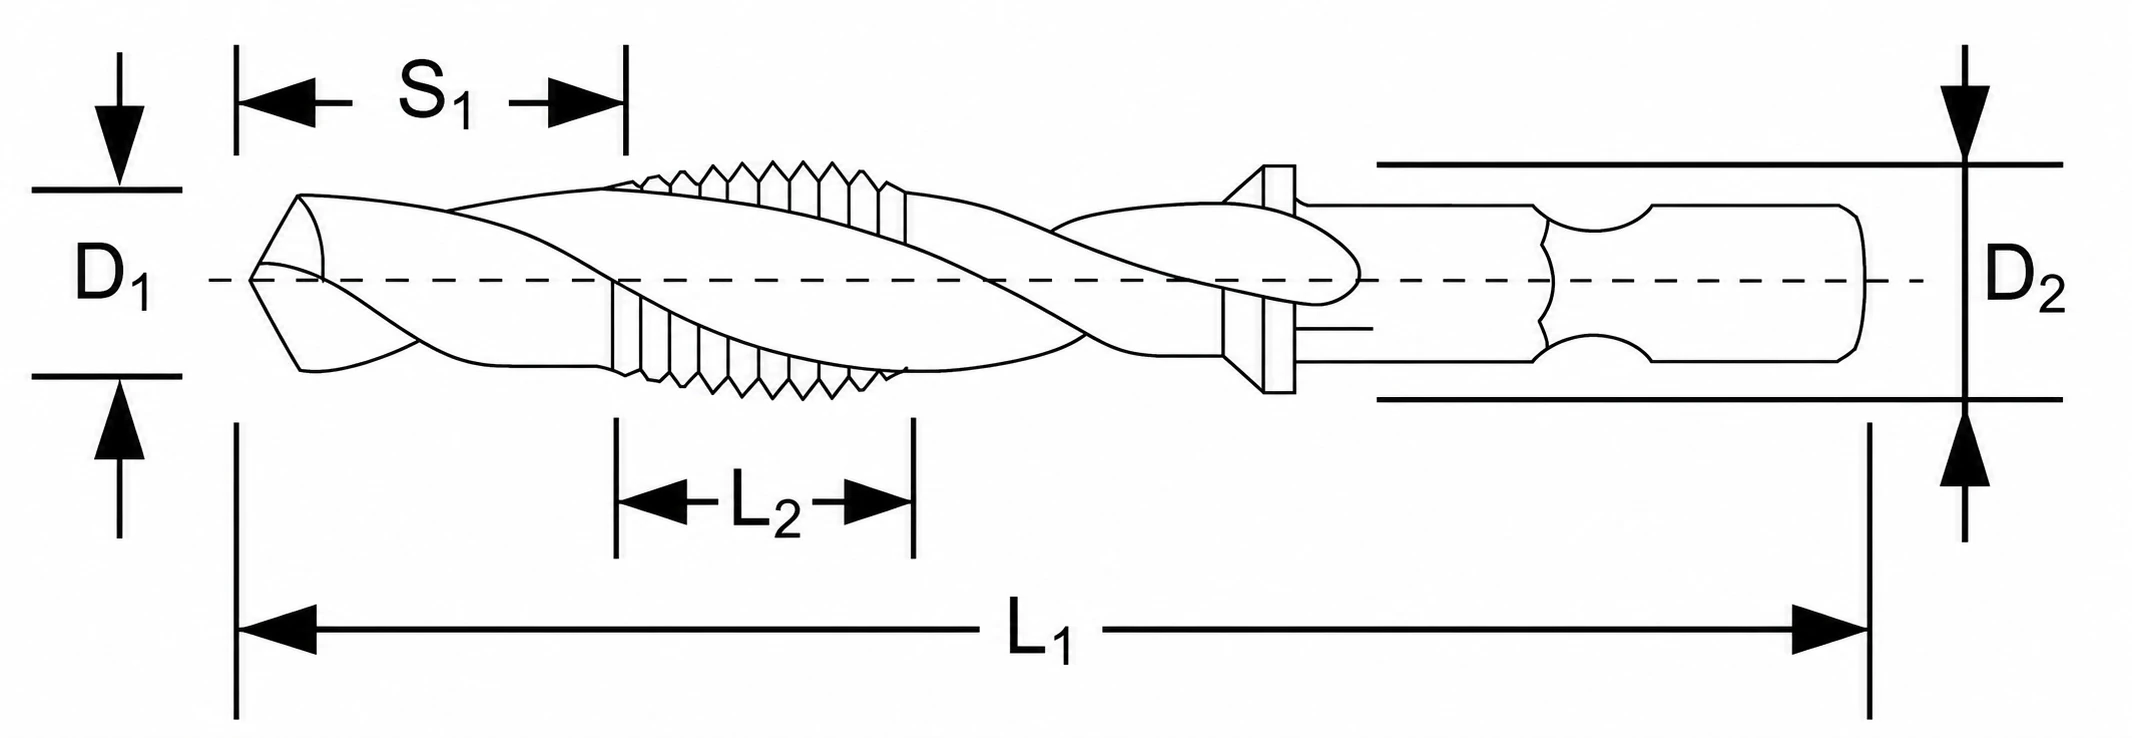
Narzędzie 3 w 1 – wiercenie, gwintowanie i gratowanie krawędzi
Budowa, chwyt sześciokątny i zastosowanie
Wiertło gwintujące M10 Hex łączy wiertło 8,5 mm, gwintownik M10 i fazkę gratującą w jednym korpusie ze szlifowanej stali szybkotnącej HSS-G. Część wiercąca wykonuje otwór, część gwintująca nacina gwint M10 x1,5 w tolerancji 6H, a stożek na przejściu usuwa zadzior z krawędzi wlotowej – grat po stronie wylotowej zostaje. Ostrze jest rozdzielone (split point), więc narzędzie centruje się samo i nie wymaga punktowania.
Chwyt sześciokątny 1/4 cala – wiertło gwintujące do wiertarki akumulatorowej
Chwyt ma 6,35 mm i profil zgodny z DIN 3126, czyli ten sam co bity wkrętakowe. Narzędzie wchodzi wprost w szybkozłączkę wiertarki akumulatorowej, uchwyt magnetyczny albo przedłużkę do bitów. Wiertarka musi mieć bieg lewy – po nacięciu gwintu narzędzie wykręca się ruchem wstecznym. Przy długości całkowitej 59 mm korpus jest krótki i sztywny, co ogranicza bicie podczas pracy z ręki. Sześciokąt ma jednak niewielki luz w gnieździe, więc oś narzędzia trzeba pilnować ręką.
- Trzy operacje jednym narzędziem – otwór 8,5 mm, gwint M10 i sfazowana krawędź bez przezbrajania wiertarki
- Chwyt 1/4 cala wg DIN 3126 – pasuje do wiertarek akumulatorowych, przedłużek i uchwytów magnetycznych
- Ostrze rozdzielone typu split point – narzędzie centruje się samo, punktak i nawiertak nie są potrzebne
- Gwint w tolerancji 6H – śruba M10 wkręca się bez poprawiania gwintownikiem
- Stal HSS-G szlifowana po hartowaniu – dokładniejszy zarys zwoju niż w narzędziach walcowanych
- Zakres materiałów: stale konstrukcyjne do 800 N/mm², żeliwo, aluminium i mosiądz
Gdzie pracuje wiertło z gwintownikiem M10
Narzędzie trafia do serwisu i utrzymania ruchu: dorabianie gwintu w konstrukcji stalowej, mocowanie osprzętu do ramy maszyny, naprawa wsporników. Pracuje wyłącznie w otworach przelotowych, w materiale grubości od 3 do 10 mm. Poniżej 3 mm gwint M10 ma mniej niż dwa zwoje nośne i utrzyma osłonę albo przewód, ale nie połączenie konstrukcyjne – pełną nośność daje dopiero ścianka 10 mm. Narzędzia nie ostrzy się w warsztacie: stępienie części wiercącej albo gwintującej kończy jego pracę.
Parametry pracy – obroty, chłodzenie i dobór materiału
Prędkości skrawania dla stali, żeliwa i metali kolorowych
Gwintowanie jest operacją wolnoobrotową. Dla stali przyjmij prędkość skrawania 6 m/min i przelicz ją na obroty ze wzoru n = 1000 x vc / (3,14 x D): n = 1000 x 6 / (3,14 x 10) = około 190 obrotów na minutę, czyli pierwszy bieg wiertarki. Smaruj pastą do gwintowania z dodatkami EP – przy wolnych obrotach trzyma się narzędzia lepiej niż olej.
| Materiał obrabiany | vc [m/min] | n [obr/min] | Smarowanie |
|---|---|---|---|
| P Stal konstrukcyjna do 800 N/mm² | 5-8 | 160-250 | pasta do gwintowania EP |
| M Stal nierdzewna austenityczna | 5 | do 160 | pasta EP, praca dorywcza |
| K Żeliwo szare | 8-12 | 250-380 | na sucho, przedmuch wióra |
| N Aluminium, mosiądz | 15-20 | 480-640 | nafta lub olej, mosiądz na sucho |
Wiercenie i gwintowanie M10 krok po kroku
Przebieg pracy i ograniczenia narzędzia
Praca krok po kroku
1Przyłożenie
Split point: bez punktaka
2Wiercenie
Otwór: 8,5 mm
3Gwintowanie
Obroty: 190 obr/min
✓Gwint i fazka
Tolerancja: 6H
Parametry dla stali konstrukcyjnej do 800 N/mm² ze smarowaniem olejem do gwintowania
▲
Ograniczenia zastosowania
Narzędzie przeznaczone jest wyłącznie do otworów przelotowych w materiale 3-10 mm – w otworze nieprzelotowym gwint kończy się przed dnem. Nie pracuj w trybie udarowym ani w stalach hartowanych powyżej 45 HRC. Pracuj bez rękawic: wiór wstęgowy owija się na trzonku i może wciągnąć dłoń.
Pytania klientów o wiertło z gwintownikiem M10
Dobór, otwór wstępny i parametry pracy
Najczęściej zadawane pytania
Nie. Narzędzie samo wykonuje otwór 8,5 mm, czyli dokładnie tyle, ile wymaga gwint M10 x1,5 (reguła: średnica nominalna minus skok). Punktowanie też odpada – ostrze rozdzielone typu split point centruje się na powierzchni bez uciekania.
W stali 160-250 obr/min, czyli pierwszy bieg. Wyższe obroty przegrzewają ostrza i grożą ukręceniem części gwintującej. Aluminium i mosiądz znoszą 480-640 obr/min. Tryb udarowy trzeba wyłączyć.
Stale konstrukcyjne do 800 N/mm², żeliwo szare, aluminium i mosiądz. Stal nierdzewna austenityczna tylko dorywczo, przy 5 m/min i paście EP – utwardza się pod ostrzem. Stale hartowane powyżej 45 HRC są poza zakresem HSS-G.
Wiertło gwintujące M10 Hex ze stali HSS-G wykonuje otwór 8,5 mm, gwint M10 x1,5 i fazkę wlotową w jednym dojściu. Chwyt sześciokątny 1/4 cala mocuje je w szybkozłączce wiertarki akumulatorowej. Przy 190 obrotach na minutę i paście EP narzędzie zachowuje zarys zwoju przez cały cykl pracy.
POWIĄZANE PRODUKTY


Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M10 DIN 352/3 6H HSS Bucovice
kod produktu: 0000006583 w magazynie > 10 szt.
45,00 zł
55,35 zł brutto

Opinie klientów
Dostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.