










Opis
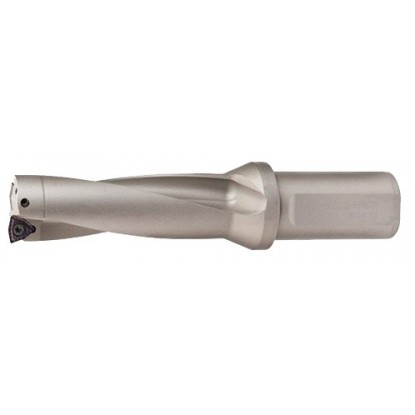
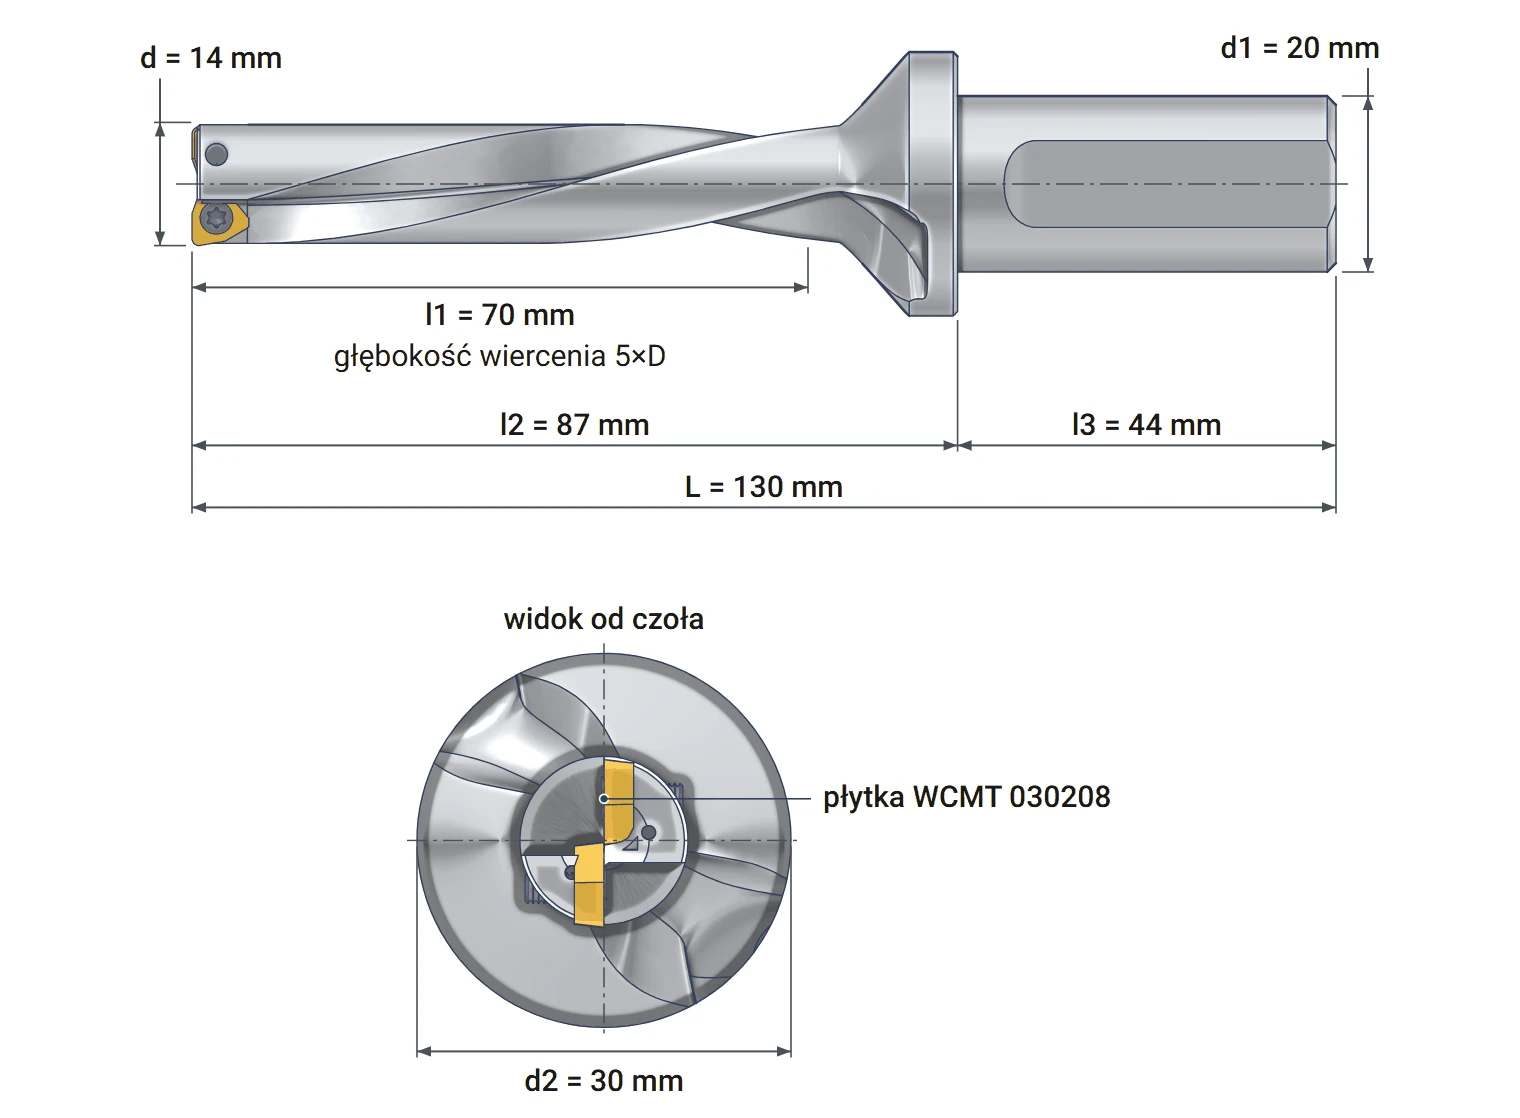
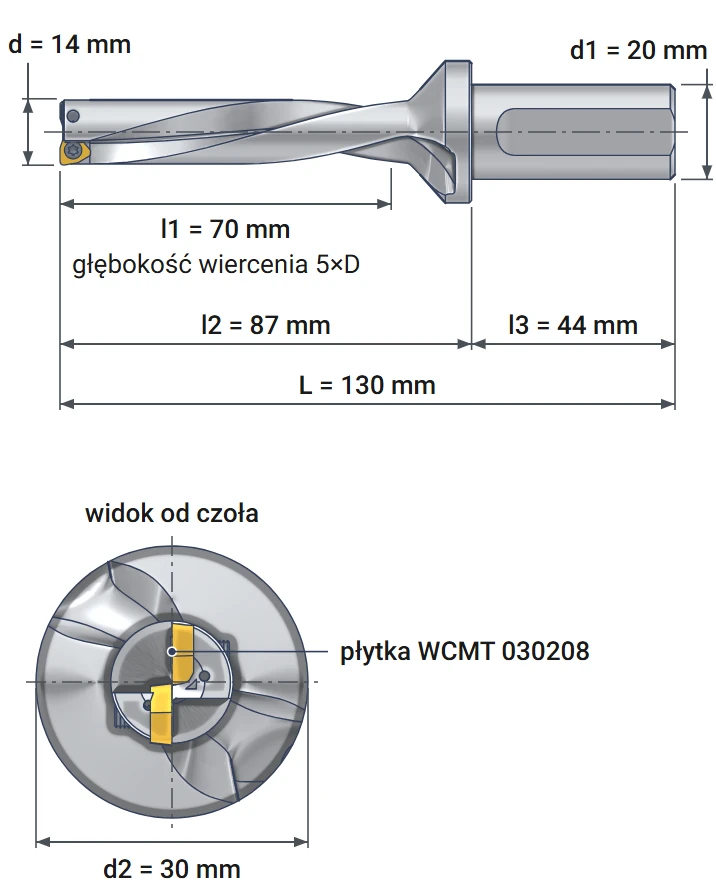
Varel 5×D: głębokość wiercenia 70 mm, chwyt 20 mm, płytki WCMT 030208
| Dane techniczne | |
|---|---|
| Średnica wiercenia | 14 mm |
| Głębokość wiercenia l1 | 70 mm (5×D) |
| Długość do kołnierza l2 | 87 mm |
| Długość chwytu l3 | 44 mm |
| Długość całkowita L | 130 mm |
| Średnica chwytu d1 | 20 mm, płaszczyzna Weldon |
| Średnica kołnierza d2 | 30 mm |
| Płytki | 2 × WCMT 030208 |
| Śruba płytki | M2,5x6,5, Torx T8 |
| Chłodzenie | wewnętrzne, 2 kanały |
Wiertło składane fi 14 Varel wierci otwory pod gwint M16: średnica 14 mm, głębokość do 70 mm, czyli pięciu średnic. Tyle wynosi otwór pod gwint M16 w tablicy wierteł normy PN-86/M-59601. Zamiast ostrza ze stali ma dwie wymienne płytki z węglika spiekanego WCMT 030208. Stępioną krawędź zastępuje się obrotem płytki, a korpus pracuje dalej. Wiertło pracuje na centrum obróbczym i na tokarce CNC.
Chłodziwo płynie dwoma kanałami przez środek wiertła prosto pod płytki. Wypłukuje wiór z otworu i chłodzi krawędzie. Chwyt 20 mm ma płaszczyznę Weldon pod śrubę oprawki, więc wiertło nie obraca się w uchwycie. Takie wiertło na płytki nazywa się też wiertłem płytkowym albo U-drill.
Do jakiej głębokości wierci wiertło i co zostaje na dnie
Rowki wiórowe kończą się 70 mm od czoła wiertła. Do tej głębokości wiór ma którędy wypływać z otworu. Dlatego głębokość wiercenia to 5×D, czyli 5 × 14 mm = 70 mm. Na tej głębokości wiór z dna wypłukuje tylko chłodziwo podawane przez wiertło.
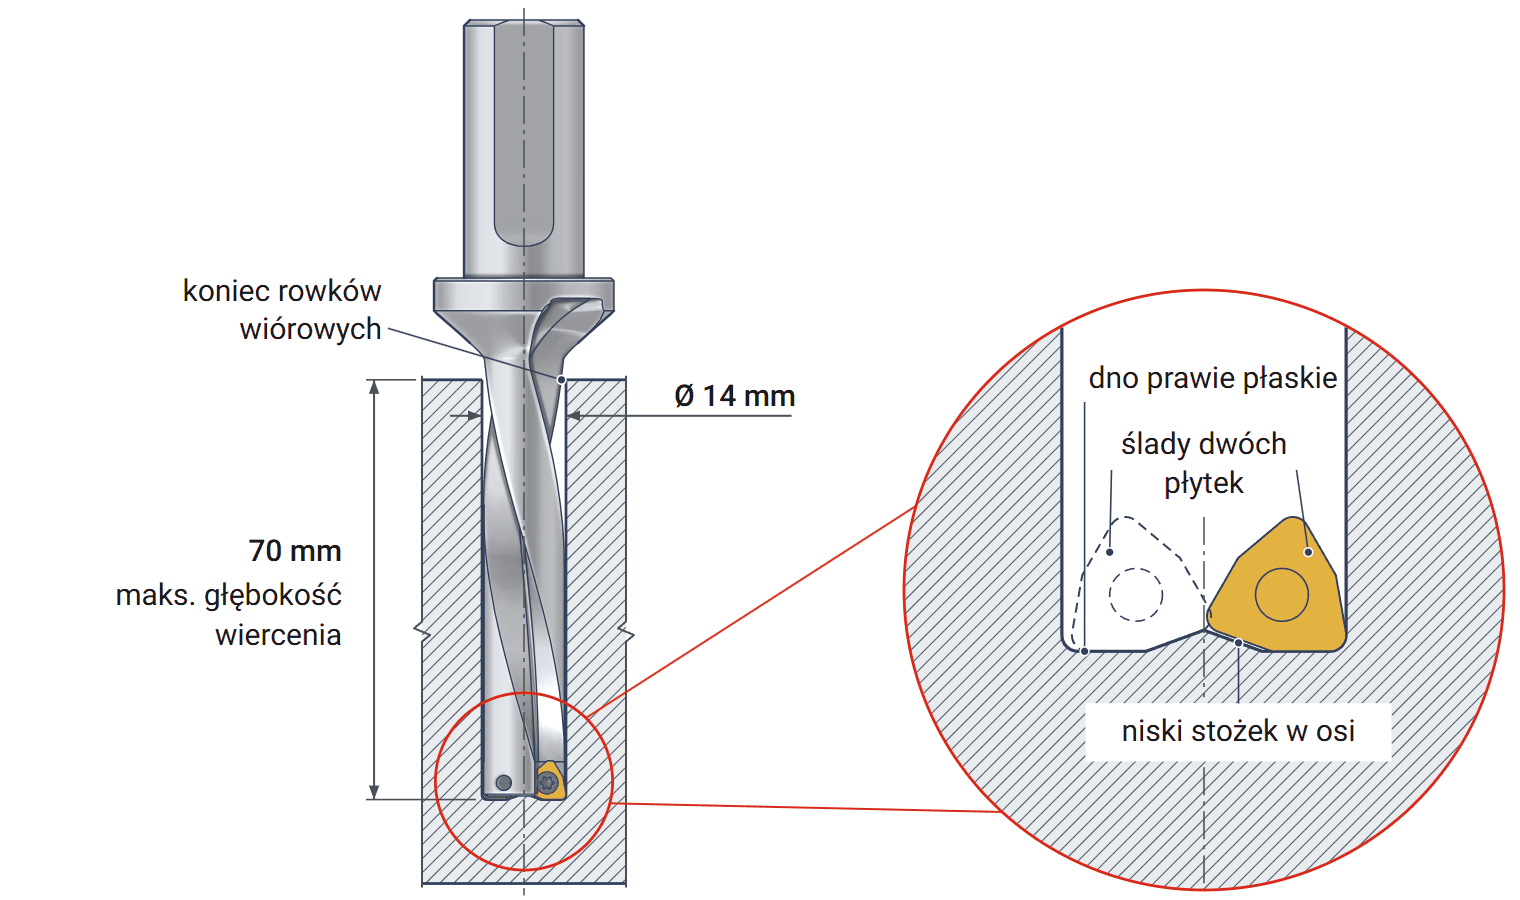
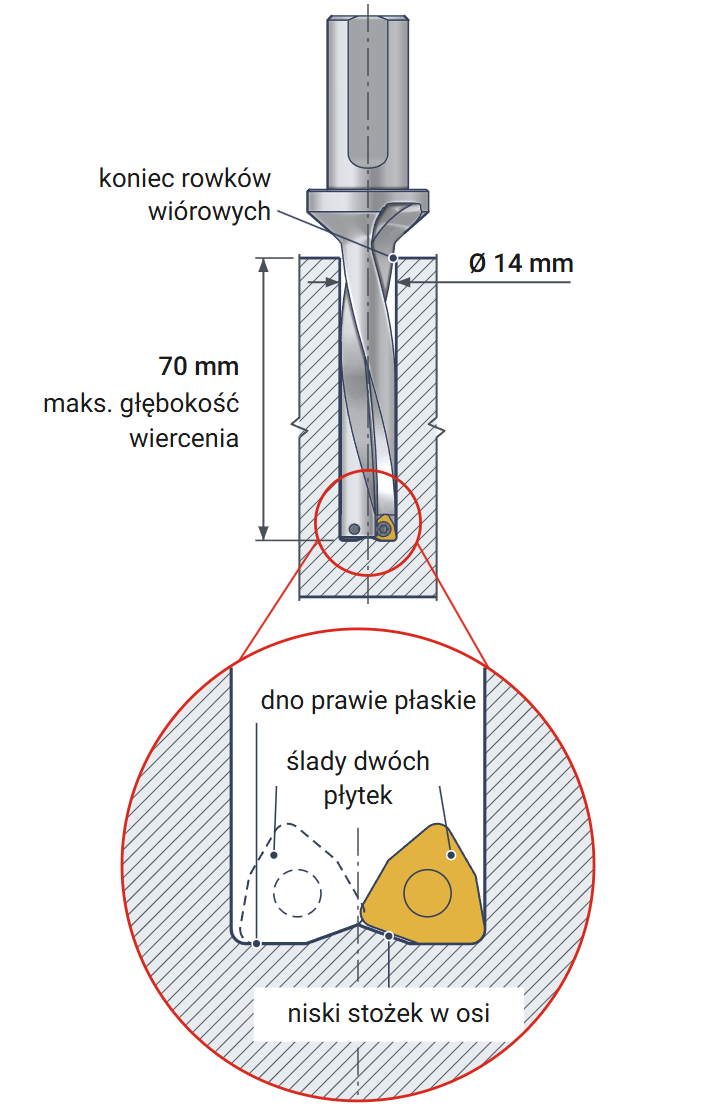
Dno otworu nie ma stożka, jaki zostawia wiertło kręte 118 stopni. Jest prawie płaskie, z niewielkimi falami po dwóch płytkach. Przy osi zostaje tylko niski stożek.
Przy wierceniu 5×D średnica otworu zależy od sztywności maszyny i bicia oprawki. Otwór pod pasowanie rozwierca się albo roztacza po wierceniu.
Płytka środkowa, płytka obwodowa i samocentrowanie
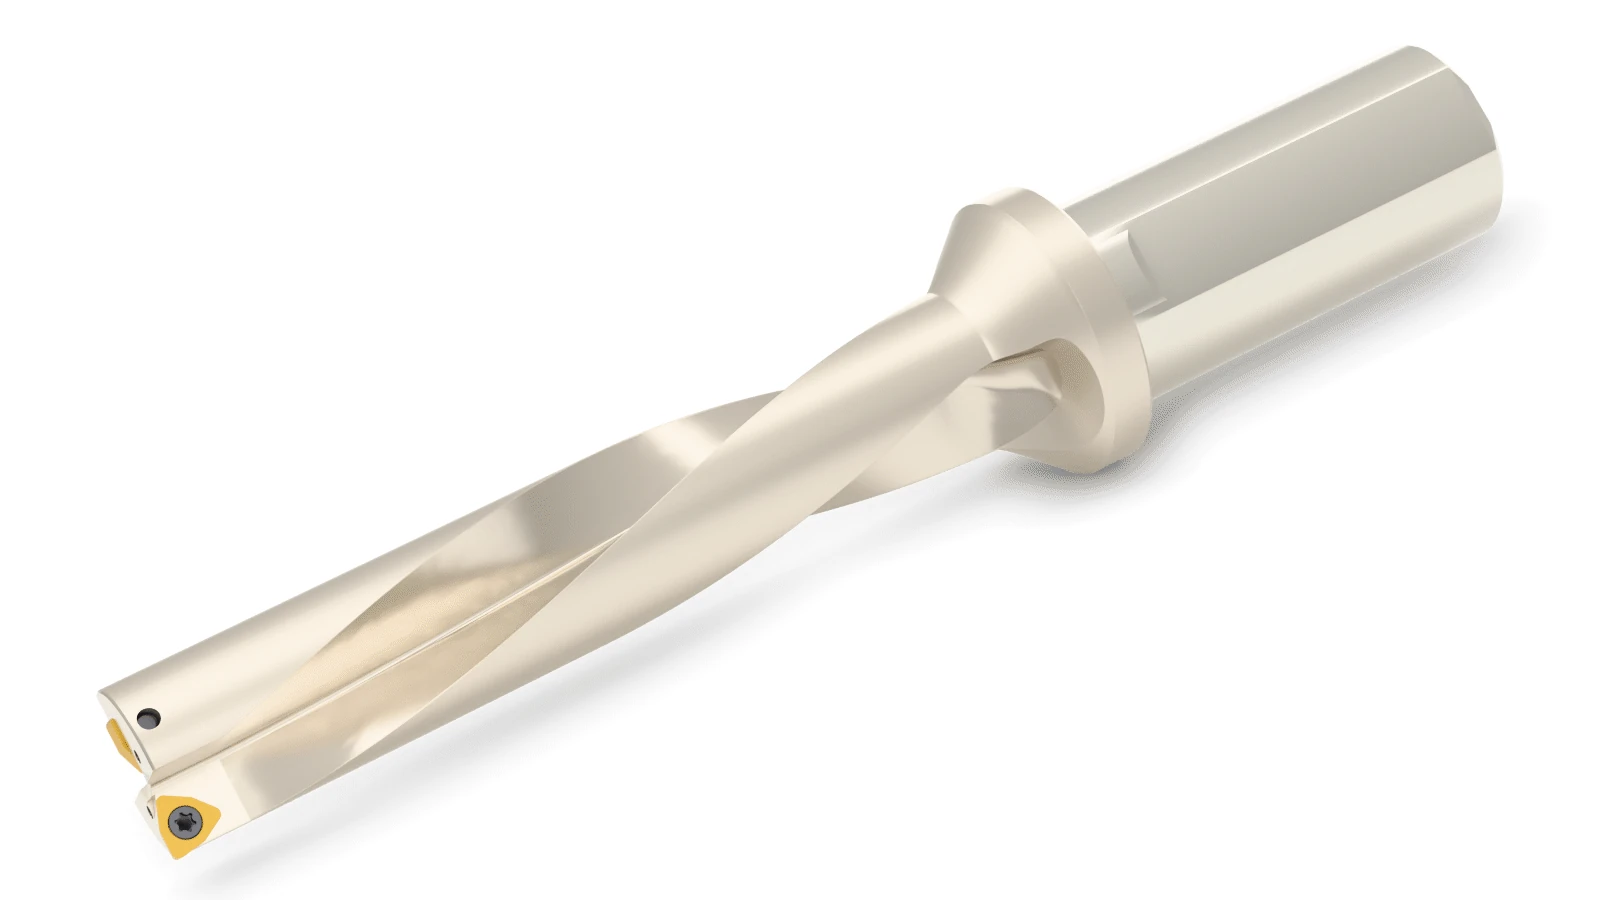
Obie płytki siedzą na czole wiertła: środkowa przy osi, obwodowa na krawędzi korpusu. Rowki wiórowe prowadzą wiór od płytek w stronę chwytu.
W obu gniazdach siedzi ta sama płytka WCMT 030208. Płytka środkowa skrawa od osi otworu, a obwodowa wycina średnicę 14 mm. Ich krawędzie zachodzą na siebie, więc na dnie nie zostaje nieskrawany pierścień.
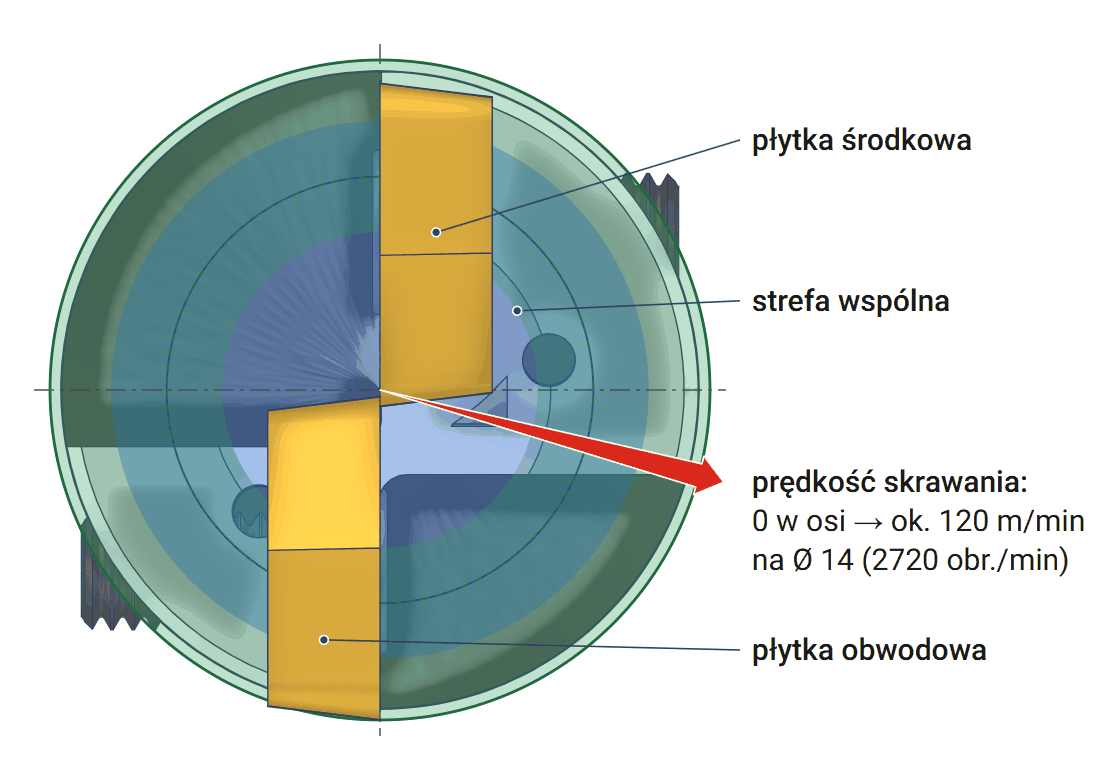
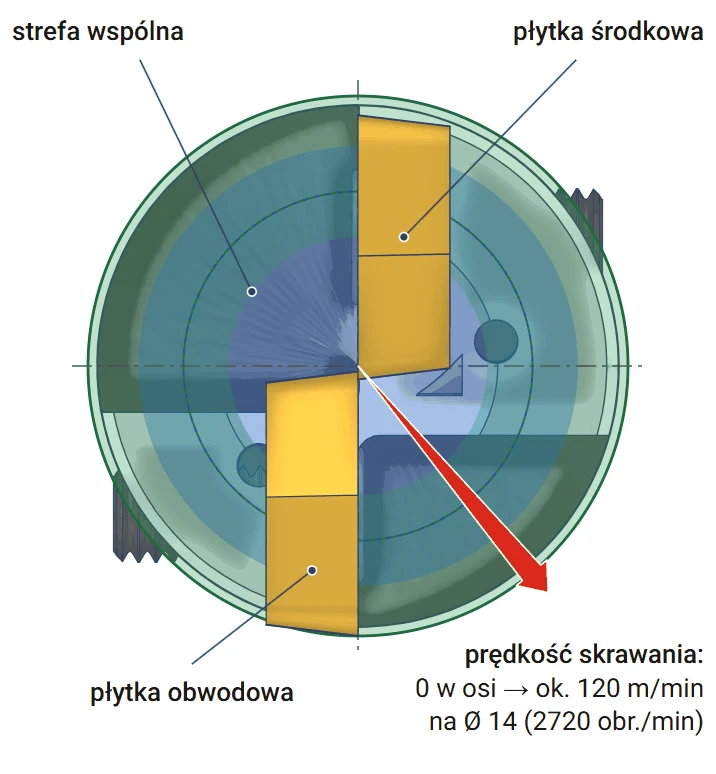
Prędkość skrawania rośnie od zera w osi do największej na obwodzie. Przy osi płytka bardziej wyciska materiał, niż go tnie. Dlatego płytka środkowa częściej się wykrusza, a obwodowa ściera się od ciepła. Przy każdej zmianie krawędzi sprawdza się obie płytki.
Dwie płytki prowadzą wiertło w osi same, więc nie potrzeba nawiercania. Wiercenie zaczyna się od razu w pełnym materiale. Otwór wstępny w detalu może mieć najwyżej 3,5 mm, czyli 1/4 średnicy wiertła. Większy ściąga wiertło z osi.
Oznaczenie płytki odczytuje się wg ISO 1832. W to trygon o kącie 80 stopni z trzema krawędziami skrawającymi. C oznacza kąt przyłożenia 7 stopni, M klasę tolerancji, a T otwór pod śrubę i łamacz wióra. 03 to rozmiar płytki (okrąg wpisany 5,56 mm), 02 grubość 2,38 mm, a 08 promień naroża 0,8 mm. W sklepie jest płytka WCMT 030208 do wierteł składanych marki Horn.
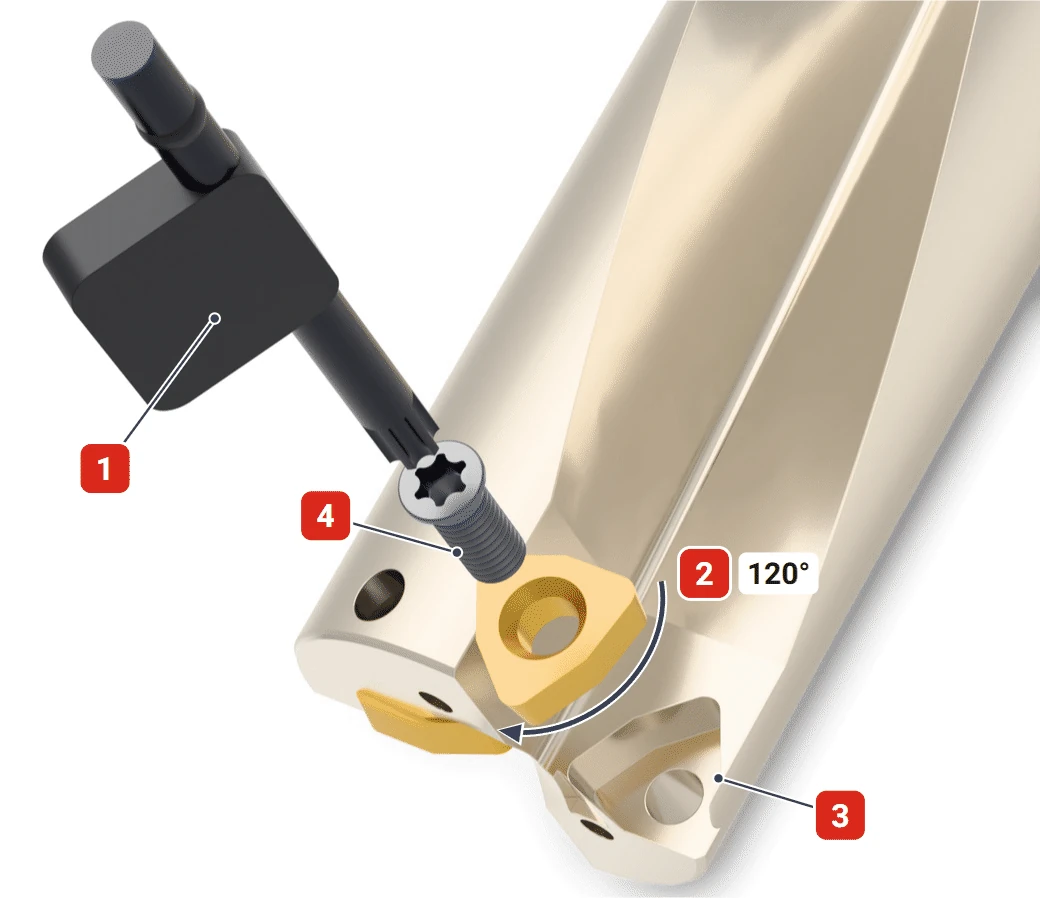
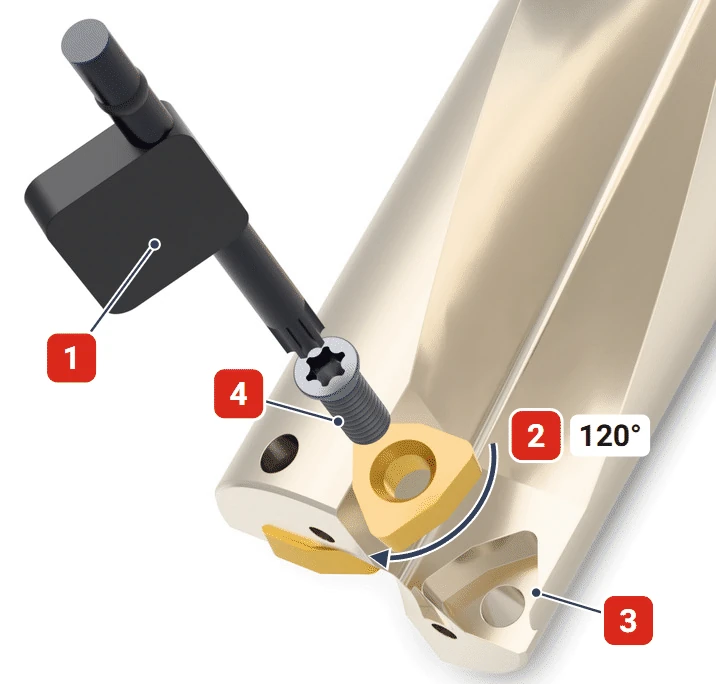
Po odkręceniu śruby płytkę obraca się w gnieździe o 120 stopni, aż pracę przejmie kolejna krawędź. Każda płytka WCMT 030208 ma trzy krawędzie, więc komplet dwóch płytek wystarcza na trzy ustawienia.
Klucz: Torx T8
Obrót: 120°
Wióry: do usunięcia
Śruba: M2,5x6,5
W komplecie: korpus, klucz Torx T8 i dwie śruby M2,5x6,5.
Chłodziwo, ustawienie osi i trudne wejście w materiał
Chłodziwo podaje się przez wrzeciono i wiertło, pod ciśnieniem co najmniej 6 bar. Przy głębokości 70 mm to warunek pracy, bo wiór musi przejść całą długość rowków. Wiertło mocuje się w sztywnej oprawce, z jak najmniejszym biciem względem wrzeciona.
Przy chłodziwie podawanym z zewnątrz wiertło wierci jednym wejściem do 1,5 × 14 mm = 21 mm. Głębiej wiertło wycofuje się co kilka milimetrów, żeby wypłukać wiór.
Na tokarce wiertło stoi w głowicy rewolwerowej, a obraca się detal. Oś wiertła musi pokrywać się z osią wrzeciona z dokładnością do 0,03 mm.
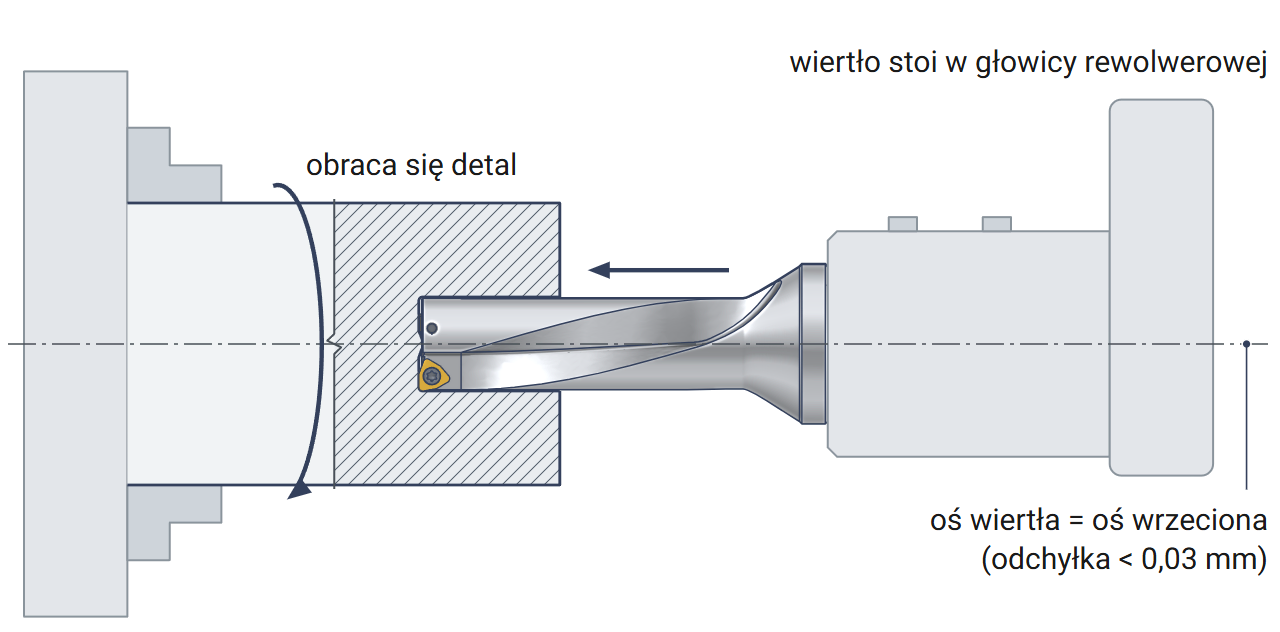
Wałek: Ø i długość wiertła
Czujnik: na uchwycie, obrót 360°
Odchyłka: poniżej 0,03 mm
Płytka obwodowa: równolegle do osi X
Płytka obwodowa od zewnętrznej strony głowicy; po kolizji tokarki oś sprawdza się ponownie.
Przy wierceniu na wylot z dna detalu wylatuje z dużą prędkością krążek materiału. Osłona tokarki pozostaje zamknięta przez cały czas wiercenia.
Najlepiej wiercić w powierzchnię prostopadłą do osi wiertła. Na innej powierzchni płytki są obciążone nierówno, a wiertło schodzi z osi. Posuw zmniejsza się wtedy do 1/3 zalecanego.
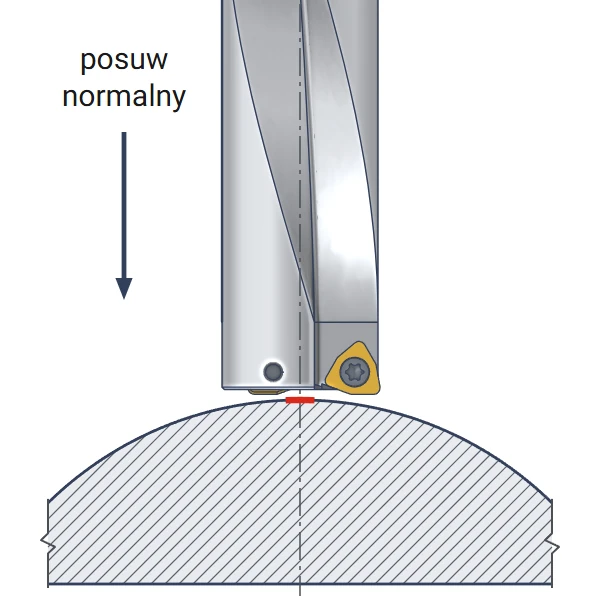
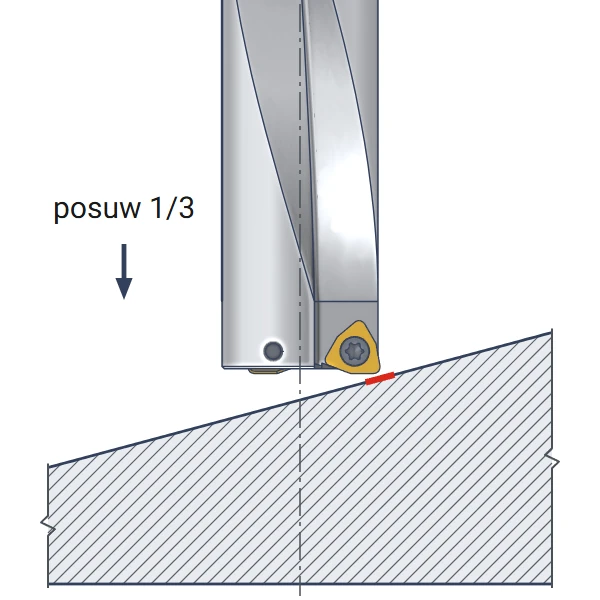
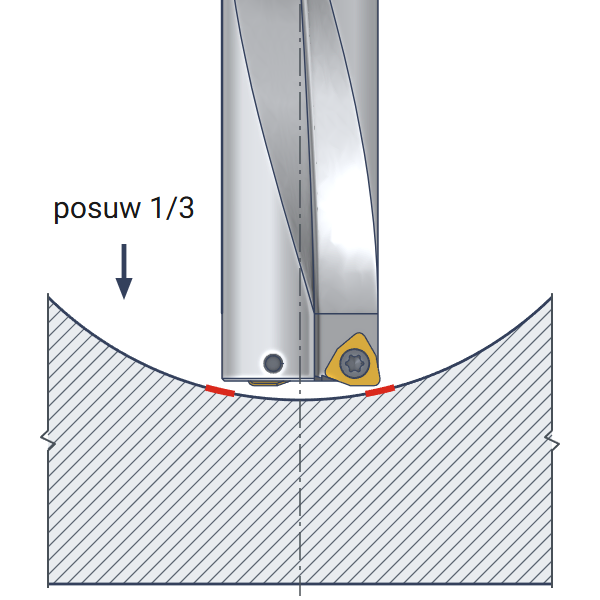
Na powierzchni nierównej posuw zmniejsza się na wejściu i przy przebiciu, co chroni płytkę przed wykruszeniem. Otwory, które się przecinają, wierci się z posuwem ok. 1/3 zalecanego.
| Objaw | Przyczyna | Co zmienić |
|---|---|---|
| Wykruszona krawędź płytki środkowej | Przy osi prędkość skrawania spada do zera i płytka wyciska materiał | Mniejszy posuw na wejściu i przy przebiciu, płytka w gatunku ciągliwszym |
| Szybko ścierająca się płytka obwodowa | Na obwodzie prędkość skrawania i temperatura są największe | Prędkość skrawania z dolnej części zakresu, chłodziwo przez wiertło |
| Wiertło schodzi z osi | Powierzchnia pochyła lub wklęsła, otwór wstępny większy niż 3,5 mm | Posuw 1/3 zalecanego na wejściu, otwór wstępny do 3,5 mm |
| Wiór zalega w rowkach | Chłodziwo z zewnątrz głębiej niż 21 mm albo ciśnienie poniżej 6 bar | Chłodziwo przez wiertło od 6 bar, przy chłodzeniu z zewnątrz wiercenie z wycofywaniem |
| Otwór szerszy niż zakładany | Bicie oprawki, na tokarce odchyłka osi ponad 0,03 mm | Sztywna oprawka, korekta osi głowicy według czujnika |
Prędkość, obroty i posuw – wartości startowe
Tabela podaje dolną granicę prędkości skrawania z katalogu Varel. Posuw na obrót dla płytki WCMT 030208 mieści się w zakresie od 0,05 do 0,12 mm. Wartość startowa to 0,06 mm, a dalej posuw zwiększa się stopniowo, obserwując wiór.
| Materiał obrabiany | Prędkość skrawania vc [m/min] | Obroty [obr./min] | Posuw f [mm/obr] | Posuw minutowy [mm/min] |
|---|---|---|---|---|
| P Stal niskowęglowa (do 0,3% C) | 160 | 3630 | 0,06 | 217 |
| P Stal węglowa (od 0,3% C) | 150 | 3410 | 0,06 | 204 |
| P Stal stopowa do 300 HB | 120 | 2720 | 0,06 | 163 |
| P Stal stopowa powyżej 300 HB | 100 | 2270 | 0,06 | 136 |
| M Stal nierdzewna | 80 | 1810 | 0,06 | 108 |
| K Żeliwo szare | 130 | 2950 | 0,06 | 177 |
| K Żeliwo sferoidalne | 100 | 2270 | 0,06 | 136 |
Obroty = 1000 × prędkość skrawania 120 m/min ÷ (3,14 × średnica 14 mm) ≈ 2730 obr./min – na maszynie ustawia się 2720. Posuw minutowy = 2720 obr./min × posuw 0,06 mm/obr ≈ 163 mm/min. Otwór o głębokości 70 mm powstaje w ok. 0,4 minuty (70 ÷ 163). Przy wejściu w pochyłą powierzchnię posuw spada do ok. 0,02 mm/obr.
Wiertło składane fi 14 Varel wierci otwory o średnicy 14 mm i głębokości do 70 mm bez nawiercania. Pracuje dwiema płytkami WCMT 030208, a każda ma trzy krawędzie skrawające. Chłodziwo płynie przez środek wiertła prosto pod płytki i wypłukuje wiór. Przy głębokości 5×D chłodziwo przez wiertło podaje się pod ciśnieniem co najmniej 6 bar, a dno jest prawie płaskie. Korpus z chwytem 20 mm pracuje na centrum obróbczym i na tokarce CNC.
Komplet, centrowanie, tokarka, kształt dna i chłodziwo
Dwie płytki WCMT 030208 – ta sama płytka w gnieździe środkowym i obwodowym. W sklepie jest płytka WCMT 030208 do wierteł składanych marki Horn. W komplecie z korpusem są klucz Torx T8 i dwie śruby M2,5x6,5.
Wiertło centruje się samo dwiema płytkami, więc wiercenie zaczyna się od razu w pełnym materiale. Otwór wstępny w detalu może mieć najwyżej 3,5 mm. Większy ściąga wiertło z osi.
Tak, wiertło stoi w głowicy rewolwerowej, a obraca się detal. Oś wiertła musi pokrywać się z osią wrzeciona z dokładnością do 0,03 mm. Przy przewierceniu na wylot wylatuje krążek materiału, dlatego osłona tokarki pozostaje zamknięta.
Dno jest prawie płaskie, bez stożka 118 stopni jak po wiertle krętym. Dwie płytki zostawiają na nim niewielkie fale. Przy osi zostaje niski stożek.
Co najmniej 6 bar, podawane przez wrzeciono i dwa kanały wiertła. Z chłodziwem z zewnątrz wiertło wierci jednym wejściem do 21 mm. Głębiej wiertło wycofuje się co kilka milimetrów.

kod produktu: 0000006674 w magazynie > 10 szt.
14,15 zł brutto
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


