






Opis
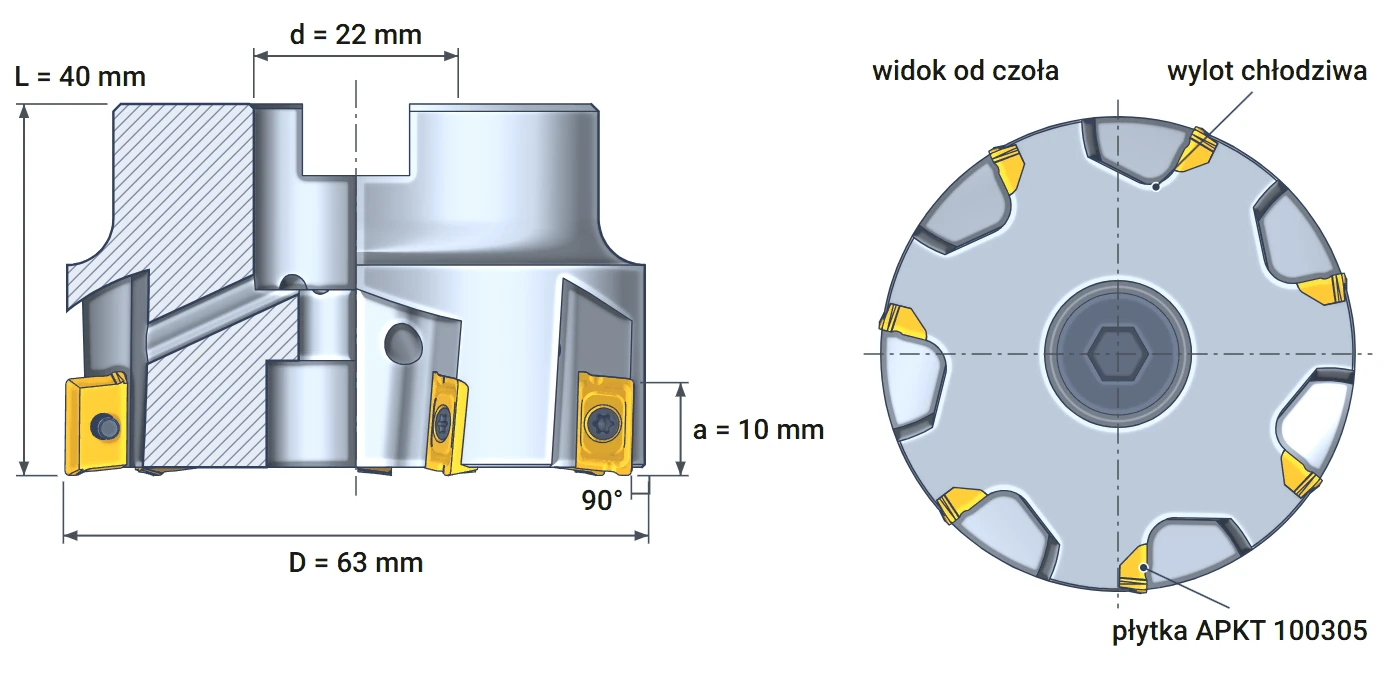
Dane techniczne i wymiary – Smoxh TK90 AP10, otwór mocujący 22 mm
| Dane techniczne | |
|---|---|
| Średnica głowicy D | 63 mm |
| Otwór mocujący d | 22 mm |
| Wysokość głowicy L | 40 mm |
| Maks. głębokość skrawania a | 10 mm |
| Kąt przystawienia | 90 stopni |
| Liczba płytek Z | 7 |
| Płytki | APKT 1003, np. APKT 100305 |
| Chłodzenie | wewnętrzne (H) |
| Śruba płytki | M2,5x6, Torx T08, 1,0 N·m |
| Śruba mocująca | M10, klucz imbusowy 7 mm |
| Producent | Smoxh, Turcja (SM29286) |
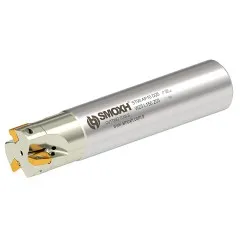
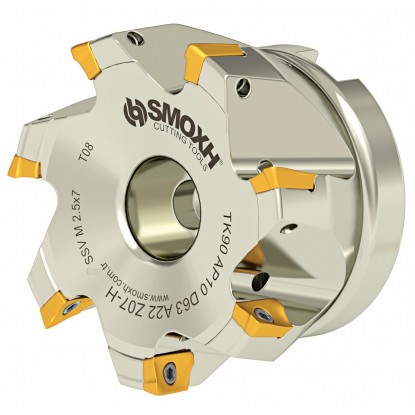
Głowica frezarska fi 63 mm Smoxh TK90 AP10 skrawa pod kątem 90 stopni siedmioma płytkami APKT 1003. To głowica frezarska do metalu: planuje płaszczyzny, frezuje uskoki pod kątem prostym, rowki i kieszenie. Pracuje w stali, stali nierdzewnej i aluminium. Jednym przejściem zbiera do 10 mm materiału. Gdy krawędź się stępi, obracasz płytkę, a głowica pracuje dalej.
To głowica nasadzana: zamiast chwytu ma otwór 22 mm z rowkiem poprzecznym. Nakładasz ją na trzpień frezarski, a dwa kamienie zabierakowe trzpienia wchodzą w rowek i przenoszą moment. Śruba M10 dociska głowicę do czoła trzpienia. Chłodzenie wewnętrzne, litera H w oznaczeniu, prowadzi ciecz przez trzpień i śrubę do każdej z 7 płytek.
Gatunek płytki decyduje o materiale, głowica zostaje ta sama
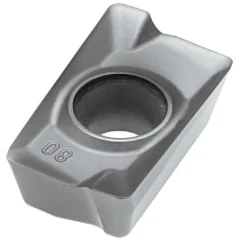
Głowica TK90 AP10 przyjmuje płytki APKT 1003 wg ISO 1832. Litera A oznacza równoległobok 85 stopni, w praktyce płytkę prostokątną. P to kąt przyłożenia 11 stopni: płytka jest pozytywna i lekko tnie. Liczba 10 to długość krawędzi skrawającej w milimetrach, 03 – grubość płytki. Cyfry 05 na końcu podają promień naroża 0,5 mm.
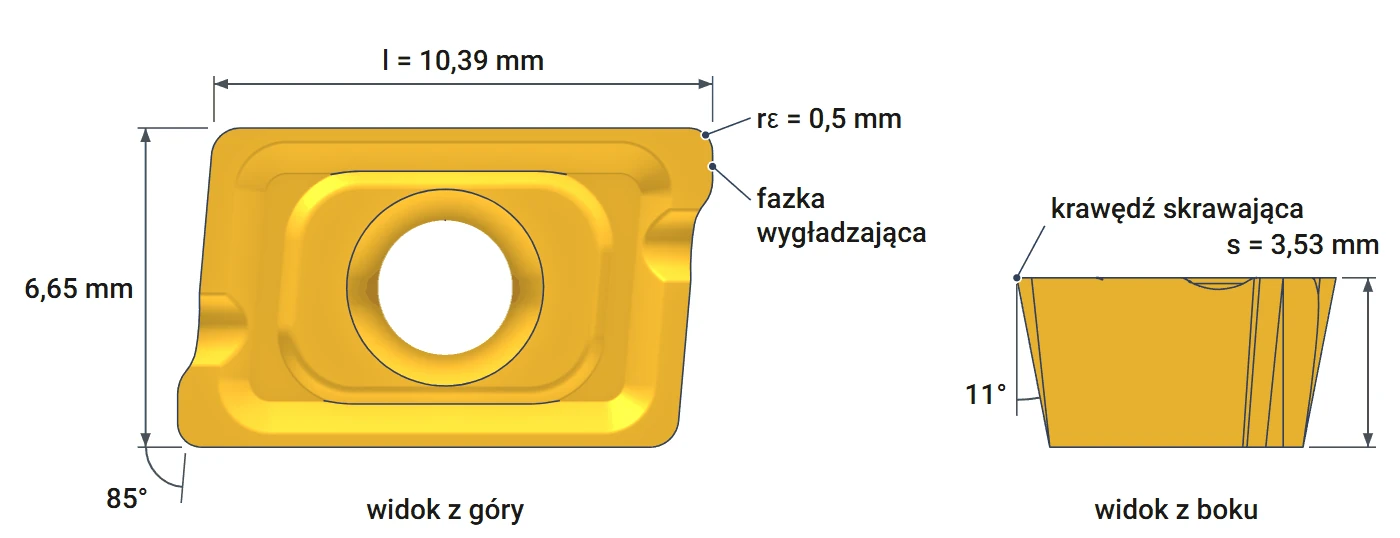
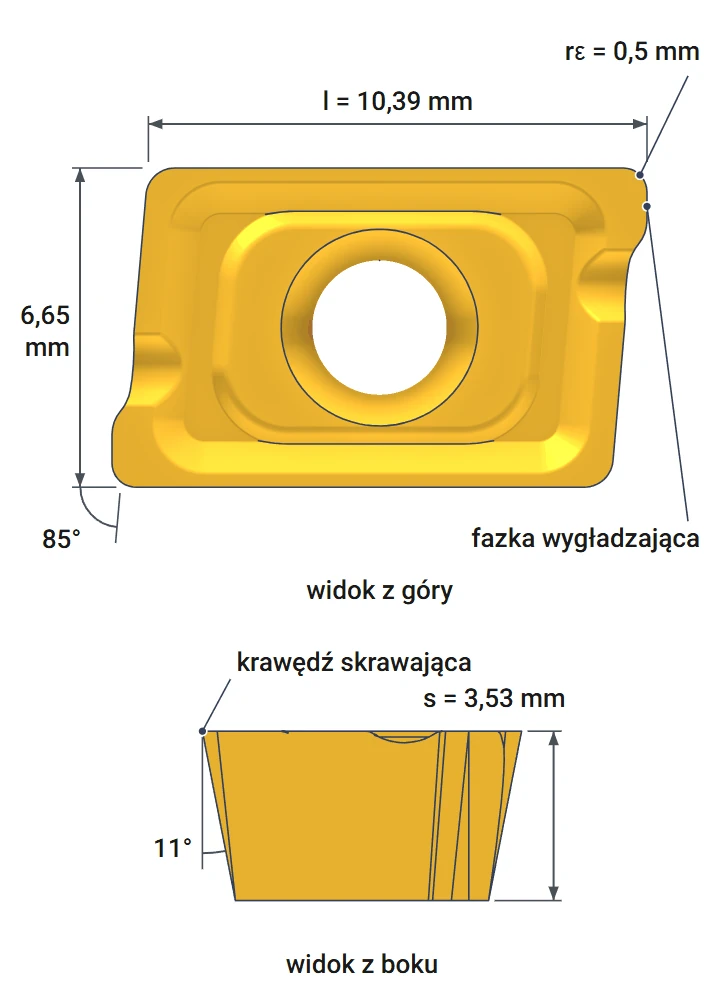
Rysunek pokazuje płytkę APKT 100305 z góry i z boku. Krawędź skrawająca ma 10,39 mm, płytka ma 6,65 mm szerokości i 3,53 mm grubości. Długa krawędź tworzy ścianę uskoku, a krótka krawędź przy narożu wygładza dno. Szerokość 6,65 mm wyznacza też strefę bez ostrzy w środku głowicy.
| Płytka | Materiał obrabiany | Uwagi |
|---|---|---|
| APKT 100305 PDR H6310 Horn | stal, stal nierdzewna | powłoka PVD |
| APKT 100305 PDFR K10 Horn | aluminium, metale nieżelazne | gatunek K10 |
Horn to koreańska marka płytek oferowana w naszym sklepie. Smoxh dopuszcza w tej głowicy każdą płytkę APKT 1003 zgodną z ISO. Materiał zmieniasz więc samą płytką, bez wymiany głowicy.
Rysunek pokazuje głowicę z dwiema płytkami wyjętymi z gniazd. Każdą płytkę trzyma jedna śruba M2,5x6 z gniazdem Torx T08, wkręcona przez otwór płytki w dno gniazda. Numery na rysunku: 2 – głowica, 4 – płytka, 5 – śruba płytki, 6 – klucz Torx.
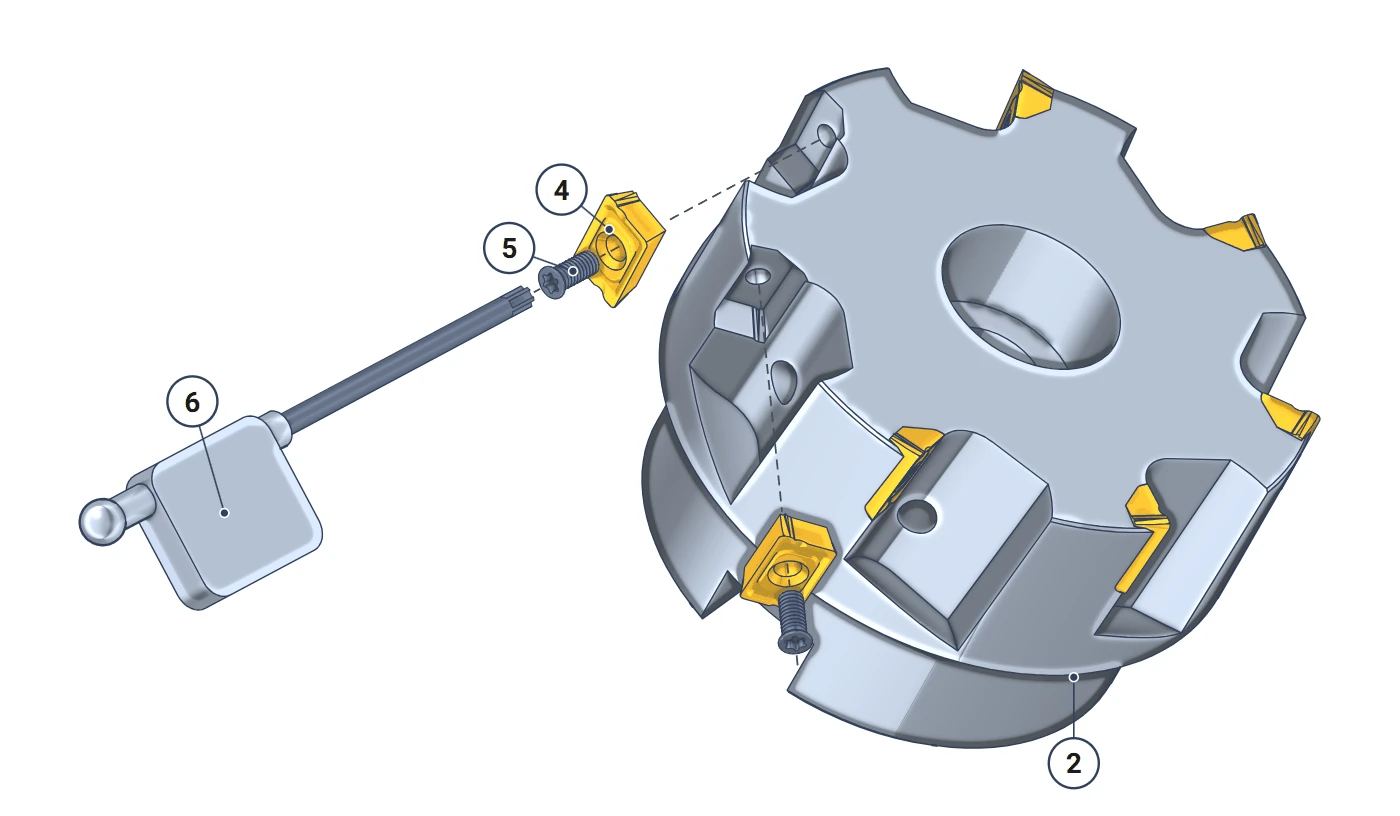
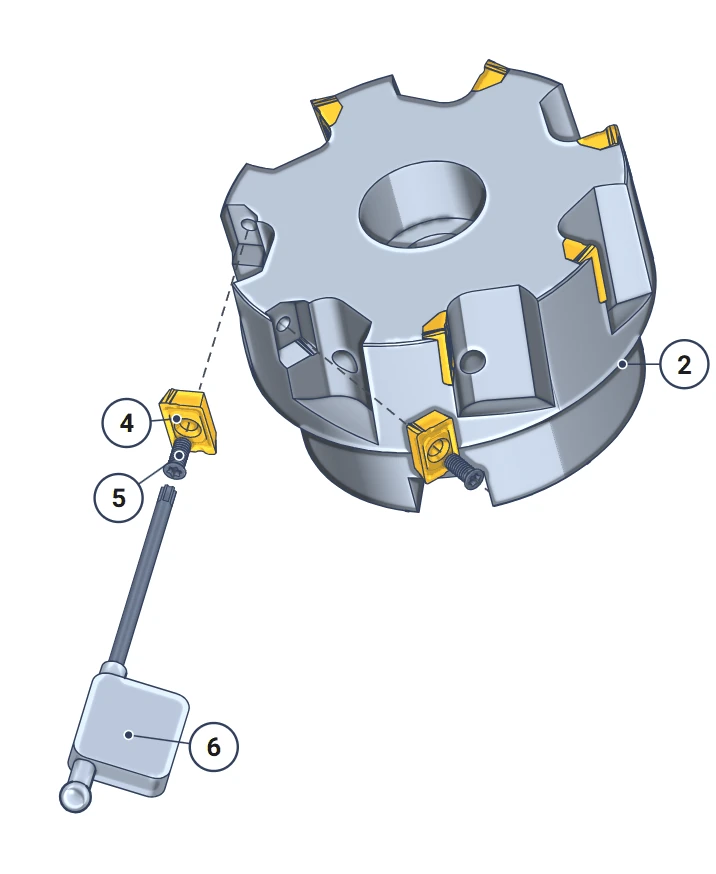
Płytka ma dwie krawędzie skrawające. Gdy jedna się stępi, odkręć śrubę kluczem T08 i obróć płytkę o 180 stopni. Przed założeniem oczyść gniazdo z wiórów – wiór pod płytką podnosi ją i powoduje bicie. Śrubę dokręć momentem 1,0 N·m, który podaje Smoxh. Wymieniaj wszystkie 7 płytek razem, żeby skrawały na tej samej wysokości.
Planowanie, uskok, rowek, rampa, linia śrubowa, wgłębianie
Smoxh wymienia dla głowic na płytki APKT 1003 planowanie, uskok, rowek, wgłębianie i interpolację śrubową. Każda operacja korzysta z innej krawędzi płytki. Krawędź boczna, długa na 10 mm, tworzy ścianę. Krawędź dolna wygładza dno i pozwala schodzić w dół. Rysunki pokazują ruch głowicy i zbierany materiał.
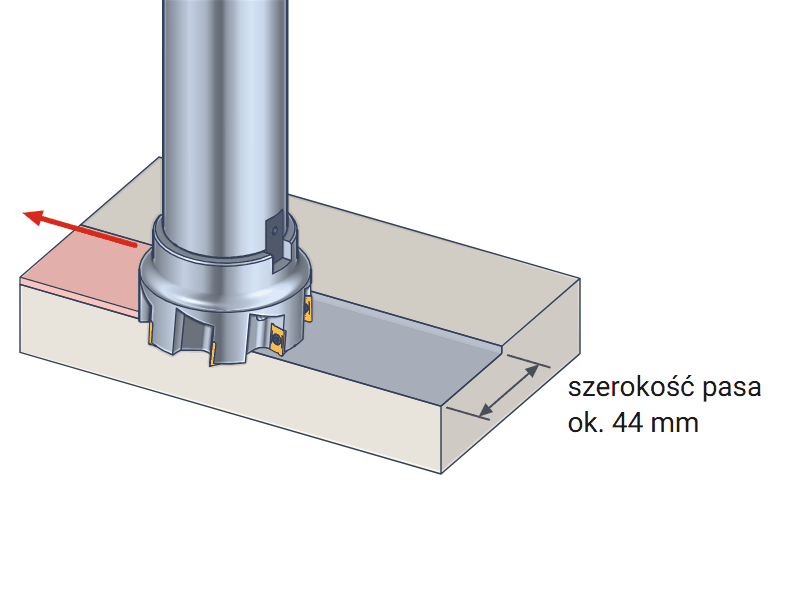
Głowica przejeżdża nad detalem na małej głębokości. Płaszczyznę wygładza dolna krawędź płytki z krótką fazką przy narożu. Jedno przejście zbiera pas do ok. 44 mm, czyli 70 % średnicy. Tak pracuje głowica do planowania czół, półek i odlewów.
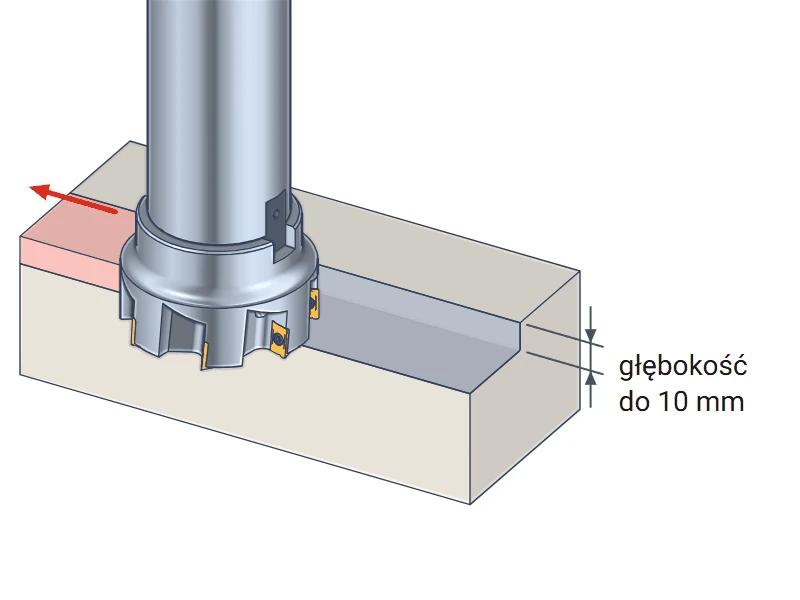
Krawędź boczna płytki stoi równolegle do osi głowicy. Ściana wychodzi więc pod kątem prostym do dna. Na jedno przejście zdejmiesz do 10 mm wysokości uskoku. W narożu między ścianą a dnem zostaje promień 0,5 mm – tyle ma naroże płytki.
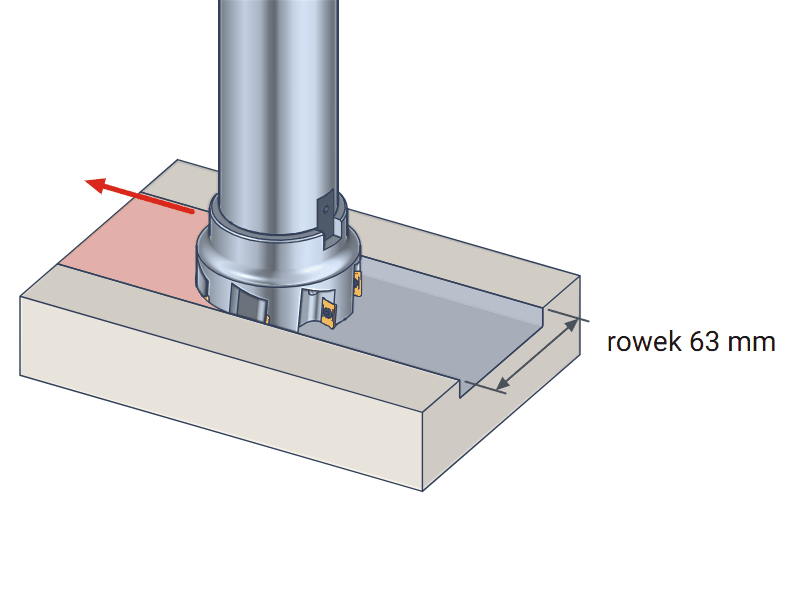
Głowica idzie środkiem materiału i wycina rowek szerokości 63 mm w jednym przejściu. Skrawa cały przód głowicy, a naraz pracują trzy–cztery płytki. Siły zmieniają kierunek, więc głębokość i posuw bierz mniejsze niż przy uskoku.
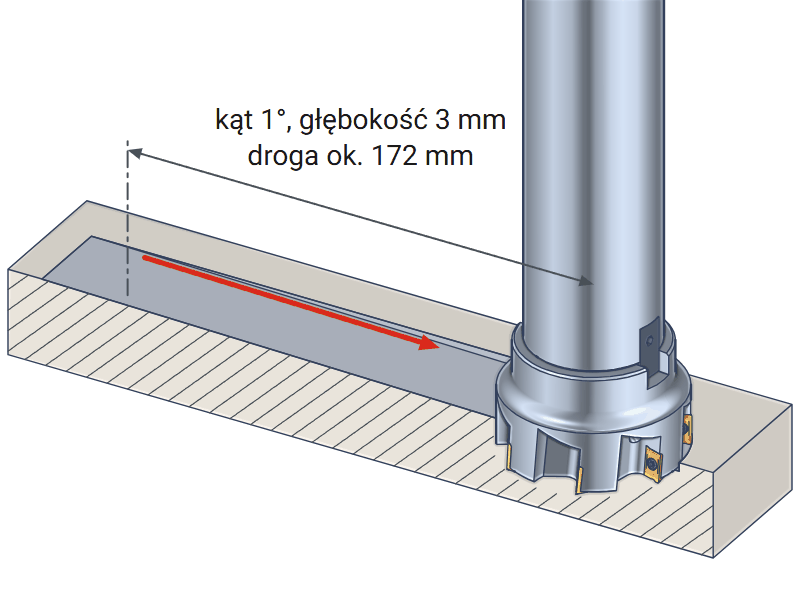
Głowica schodzi w materiał po pochyłej prostej i jednocześnie jedzie w bok. W dół skrawa dolna krawędź płytki, więc otwór startowy jest zbędny. Smoxh nie podaje kąta rampy – zacznij od małego. Przy kącie 1 stopnia zejście na 3 mm wymaga ok. 172 mm drogi.
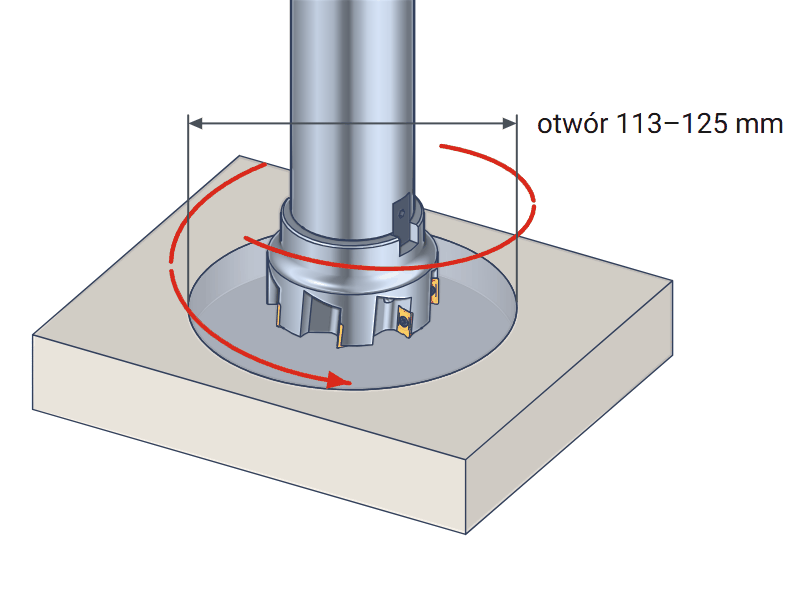
Głowica krąży po okręgu i z każdym obrotem schodzi niżej. Tak wycinasz otwór od 113 do 125 mm z płaskim dnem. Średnicę otworu ustawiasz w programie obrabiarki. To także łagodne wejście w zamkniętą kieszeń.
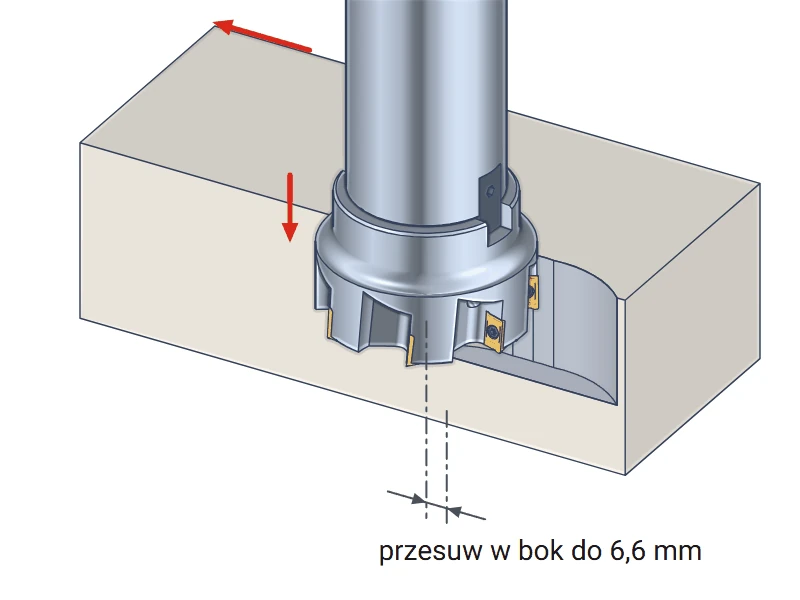
Głowica wcina się osiowo w dół, cofa i przesuwa w bok. Każde wcięcie zbiera materiał tylko przy obwodzie. Przesuw boczny trzymaj do ok. 6,6 mm – tyle sięga płytka od obwodu w stronę środka. Siła działa wtedy głównie wzdłuż osi.
Dolna krawędź płytki sięga od obwodu głowicy ok. 6,65 mm w stronę środka. Kończy się więc 24,85 mm od osi (31,5 − 6,65 mm). W środku czoła zostaje krążek 49,7 mm bez ostrzy. Najmniejszy otwór = 63 + 2 × 24,85 ≈ 113 mm – w mniejszym pod głowicą zostaje rdzeń. Największy otwór z płaskim dnem = 2 × 63 − 2 × 0,5 = 125 mm.
Skok liczysz po torze środka głowicy, a nie po średnicy otworu. Średnica toru = średnica otworu 120 mm − średnica głowicy 63 mm = 57 mm. Jeden obrót to droga 3,14 × 57 ≈ 179,1 mm. Przy kącie zejścia 1 stopnia skok wynosi 179,1 × 0,0175 (tangens kąta 1°) ≈ 3,1 mm na obrót. Kąt 1° to przykład – Smoxh go nie podaje. Skok nie może przekroczyć 10 mm – tyle wynosi maksymalna głębokość skrawania płytki.
Krążek 49,7 mm w środku czoła nie ma ostrzy. Przy wejściu prosto w dół w pełny materiał rdzeń oprze się o korpus i przeciąży płytki. W pełny materiał wchodź rampą albo po linii śrubowej. Osiowo wejdziesz tylko nad otworem o średnicy co najmniej 50 mm.
Prędkość, posuw na ząb, obroty i posuw minutowy dla głowicy 63 mm
Tabela podaje zachowawcze wartości startowe dla frezowania uskoku 90 stopni płytkami APKT. Obroty i posuw minutowy są przeliczone dla średnicy 63 mm i 7 płytek. Zacznij od tych wartości i zwiększaj, obserwując wiór i pracę wrzeciona. W rowku, na rampie i na linii śrubowej zmniejsz posuw.
| Materiał obrabiany | Płytka | Prędkość skrawania vc [m/min] | Posuw na ząb fz [mm] | Obroty [obr/min] | Posuw minutowy [mm/min] | Głębokość ap maks. [mm] |
|---|---|---|---|---|---|---|
| P Stal konstrukcyjna i stopowa | H6310 | 150 (130–200) | 0,10 (0,10–0,20) | 760 | 530 | 4 |
| M Stal nierdzewna | H6310 | 90 (70–130) | 0,08 (0,06–0,15) | 450 | 250 | 2 |
| N Aluminium | K10 | 400 (300–600) | 0,10 (0,10–0,25) | 2020 | 1410 | 6 |
Obroty = 1000 × prędkość skrawania 150 m/min ÷ (3,14 × średnica głowicy 63 mm) ≈ 760 obr/min. Posuw minutowy = posuw na ząb 0,10 mm × 7 płytek × 760 obr/min ≈ 530 mm/min. Te dwie liczby wpisujesz do programu obrabiarki. W aluminium, przy 400 m/min, obroty rosną do ok. 2020 obr/min.
Głowica frezarska fi 63 mm Smoxh TK90 AP10 planuje, frezuje uskoki 90 stopni, rowki i kieszenie w stali, stali nierdzewnej i aluminium. Po linii śrubowej wycina otwory od 113 do 125 mm. Pracuje na siedmiu płytkach APKT 100305, siedzi na trzpieniu zabierakowym z czopem 22 mm i ma chłodzenie wewnętrzne. Maksymalna głębokość skrawania wynosi 10 mm.
Trzpień, płytki, chłodzenie, otwory
Trzpień zabierakowy z czopem 22 mm i dwoma kamieniami zabierakowymi 10 mm, np. SK40 wg DIN 69871-A (7369 40-22-60) albo BT40 wg MAS 403-BT. Kamienie wchodzą w rowek poprzeczny głowicy i przenoszą moment. Głowicę dociska śruba M10 wkręcana w czop trzpienia.
Płytki APKT 1003 wg ISO, np. APKT 100305 z narożem 0,5 mm. Do stali i stali nierdzewnej pasuje gatunek H6310 koreańskiej marki Horn, do aluminium – K10. Każdą płytkę mocuje śruba M2,5x6 z gniazdem Torx T08, dokręcana momentem 1,0 N·m.
Ciecz płynie przez środek trzpienia i otwór w śrubie mocującej STV-C M10. Z komory za śrubą 7 kanałów prowadzi ją do każdej płytki. Chłodzenie działa, gdy wrzeciono i trzpień mają doprowadzenie cieczy przez środek.
Ok. 113 mm. W mniejszym otworze pod środkiem czoła zostaje rdzeń, bo krążek 49,7 mm w środku głowicy nie ma ostrzy. Największy otwór z płaskim dnem w jednej linii śrubowej to 125 mm.

kod produktu: 899652 w magazynie > 10 szt.
14,76 zł brutto
Dodaj pierwszą opinię o produkcie Głowica Frezarska TK90 AP10 D63 A22 Z-07 H Smoxh
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


