









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
Średnica100 mm
Głębokość skrawaniado 16 mm
Płytki8 × APKT 1604
Chłodzenieprzez narzędzie
Głowica frezarska fi 100 mm – 90 stopni na płytki APKT 1604
Dane techniczne i wymiary – Smoxh TK90 AP16, otwór mocujący 32 mm
| Dane techniczne | |
|---|---|
| Średnica głowicy D | 100 mm |
| Otwór mocujący d | 32 mm |
| Wysokość głowicy L | 50 mm |
| Maks. głębokość skrawania a | 16 mm |
| Kąt przystawienia | 90 stopni |
| Liczba płytek Z | 8 |
| Płytki | APKT 1604, np. APKT 160408 |
| Chłodzenie | wewnętrzne (H) |
| Śruba płytki | M4x9,5, Torx T15, 3,0 N·m |
| Śruba mocująca | M16, klucz imbusowy 14 mm |
| Producent | Smoxh, Turcja (SM29217) |
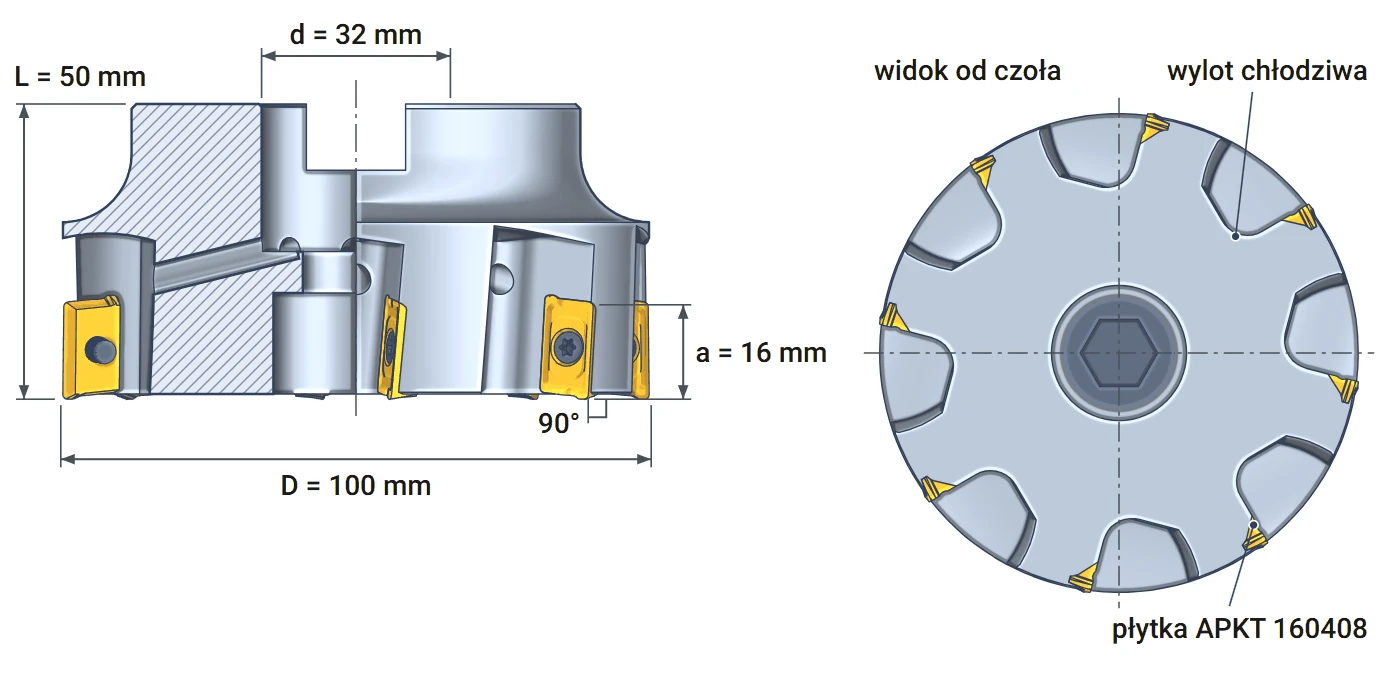
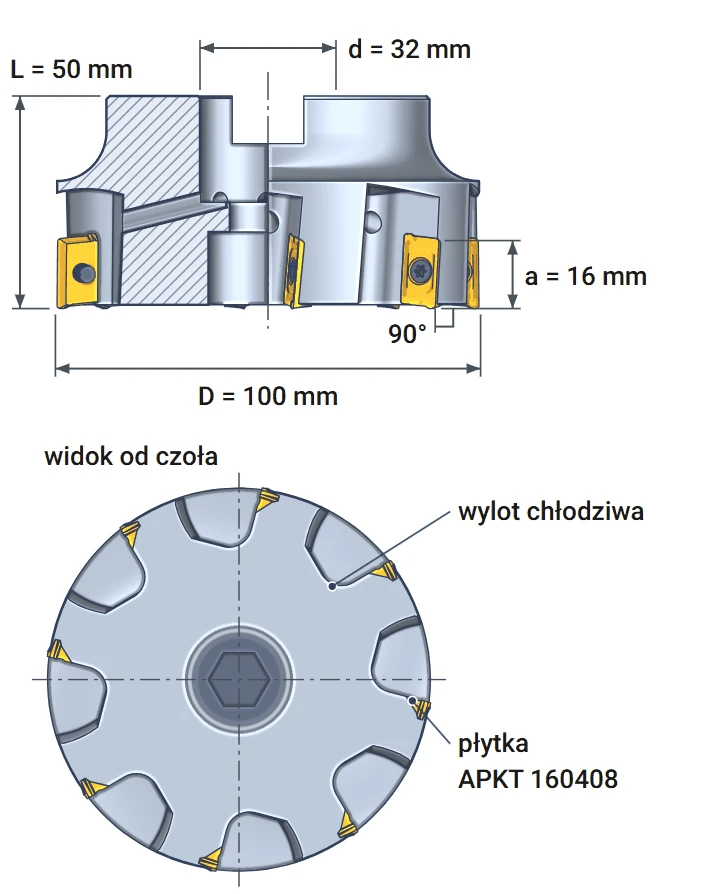
Głowica frezarska fi 100 mm Smoxh TK90 AP16 skrawa pod kątem 90 stopni ośmioma płytkami APKT 1604. To głowica frezarska do metalu: planuje płaszczyzny, frezuje uskoki pod kątem prostym, rowki i kieszenie. Pracuje w stali, stali nierdzewnej i aluminium, a z płytką CBN wykańcza stal hartowaną. Jednym przejściem zbiera do 16 mm materiału. Płytka APKT 1604 ma krawędź 16,5 mm, dlatego głowica zbiera o 6 mm więcej niż głowice TK90 AP10. Gdy krawędź się stępi, obracasz płytkę, a głowica pracuje dalej.
To głowica nasadzana: zamiast chwytu ma otwór 32 mm z rowkiem poprzecznym. Nakładasz ją na trzpień frezarski, a dwa kamienie zabierakowe trzpienia wchodzą w rowek i przenoszą moment. Śruba M16 dociska głowicę do czoła trzpienia. Chłodzenie wewnętrzne, litera H w oznaczeniu, prowadzi ciecz przez trzpień i śrubę do każdej z 8 płytek.
Płytki APKT 1604 – dobór do materiału i wymiana
Gatunek płytki decyduje o materiale, głowica zostaje ta sama
Głowica TK90 AP16 przyjmuje płytki APKT 1604 wg ISO 1832. Litera A oznacza równoległobok 85 stopni, w praktyce płytkę prostokątną. P to kąt przyłożenia 11 stopni: płytka jest pozytywna i lekko tnie. Liczba 16 to długość krawędzi skrawającej w milimetrach, 04 – grubość płytki. Cyfry 08 na końcu podają promień naroża 0,8 mm.
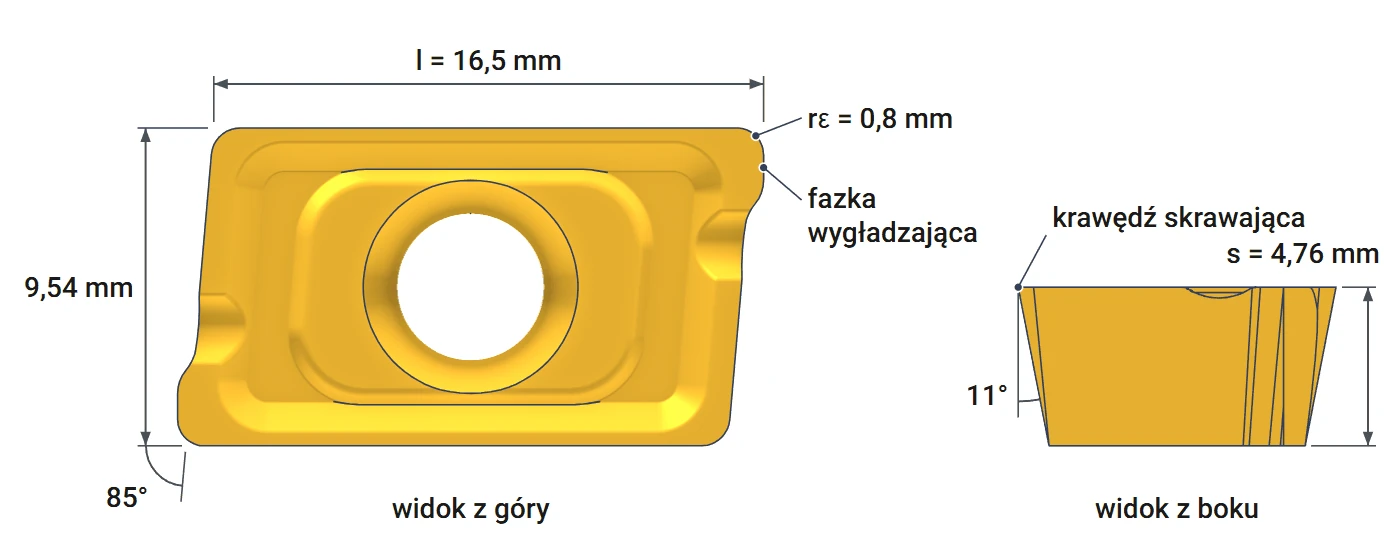
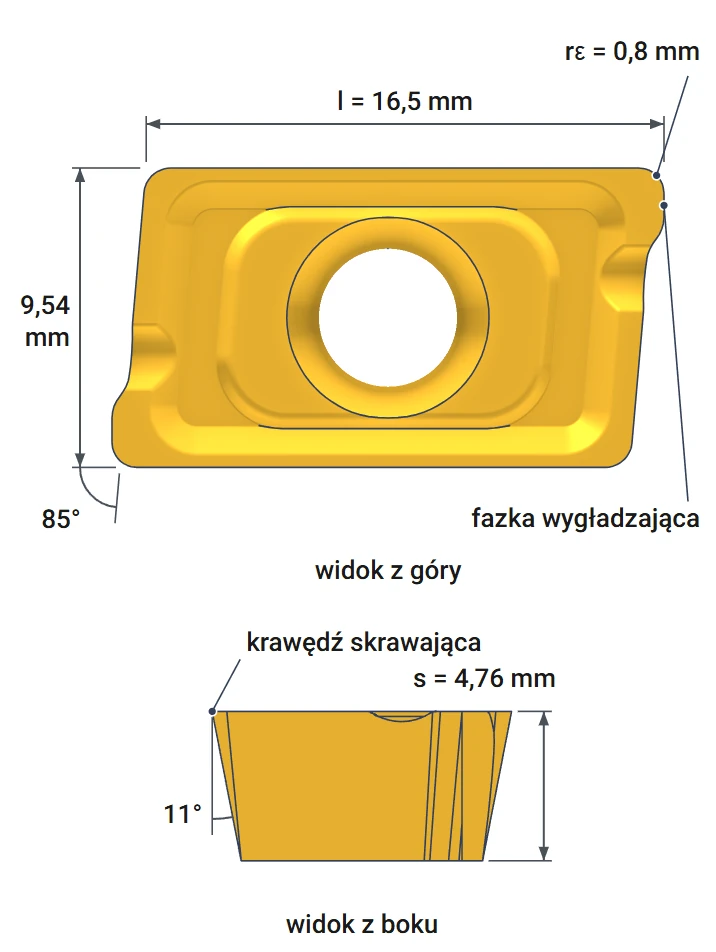
Rysunek pokazuje płytkę APKT 160408 z góry i z boku. Krawędź skrawająca ma 16,5 mm, płytka ma 9,54 mm szerokości i 4,76 mm grubości. Długa krawędź tworzy ścianę uskoku, a krótka krawędź przy narożu wygładza dno. Szerokość 9,54 mm wyznacza też strefę bez ostrzy w środku głowicy.
| Płytka | Materiał obrabiany | Uwagi |
|---|---|---|
| APKT 160408 PDER XM H6310 Horn | stal, stal nierdzewna | powłoka PVD |
| APKT 1604 PDER K10 Horn | aluminium, metale nieżelazne | gatunek K10 |
| APKT 160408 CBN Horn | stal hartowana 50–57 HRC | wykańczanie na sucho, jedna krawędź |
Horn to koreańska marka płytek oferowana w naszym sklepie. Smoxh dopuszcza w tej głowicy każdą płytkę APKT 1604 zgodną z ISO. Materiał zmieniasz więc samą płytką, bez wymiany głowicy.
Wymiana i obrót płytki
Rysunek pokazuje głowicę z dwiema płytkami wyjętymi z gniazd. Każdą płytkę trzyma jedna śruba M4x9,5 z gniazdem Torx T15, wkręcona przez otwór płytki w dno gniazda. Numery na rysunku: 2 – głowica, 4 – płytka, 5 – śruba płytki, 6 – klucz Torx.
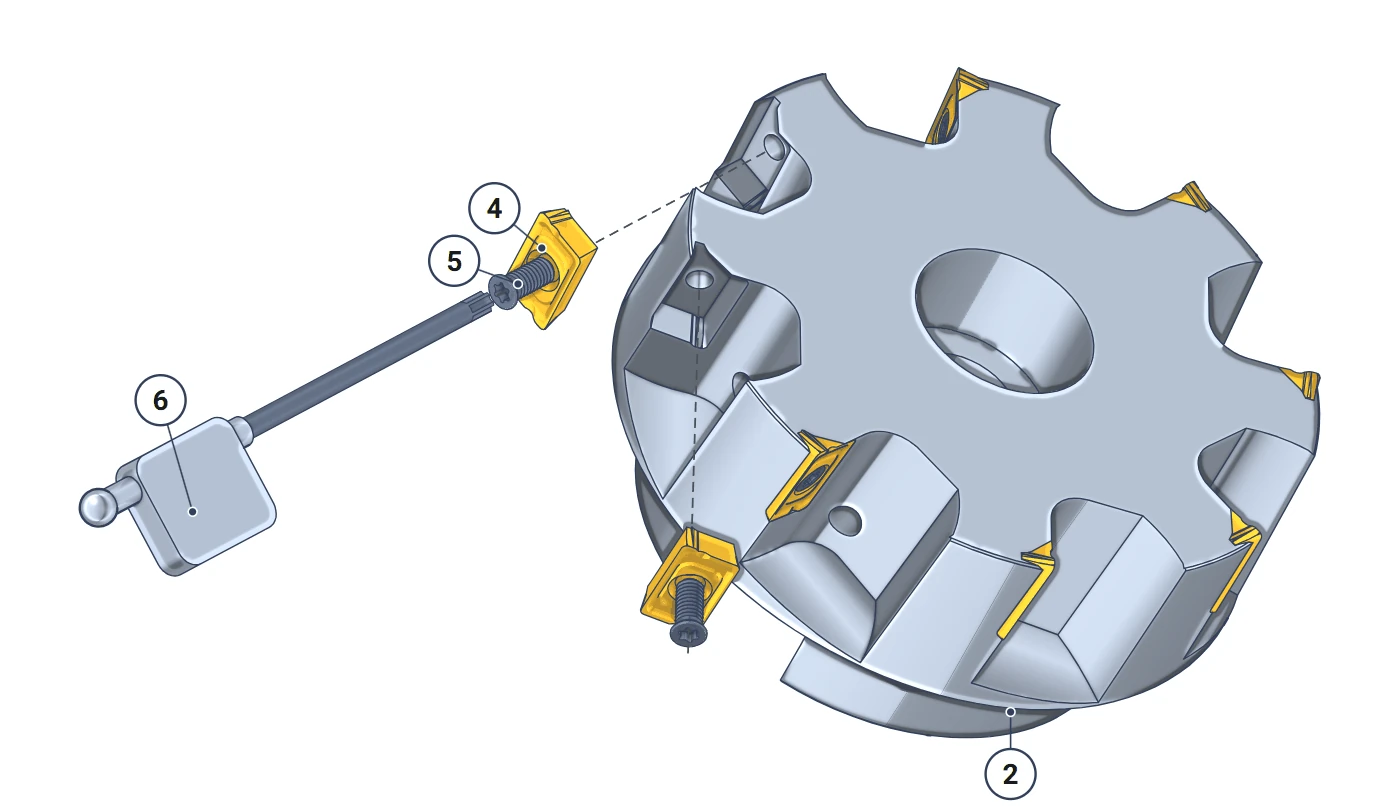
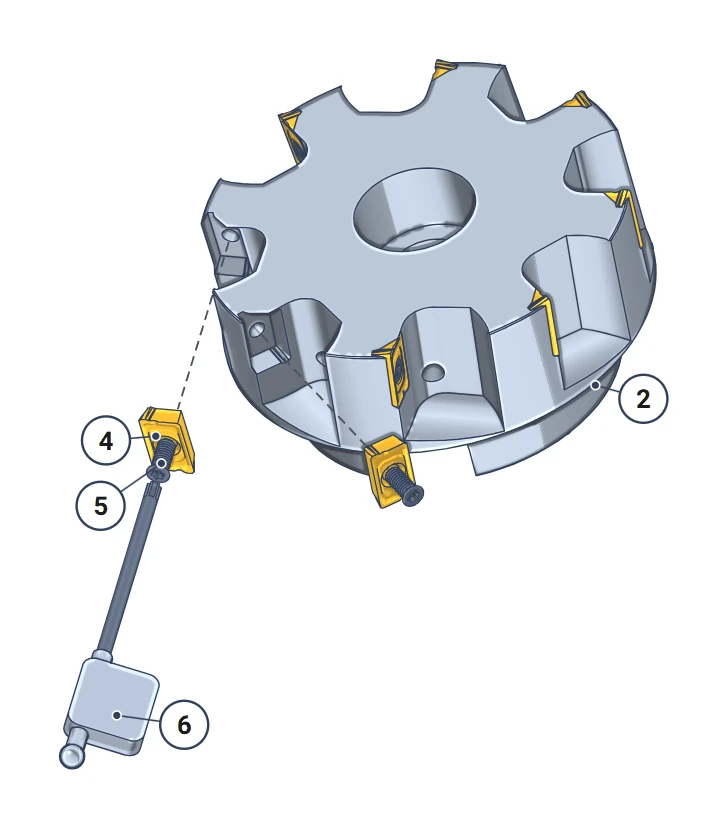
Płytka ma dwie krawędzie skrawające. Gdy jedna się stępi, odkręć śrubę kluczem T15 i obróć płytkę o 180 stopni. Przed założeniem oczyść gniazdo z wiórów – wiór pod płytką podnosi ją i powoduje bicie. Śrubę dokręć momentem 3,0 N·m, który podaje Smoxh. Wymieniaj wszystkie 8 płytek razem, żeby skrawały na tej samej wysokości. Płytka CBN ma tylko jedną krawędź – po jej stępieniu wymień płytkę na nową.
Sześć operacji głowicą 90 stopni
Planowanie, uskok, rowek, rampa, linia śrubowa, wgłębianie
Smoxh wymienia dla głowic na płytki APKT 1604 planowanie, uskok, rowek, wgłębianie i interpolację śrubową. Każda operacja korzysta z innej krawędzi płytki. Krawędź boczna, długa na 16 mm, tworzy ścianę. Krawędź dolna wygładza dno i pozwala schodzić w dół. Rysunki pokazują ruch głowicy i zbierany materiał.
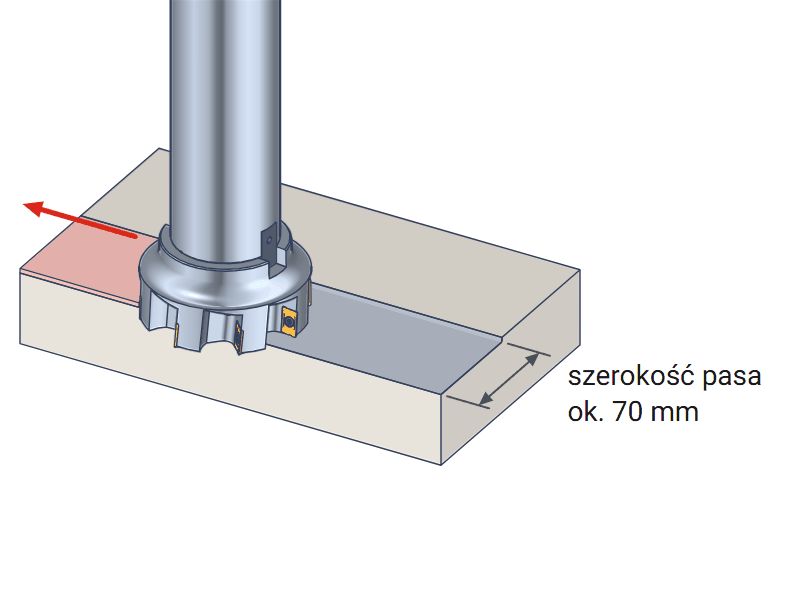
Planowanie powierzchni
Głowica przejeżdża nad detalem na małej głębokości. Płaszczyznę wygładza dolna krawędź płytki z krótką fazką przy narożu. Jedno przejście zbiera pas do ok. 70 mm, czyli 70 % średnicy. Tak pracuje głowica do planowania czół, półek i odlewów.
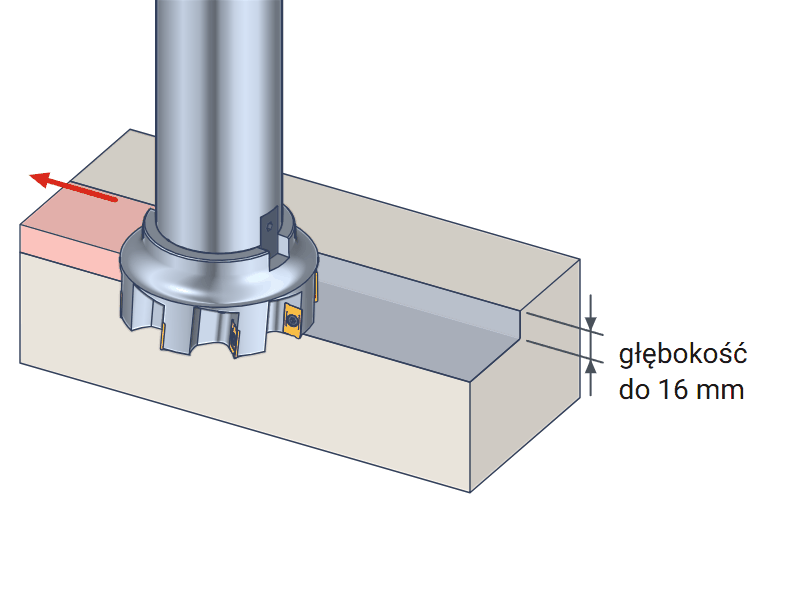
Uskok 90° i kontur
Krawędź boczna płytki stoi równolegle do osi głowicy. Ściana wychodzi więc pod kątem prostym do dna. Na jedno przejście zdejmiesz do 16 mm wysokości uskoku. W narożu między ścianą a dnem zostaje promień 0,8 mm – tyle ma naroże płytki.
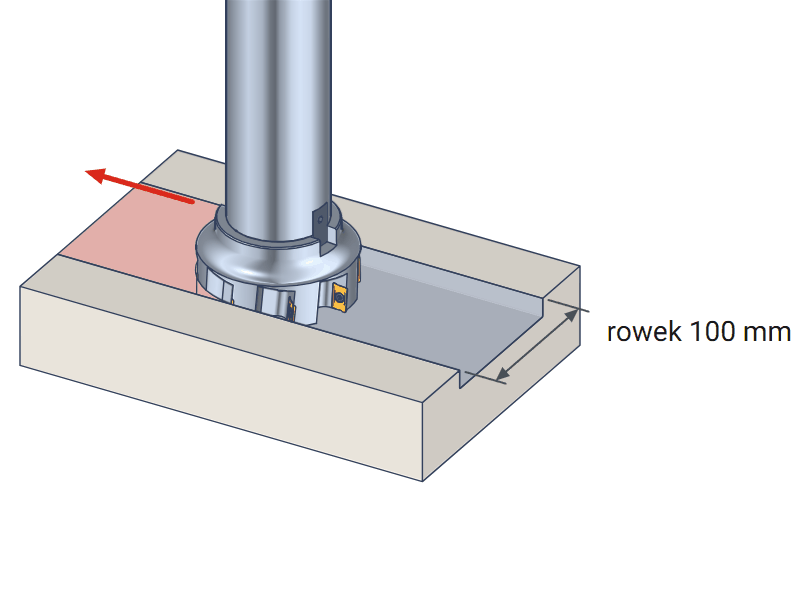
Rowek szerokości 100 mm
Głowica idzie środkiem materiału i wycina rowek szerokości 100 mm w jednym przejściu. Skrawa cały przód głowicy, a naraz pracują cztery płytki. Siły zmieniają kierunek, więc głębokość i posuw bierz mniejsze niż przy uskoku.
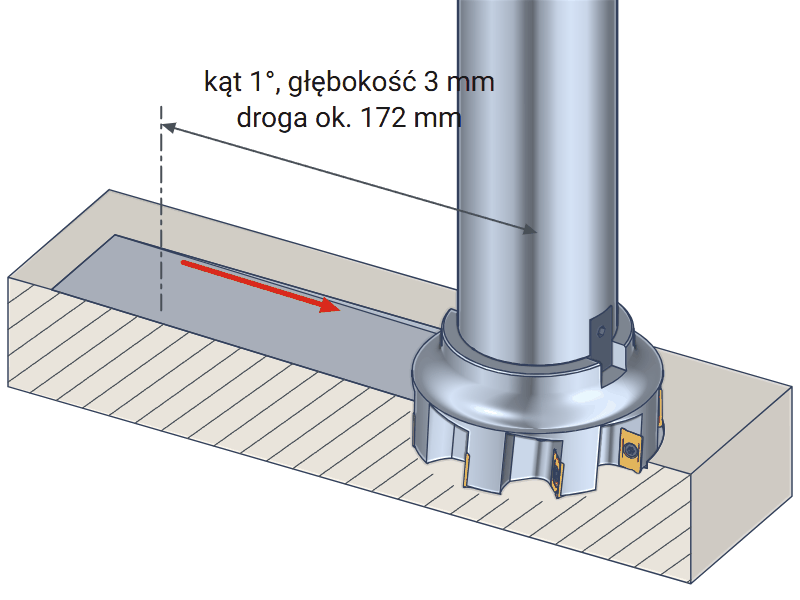
Rampa – wejście pod kątem
Głowica schodzi w materiał po pochyłej prostej i jednocześnie jedzie w bok. W dół skrawa dolna krawędź płytki, więc otwór startowy jest zbędny. Smoxh nie podaje kąta rampy – zacznij od małego. Przy kącie 1 stopnia zejście na 3 mm wymaga ok. 172 mm drogi.
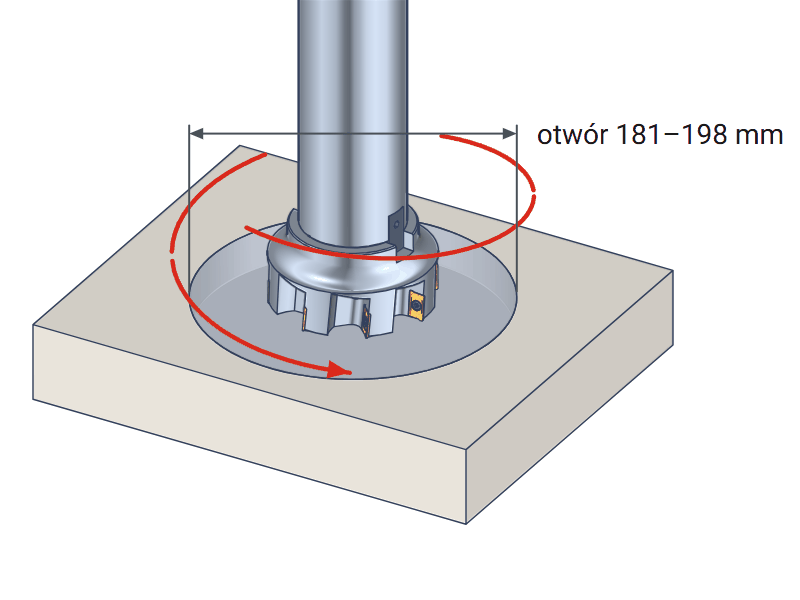
Linia śrubowa – otwór bez wiertła
Głowica krąży po okręgu i z każdym obrotem schodzi niżej. Tak wycinasz otwór od 181 do 198 mm z płaskim dnem. Średnicę otworu ustawiasz w programie obrabiarki. To także łagodne wejście w zamkniętą kieszeń.
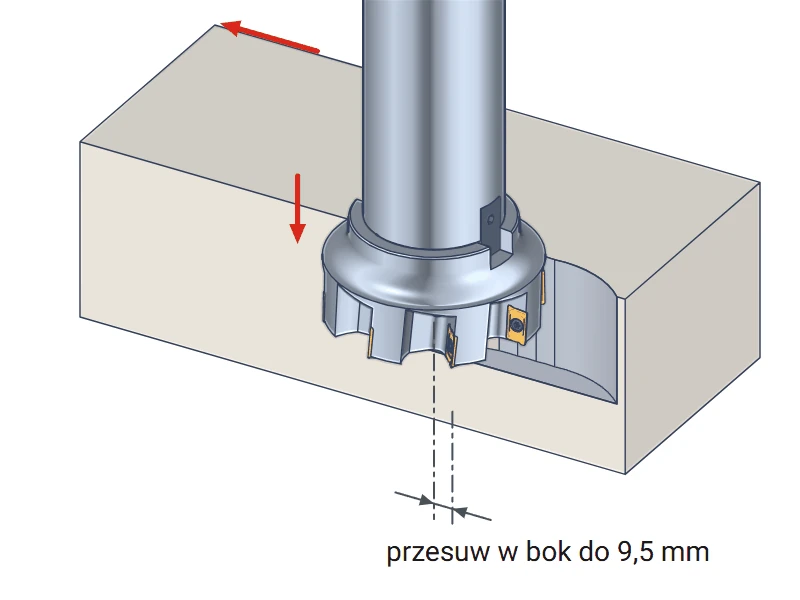
Frezowanie wgłębne
Głowica wcina się osiowo w dół, cofa i przesuwa w bok. Każde wcięcie zbiera materiał tylko przy obwodzie. Przesuw boczny trzymaj do ok. 9,5 mm – tyle sięga płytka od obwodu w stronę środka. Siła działa wtedy głównie wzdłuż osi.
Otwór po linii śrubowej: od 181 do 198 mm
Dolna krawędź płytki sięga od obwodu głowicy ok. 9,54 mm w stronę środka. Kończy się więc 40,46 mm od osi (50 − 9,54 mm). W środku czoła zostaje krążek 80,9 mm bez ostrzy. Najmniejszy otwór = 100 + 2 × 40,46 ≈ 181 mm – w mniejszym pod głowicą zostaje rdzeń. Największy otwór z płaskim dnem = 2 × 100 − 2 × 0,8 ≈ 198 mm.
Obliczenie: skok linii śrubowej dla otworu 190 mm
Skok liczysz po torze środka głowicy, a nie po średnicy otworu. Średnica toru = średnica otworu 190 mm − średnica głowicy 100 mm = 90 mm. Jeden obrót to droga 3,14 × 90 ≈ 282,7 mm. Przy kącie zejścia 1 stopnia skok wynosi 282,7 × 0,0175 (tangens kąta 1°) ≈ 4,9 mm na obrót. Kąt 1° to przykład – Smoxh go nie podaje. Skok nie może przekroczyć 16 mm – tyle wynosi maksymalna głębokość skrawania płytki. W stali tabela parametrów podaje głębokość do 4 mm, więc skok 4,9 mm jest tam za duży. Zmniejsz kąt do ok. 0,8 stopnia – skok spadnie do 4 mm.
▲
Głowica nie wierci
Krążek 80,9 mm w środku czoła nie ma ostrzy. Przy wejściu prosto w dół w pełny materiał rdzeń oprze się o korpus i przeciąży płytki. W pełny materiał wchodź rampą albo po linii śrubowej. Osiowo wejdziesz tylko nad otworem o średnicy co najmniej 81 mm.
Parametry skrawania – wartości startowe dla 8 płytek
Prędkość, posuw na ząb, obroty i posuw minutowy dla głowicy 100 mm
Tabela podaje zachowawcze wartości startowe dla frezowania uskoku 90 stopni płytkami APKT. Obroty i posuw minutowy są przeliczone dla średnicy 100 mm i 8 płytek. Zacznij od tych wartości i zwiększaj, obserwując wiór i pracę wrzeciona. W rowku, na rampie i na linii śrubowej zmniejsz posuw. Płytką CBN frezuj na sucho i tylko na wykańczaniu: wyłącz chłodzenie wewnętrzne, bo ciecz wykrusza krawędź.
| Materiał obrabiany | Płytka | Prędkość skrawania vc [m/min] | Posuw na ząb fz [mm] | Obroty [obr/min] | Posuw minutowy [mm/min] | Głębokość ap maks. [mm] |
|---|---|---|---|---|---|---|
| P Stal konstrukcyjna i stopowa | H6310 | 150 (130–200) | 0,10 (0,10–0,20) | 480 | 380 | 4 |
| M Stal nierdzewna | H6310 | 90 (70–130) | 0,08 (0,06–0,15) | 290 | 180 | 2 |
| N Aluminium | K10 | 400 (300–600) | 0,10 (0,10–0,25) | 1270 | 1020 | 6 |
| H Stal hartowana 50–57 HRC | CBN | 120 (100–170) | 0,04 (0,02–0,08) | 380 | 120 | 0,5 |
Obliczenie obrotów i posuwu – stal, 150 m/min
Obroty = 1000 × prędkość skrawania 150 m/min ÷ (3,14 × średnica głowicy 100 mm) ≈ 480 obr/min. Posuw minutowy = posuw na ząb 0,10 mm × 8 płytek × 480 obr/min ≈ 380 mm/min. Te dwie liczby wpisujesz do programu obrabiarki. W aluminium, przy 400 m/min, obroty rosną do ok. 1270 obr/min.
Głowica frezarska fi 100 mm Smoxh TK90 AP16 planuje, frezuje uskoki 90 stopni, rowki i kieszenie w stali, stali nierdzewnej, aluminium i stali hartowanej. Po linii śrubowej wycina otwory od 181 do 198 mm. Pracuje na ośmiu płytkach APKT 160408, siedzi na trzpieniu zabierakowym z czopem 32 mm i ma chłodzenie wewnętrzne. Maksymalna głębokość skrawania wynosi 16 mm.
Pytania o głowicę TK90 AP16 D100
Trzpień, płytki, chłodzenie, otwory
Trzpień zabierakowy z czopem 32 mm i dwoma kamieniami zabierakowymi 14 mm, np. SK40 wg DIN 69871-A (7369 40-32-60) albo BT40 wg MAS 403-BT. Kamienie wchodzą w rowek poprzeczny głowicy i przenoszą moment. Głowicę dociska śruba M16 wkręcana w czop trzpienia.
Płytki APKT 1604 wg ISO, np. APKT 160408 z narożem 0,8 mm. Do stali i stali nierdzewnej pasuje gatunek H6310 koreańskiej marki Horn, do aluminium – K10, do stali hartowanej – płytka CBN. Każdą płytkę mocuje śruba M4x9,5 z gniazdem Torx T15, dokręcana momentem 3,0 N·m.
Ciecz płynie przez środek trzpienia i otwór w śrubie mocującej STV-C M16. Z komory za śrubą 8 kanałów prowadzi ją do każdej płytki. Chłodzenie działa, gdy wrzeciono i trzpień mają doprowadzenie cieczy przez środek.
Ok. 181 mm. W mniejszym otworze pod środkiem czoła zostaje rdzeń, bo krążek 80,9 mm w środku głowicy nie ma ostrzy. Największy otwór z płaskim dnem w jednej linii śrubowej to 198 mm.
Osoba odpowiedzialna w UE Artykuły Techniczne ul. Kwiatowa 6, 26-300 Opoczno, Polska biuro@artykulytechniczne.pl
POWIĄZANE PRODUKTY


Płytka APKT 160408 PDER XM H6310 Horn
kod produktu: 10358 w magazynie > 10 szt.
15,50 zł
19,07 zł brutto
Płytka APKT 1604 PDER K10 Horn
kod produktu: 0000012671 w magazynie > 10 szt.
21,00 zł
25,83 zł brutto

Opinie klientów (1)
Masz ten produkt? Pomóż innym w wyborze
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.
polecam, sprawdza się do każdego rodzaju obróbki