





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
Materiał HSSE
Rozmiar gwintu M11
NakrójC (2÷3) zwoi
Norma DIN 376
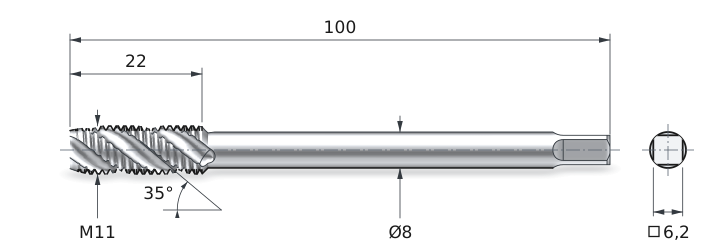
Dane techniczne gwintownika nieprzelotowego M11
| Dane Techniczne | |
|---|---|
| Średnica Znamionowa d1 | M11 |
| Skok Gwintu P | 1,5 mm |
| Kąt Skrętu Ostrzy | 35 stopni |
| Długość Całkowita l1 | 100 mm |
| Długość Części Roboczej l2 | 22 mm |
| Długość l3 | 39 mm |
| Średnica Części Chwytowej d2 | 8 mm |
| Wielkość Zabieraka Kwadratowego a | 6,2 mm |
| Średnica Otworu Pod Gwint | 9,5 mm |
| Nakrój | C (2÷3) P |
| Tolerancja gwintu | 6H |
Jak gwintownik skrętny wyprowadza wiór z otworu nieprzelotowego
Rowek 35 stopni działa jak ślimak transportowy
Rowki tego gwintownika biegną spiralą w prawo, pod kątem 35 stopni do osi. Gwintownik obraca się w prawo i wkręca w otwór. Wiór odcięty na nakroju wpada do rowka, a spirala podaje go w górę, jak ślimak w maszynce do mięsa. Dno otworu zostaje czyste, a ostrza nie trafiają na zbity wiór. Gwintownik M11 x1,5 ma chwyt zredukowany według DIN 376: średnica 8 mm, kwadrat 6,2 mm.
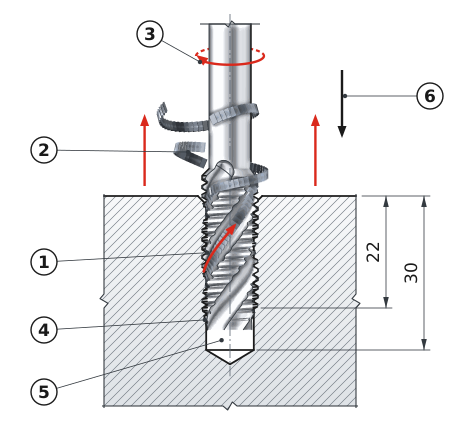
1
Rowek skrętny 35 stopni prowadzi wiór od nakroju w górę.
2
Wiór schodkowy wychodzi z otworu i łamie się na krótkie kawałki.
3
Gwintownik obraca się w prawo – tak tnie gwint prawy.
4
Nakrój C: 2–3 niepełnego zwoju na stożku wejściowym.
5
Zapas pod czubkiem gwintownika – min. 2 zwoje nad dnem.
6
Posuw 1,5 mm na obrót, równy skokowi gwintu M11 x1,5.
Gwintownik maszynowy M11 skrętny – do otworów nieprzelotowych
Gwintownik maszynowy M11 skrętny to profesjonalne narzędzie marki Narex do wykonywania gwintów wewnętrznych M11 w otworach nieprzelotowych o głębokości do 2,5D. Konstrukcja z rowkiem spiralnym 35 stopni zapewnia efektywne odprowadzanie wiórów do tyłu, co eliminuje ryzyko zakleszczenia przy gwintowaniu ślepym. Wykonanie ze stali HSSE z 5% dodatkiem kobaltu gwarantuje twardość 65-67 HRC i stabilność termiczną do 650°C. Chwyt długi według normy DIN 376 zwiększa sztywność mocowania w oprawkach maszynowych. Tolerancja 6H zapewnia powtarzalność wymiarową wymaganą w produkcji seryjnej.
Najważniejsze zalety gwintownika maszynowego M11 skrętnego
- Zgodność z normą DIN 376 potwierdza jakość wykonania i zapewnia standaryzację wymiarów chwytu długiego kompatybilnego z europejskimi oprawkami maszynowymi
- Przeznaczenie do pneumatyki przemysłowej obejmuje korpusy zaworów, siłowniki pneumatyczne, rozdzielacze i elementy instalacji ciśnieniowych
- Precyzja klasy tolerancji 6H gwarantuje pełną wymienność gwintów i powtarzalność wymiarową w produkcji seryjnej elementów mechanicznych
- Trwałość stali HSSE z 5% kobaltu pozwala na pracę przy temperaturach do 650°C w strefie skrawania bez utraty właściwości mechanicznych
- Forma nakroju C do otworów nieprzelotowych umożliwia gwintowanie blisko dna otworu z minimalnym niedogwintowaniem wynoszącym 2-3 zwoje
- Kompatybilność z oprawkami ER25 i ER32 oraz uchwytami gwintowniczymi z kompensacją osiową do centrów obróbczych CNC
Gwintownik skrętny M11 stosowany jest w pneumatyce przemysłowej i armaturze przy wykonywaniu gwintów specjalnych. Chłodzenie emulsją olejową min. 8% lub olejem gwintowniczym wydłuża żywotność narzędzia 2-3 krotnie. Średnica otworu wstępnego pod gwint M11 wynosi 9,5 mm dla skoku standardowego 1,5 mm.
Parametry skrawania gwintownika maszynowego M11 nieprzelotowego
| Materiał | Prędkość skrawania Vc [m/min] | Obroty n [obr/min] | Posuw f [mm/min] |
|---|---|---|---|
| PStal | 5-20 | 145-579 | 218-868 |
| MStal nierdzewna | 5-10 | 145-289 | 218-434 |
| KŻeliwo | 5-15 | 145-434 | 218-651 |
| NAluminium | 10-25 | 289-723 | 434-1084 |
Przygotowanie gwintu M11 w otworze nieprzelotowym
1 Nawiercenie
Wiertło NC 90°
2 Wiercenie
Ø 9,5 mm
3 Gwintowanie
M11
✓ Gotowe!
Tolerancja 6H
Norma: DIN 376 | Nakrój: C (skrętny) | Zastosowanie: otwory nieprzelotowe
Tolerancja 6H — klasy tolerancji gwintów metrycznych
| Klasa | Dokładność | Zastosowanie | Status |
|---|---|---|---|
| 4H / 4g | Wysoka | Połączenia precyzyjne, hydraulika | — |
| 6H / 6g | Standardowa | Budowa maszyn, uniwersalne | WYBRANY |
| 7H / 8g | Niska | Duży luz, łatwy montaż | — |
6H = gwint wewnętrzny (nakrętka, otwór) | 6g = gwint zewnętrzny (śruba)
Najczęściej zadawane pytania
Gwintownik maszynowy M11 skrętny HSSE Narex sprawdza się w stalach konstrukcyjnych do 900 MPa, stalach nierdzewnych austenitycznych 304/316, aluminium i mosiądzu. Rozmiar M11 stosowany jest w pneumatyce przemysłowej i armaturze specjalnej.
Dla gwintu M11x1,5 w klasie tolerancji 6H zalecana średnica otworu wstępnego wynosi 9,5 mm. Pole tolerancji otworu powinno mieścić się w zakresie 9,5 do 9,7 mm. Przekroczenie górnej granicy skutkuje niepełnym profilem gwintu i obniżeniem klasy.
Tak, chłodzenie emulsją olejową min. 8% lub olejem gwintowniczym jest zalecane i wydłuża żywotność narzędzia 2-3 krotnie. Przy obróbce stali nierdzewnych wymagane jest intensywne chłodzenie, natomiast aluminium można gwintować z minimalnym smarowaniem MQL.
POWIĄZANE PRODUKTY


Gwintownik Maszynowy M11 DIN 376 C HSSE Narex
kod produktu: 0000003081
65,00 zł
79,95 zł brutto
Obecnie brak na stanie

Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto
Wiertło 9,5 kobaltowe do metalu HSSE DIN 338
kod produktu: 11597 w magazynie > 10 szt.
13,50 zł
16,61 zł brutto


Gwintownik Ręczny M11 DIN 352/3 6H HSS Fra
kod produktu: 4420 w magazynie > 10 szt.
45,00 zł
55,35 zł brutto

Przedłużka do Gwintownika 6,2 mm M11
kod produktu: 442183 w magazynie < 10 szt.
26,00 zł
31,98 zł brutto
Gwintownik Maszynowy M11 DIN 376 B HSSE Narex
kod produktu: 08272 w magazynie < 10 szt.
80,00 zł
98,40 zł brutto
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M11 DIN 376/35 C HSSE Narex
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.