





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
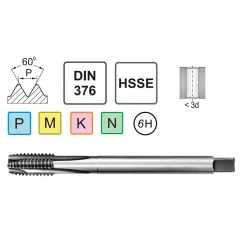
Materiał HSSE
Rozmiar gwintu M16
NakrójC (2÷3) zwoi
Norma DIN 376
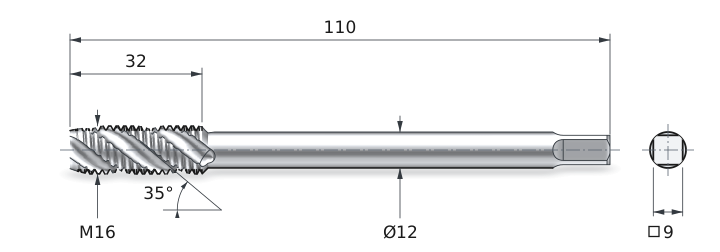
Dane techniczne gwintownika nieprzelotowego M16
| Dane Techniczne | |
|---|---|
| Średnica Znamionowa d1 | M16 |
| Skok Gwintu P | 2 mm |
| Kąt Skrętu Ostrzy | 35 stopni |
| Długość Całkowita l1 | 110 mm |
| Długość Części Roboczej l2 | 32 mm |
| Długość l3 | 42 mm |
| Średnica Części Chwytowej d2 | 12 mm |
| Wielkość Zabieraka Kwadratowego a | 9 mm |
| Średnica Otworu Pod Gwint | 14 mm |
| Nakrój | C (2÷3) P |
| Tolerancja gwintu | 6H |
Jak gwintownik skrętny wyprowadza wiór z otworu nieprzelotowego
Rowek 35 stopni działa jak ślimak transportowy
Rowki tego gwintownika biegną spiralą w prawo, pod kątem 35 stopni do osi. Gwintownik obraca się w prawo i wkręca w otwór. Wiór odcięty na nakroju wpada do rowka, a spirala podaje go w górę, jak ślimak w maszynce do mięsa. Dno otworu zostaje czyste, a ostrza nie trafiają na zbity wiór. Gwintownik M16 x2 ma chwyt zredukowany według DIN 376: średnica 12 mm, kwadrat 9 mm.
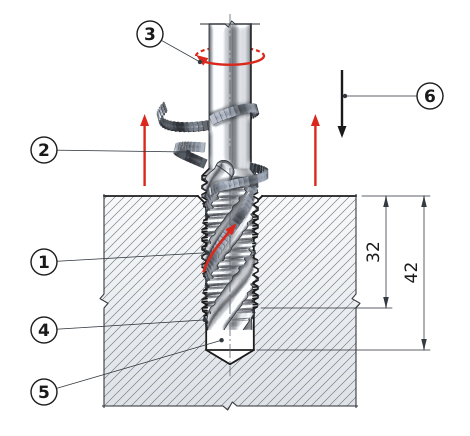
1
Rowek skrętny 35 stopni prowadzi wiór od nakroju w górę.
2
Wiór schodkowy wychodzi z otworu i łamie się na krótkie kawałki.
3
Gwintownik obraca się w prawo – tak tnie gwint prawy.
4
Nakrój C: 2–3 niepełnego zwoju na stożku wejściowym.
5
Zapas pod czubkiem gwintownika – min. 2 zwoje nad dnem.
6
Posuw 2 mm na obrót, równy skokowi gwintu M16 x2.
Gwintownik maszynowy M16 skrętny – z rowkiem spiralnym 35 stopni
Do precyzyjnego gwintowania otworów nieprzelotowych w produkcji seryjnej dedykowany jest gwintownik maszynowy M16 skrętny z chwytem długim. Wykonanie ze stali HSSE z 5% dodatkiem kobaltu gwarantuje twardość 65-67 HRC i długą żywotność krawędzi skrawającej nawet przy obróbce stali nierdzewnych. Konstrukcja z rowkiem spiralnym 35 stopni zapewnia kierowanie wiórów do tyłu, co jest niezbędne przy gwintowaniu ślepym. Chwyt długi według normy DIN 376 zwiększa sztywność mocowania w oprawkach maszynowych. Tolerancja 6H gwarantuje powtarzalność wymiarową wymaganą w produkcji przemysłowej.
Parametry techniczne gwintownika maszynowego M16 skrętnego
- Uniwersalność materiałowa obejmująca stale konstrukcyjne do 900 MPa, stale stopowe, nierdzewne austenityczne 304/316 oraz aluminium i stopy miedzi
- Trwałość stali HSSE z 5% kobaltu pozwala na pracę przy temperaturach do 650°C w strefie skrawania bez utraty właściwości mechanicznych
- Kompatybilność z oprawkami ER32 i ER40 oraz tulejkami zaciskowymi do precyzyjnego mocowania na centrach obróbczych z kompensacją osiową
- Precyzja klasy 6H dla wymagających tolerancji pasowania w produkcji seryjnej elementów mechanicznych i konstrukcyjnych o wysokich wymaganiach
- Zgodność z DIN 376 zapewnia standaryzację wymiarów chwytu długiego i pełną wymienność z narzędziami europejskich producentów
- Geometria rowków 35 stopni z nakrojem C umożliwia gwintowanie blisko dna otworu nieprzelotowego z minimalnym niedogwintowaniem 2-3 zwoje
Gwintownik skrętny M16 stosowany jest w narzędziowniach i produkcji seryjnej przy obróbce CNC elementów konstrukcyjnych. Chłodzenie emulsją olejową min. 8% lub olejem gwintowniczym wydłuża żywotność narzędzia 2-3 krotnie. Skok standardowy gwintu M16 wynosi 2 mm przy średnicy otworu wstępnego 14 mm.
Parametry skrawania gwintownika maszynowego M16 nieprzelotowego
| Materiał | Prędkość skrawania Vc [m/min] | Obroty n [obr/min] | Posuw f [mm/min] |
|---|---|---|---|
| PStal | 5-20 | 99-398 | 198-796 |
| MStal nierdzewna | 5-10 | 99-199 | 198-398 |
| KŻeliwo | 5-15 | 99-298 | 198-596 |
| NAluminium | 10-25 | 199-497 | 398-994 |
Przygotowanie gwintu M16 w otworze nieprzelotowym
1 Nawiercenie
Wiertło NC 90°
2 Wiercenie
Ø 14 mm
3 Gwintowanie
M16
✓ Gotowe!
Tolerancja 6H
Norma: DIN 376 | Nakrój: C (skrętny) | Zastosowanie: otwory nieprzelotowe
Tolerancja 6H — klasy tolerancji gwintów metrycznych
| Klasa | Dokładność | Zastosowanie | Status |
|---|---|---|---|
| 4H / 4g | Wysoka | Połączenia precyzyjne, hydraulika | — |
| 6H / 6g | Standardowa | Budowa maszyn, uniwersalne | WYBRANY |
| 7H / 8g | Niska | Duży luz, łatwy montaż | — |
6H = gwint wewnętrzny (nakrętka, otwór) | 6g = gwint zewnętrzny (śruba)
Najczęściej zadawane pytania
Gwintownik maszynowy M16 skrętny HSSE sprawdza się w stalach konstrukcyjnych do 900 MPa, stalach nierdzewnych austenitycznych 304/316, aluminium, mosiądzu i żeliwie szarym. Stal HSSE z 5% kobaltu pozwala również na obróbkę stali stopowych przy odpowiednim chłodzeniu.
Dla gwintu M16x2 w klasie tolerancji 6H zalecana średnica otworu wstępnego wynosi 14 mm. Pole tolerancji otworu powinno mieścić się w zakresie 14,0 do 14,24 mm. Przekroczenie górnej granicy skutkuje niepełnym profilem gwintu i obniżeniem klasy.
Tak, chłodzenie emulsją olejową min. 8% lub olejem gwintowniczym jest zalecane i wydłuża żywotność narzędzia 2-3 krotnie. Przy obróbce stali nierdzewnych wymagane jest intensywne chłodzenie, natomiast aluminium można gwintować z minimalnym smarowaniem MQL.
POWIĄZANE PRODUKTY


Gwintownik Maszynowy M16 DIN 376 B HSSE
kod produktu: 0000006110 w magazynie > 10 szt.
62,00 zł
76,26 zł brutto

Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M16 DIN 352/3 6H HSS
kod produktu: 12839 w magazynie > 10 szt.
70,00 zł
86,10 zł brutto
Wiertło 14 kobaltowe do metalu HSSE DIN 338
kod produktu: 13354 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Przedłużka do Gwintownika 9 mm M14 M16
kod produktu: 0000003118
35,00 zł
43,05 zł brutto
Obecnie brak na stanie

Narzynka M16 HSS DIN 22 568 Cztool
kod produktu: 608884 w magazynie > 10 szt.
66,00 zł
81,18 zł brutto
Sprawdzian trzpieniowy M16 6H
kod produktu: 197941 w magazynie > 10 szt.
100,00 zł
123,00 zł brutto
Opinie klientów (1)
Masz ten produkt? Pomóż innym w wyborze
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY




Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.
polecam do kwasówki, gwintownik bardzo wydajny