








- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Gwintownik Maszynowy M14x1,25 DIN 374/35 C HSSE
135224
104,55 zł brutto
Cena netto: 85,00 zł
Opis
Materiał HSSE
Rozmiar gwintu M14x1,25
NakrójC (2÷3) zwoi
Norma DIN 374
Dane techniczne gwintownika nieprzelotowego M14x1,25
| Dane Techniczne | |
|---|---|
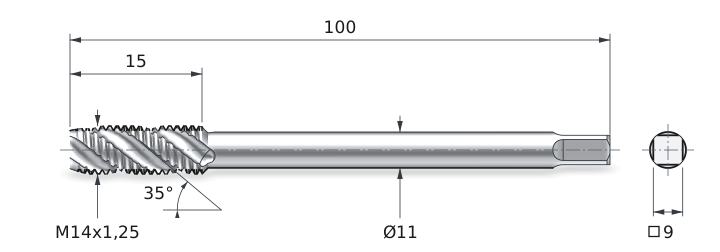
| Średnica Znamionowa d1 | M14x1,25 |
| Skok Gwintu P | 1,25 mm |
| Kąt Skrętu Ostrzy | 35 stopni |
| Długość Całkowita l1 | 100 mm |
| Długość Części Roboczej l2 | 15 mm |
| Długość l3 | 42 mm |
| Średnica Części Chwytowej d2 | 11 mm |
| Wielkość Zabieraka Kwadratowego a | 9 mm |
| Średnica Otworu Pod Gwint | 12,8 mm |
| Nakrój | C (2÷3) P |
| Tolerancja gwintu | 6H |
Jak gwintownik skrętny wyprowadza wiór z otworu nieprzelotowego
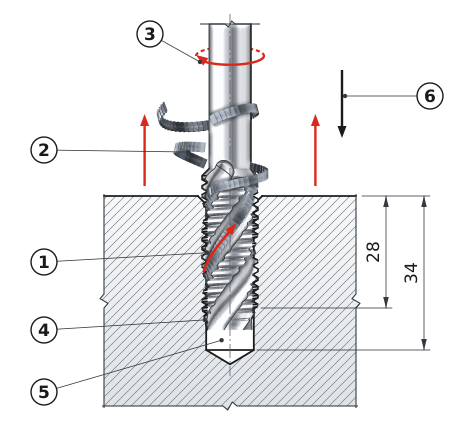
Rowek 35 stopni działa jak ślimak transportowy
Rowki tego gwintownika biegną spiralą w prawo, pod kątem 35 stopni do osi. Gwintownik obraca się w prawo i wkręca w otwór. Wiór odcięty na nakroju wpada do rowka, a spirala podaje go w górę, jak ślimak w maszynce do mięsa. Dno otworu zostaje czyste, a ostrza nie trafiają na zbity wiór. Gwintownik M14x1,25 ma chwyt zredukowany według DIN 374: średnica 11 mm, kwadrat 9 mm.
1
Rowek skrętny 35 stopni prowadzi wiór od nakroju w górę.
2
Wiór schodkowy wychodzi z otworu i łamie się na krótkie kawałki.
3
Gwintownik obraca się w prawo – tak tnie gwint prawy.
4
Nakrój C: 2–3 niepełnego zwoju na stożku wejściowym.
5
Zapas pod czubkiem gwintownika – min. 2 zwoje nad dnem.
6
Posuw 1,25 mm na obrót, równy skokowi gwintu M14x1,25.
Gwintownik maszynowy M14x1,25 skrętny – do otworów nieprzelotowych
Gwintownik maszynowy M14x1,25 skrętny to profesjonalne narzędzie do wykonywania precyzyjnych gwintów drobnozwojnych w otworach nieprzelotowych o głębokości do 2,5D. Konstrukcja z rowkiem spiralnym o kącie skrętu 35° zapewnia skuteczne odprowadzanie wiórów do tyłu, ograniczając ryzyko ich zakleszczenia podczas gwintowania otworów ślepych. Wykonanie ze stali szybkotnącej HSSE z dodatkiem kobaltu zapewnia wysoką odporność na zużycie, podwyższoną temperaturę oraz obciążenia występujące podczas obróbki seryjnej. Tolerancja 6H zgodna z normą DIN 374 gwarantuje wysoką powtarzalność wymiarową wykonywanych gwintów. Narzędzie przeznaczone jest do obrabiarek CNC, automatów tokarskich, wiertarek oraz maszyn wyposażonych w odpowiednie uchwyty gwintownicze.
Najważniejsze zalety gwintownika maszynowego M14x1,25 skrętnego
- Geometria rowków spiralnych 35° kieruje wióry w stronę chwytu narzędzia, umożliwiając bezpieczne i wydajne wykonywanie gwintów w otworach nieprzelotowych
- Wysokiej jakości stal szybkotnąca HSSE zapewnia zwiększoną odporność na ścieranie, wysoką temperaturę oraz obciążenia powstające podczas gwintowania maszynowego
- Precyzja klasy tolerancji 6H zgodna z normą DIN 374 gwarantuje powtarzalność wymiarową oraz pełną wymienność wykonywanych połączeń gwintowych
- Drobnozwojny skok 1,25 mm pozwala uzyskać precyzyjne połączenie o wysokiej odporności na samoczynne luzowanie i dużej powierzchni styku współpracujących zwojów
- Forma nakroju C o długości 2–3 zwojów umożliwia wykonywanie gwintu blisko dna otworu nieprzelotowego, ograniczając długość niedogwintowanego odcinka
- Szeroki zakres zastosowań obejmuje stale konstrukcyjne, stale nierdzewne, aluminium, mosiądz, brąz oraz inne materiały odpowiednio dobrane do parametrów i warunków obróbki
- Przystosowanie do pracy maszynowej umożliwia stosowanie gwintownika w uchwytach z kompensacją osiową oraz w oprawkach przeznaczonych do centrów obróbczych CNC i automatów tokarskich
Gwintownik skrętny M14x1,25 sprawdza się w produkcji seryjnej, narzędziowniach, zakładach obróbki skrawaniem oraz działach utrzymania ruchu. Drobny skok 1,25 mm pozwala wykonywać precyzyjne połączenia stosowane między innymi w hydraulice, pneumatyce, motoryzacji, budowie maszyn i elementach wymagających dokładnej regulacji. Zalecana średnica otworu wstępnego pod gwint M14x1,25 wynosi 12,8 mm.
Parametry skrawania gwintownika maszynowego M14x1,25 nieprzelotowego
| Materiał | Prędkość skrawania Vc [m/min] | Obroty n [obr/min] | Posuw f [mm/min] |
|---|---|---|---|
| PStal | 5-20 | 114-455 | 142-568 |
| MStal nierdzewna | 5-10 | 114-227 | 142-284 |
| KŻeliwo | 5-15 | 114-341 | 142-426 |
| NAluminium | 10-25 | 227-568 | 284-710 |
Przygotowanie gwintu M14x1,25 w otworze nieprzelotowym
1 Nawiercenie
Wiertło NC 90°
2 Wiercenie
Ø 12,8 mm
3 Gwintowanie
M14x1,25
✓ Gotowe!
Tolerancja 6H
Norma: DIN 374 | Kąt skrętu: 35° | Nakrój: C (skrętny) | Zastosowanie: otwory nieprzelotowe
Tolerancja 6H — klasy tolerancji gwintów metrycznych
| Klasa | Dokładność | Zastosowanie | Status |
|---|---|---|---|
| 4H / 4g | Wysoka | Połączenia precyzyjne, hydraulika | — |
| 6H / 6g | Standardowa | Budowa maszyn, zastosowania uniwersalne | WYBRANY |
| 7H / 8g | Niska | Duży luz, łatwy montaż | — |
6H = gwint wewnętrzny (nakrętka, otwór) | 6g = gwint zewnętrzny (śruba)
Najczęściej zadawane pytania
Gwintownik maszynowy M14x1,25 drobnozwojny HSSE przeznaczony jest przede wszystkim do obróbki stali konstrukcyjnych, stali stopowych, stali nierdzewnych, aluminium, mosiądzu i brązu. Dokładny zakres materiałów oraz zalecane parametry skrawania należy każdorazowo dopasować do twardości materiału, rodzaju obrabiarki, zastosowanego chłodzenia i stabilności zamocowania.
Dla gwintu drobnozwojnego M14x1,25 zalecana średnica wiertła pod gwint wynosi 12,8 mm. Otwór powinien być wykonany dokładnie, bez nadmiernego bicia i z odpowiednim sfazowaniem wejścia. Zbyt mała średnica otworu zwiększa moment gwintowania i ryzyko uszkodzenia narzędzia, natomiast zbyt duża może spowodować wykonanie niepełnego profilu gwintu.
Tak, podczas gwintowania zalecane jest stosowanie odpowiednio dobranego chłodziwa lub oleju gwintowniczego. Prawidłowe smarowanie zmniejsza tarcie i temperaturę w strefie skrawania, ułatwia odprowadzanie wiórów oraz wydłuża trwałość gwintownika. Przy obróbce stali nierdzewnych szczególnie ważne jest intensywne chłodzenie, natomiast podczas gwintowania aluminium należy stosować środek zapobiegający przywieraniu materiału do ostrzy.
Gwintownik M14x1,25 z rowkami spiralnymi o kącie skrętu 35° przeznaczony jest przede wszystkim do otworów nieprzelotowych. Spiralna geometria rowków wyprowadza wióry w kierunku chwytu narzędzia, dzięki czemu nie gromadzą się one na dnie obrabianego otworu.
Standardowy gwint metryczny M14 ma skok 2,0 mm, natomiast gwint M14x1,25 jest gwintem drobnozwojnym o skoku 1,25 mm. Mniejszy skok zapewnia większą liczbę zwojów na tej samej długości, umożliwia dokładniejszą regulację połączenia i zwiększa jego odporność na samoczynne luzowanie. Gwinty M14x1,25 i M14x2 nie są ze sobą zamienne.
POWIĄZANE PRODUKTY


Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M14x1,25 DIN 2181/2 6H HSS Varel
kod produktu: 06822 w magazynie > 10 szt.
45,00 zł
55,35 zł brutto

Gwintownik Maszynowy M14x1,25 DIN 374 C HSSE
kod produktu: 0000007138 w magazynie < 10 szt.
60,00 zł
73,80 zł brutto
Gwintownik Maszynowy M14x1,25 DIN 374 B HSSE
kod produktu: 10860 w magazynie < 10 szt.
78,00 zł
95,94 zł brutto


Narzynka M14X1,25 HSS DIN 22 568
kod produktu: 1450 w magazynie > 10 szt.
22,00 zł
27,06 zł brutto
Przedłużka do Gwintownika 9 mm M14 M16
kod produktu: 0000003118
35,00 zł
43,05 zł brutto
Obecnie brak na stanie
Wiertło 12,8 kobaltowe do metalu HSSE DIN 338
kod produktu: 3497 w magazynie > 10 szt.
27,00 zł
33,21 zł brutto
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M14x1,25 DIN 374/35 C HSSE
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.