







Opis
| Dane Techniczne | |
|---|---|
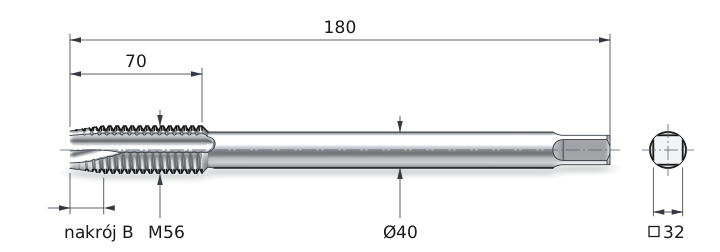
| Średnica Znamionowa d1 | M56 |
| Skok Gwintu P | 5,5 mm |
| Długość Całkowita l1 | 180 mm |
| Długość Części Roboczej l2 | 70 mm |
| Średnica Części Chwytowej d2 | 40 mm |
| Wielkość Zabieraka Kwadratowego a | 32 mm |
| Średnica Otworu Pod Gwint | 50,5 mm |
| Nakrój | B (3,5÷5,5) P |
| Tolerancja gwintu | 6H |
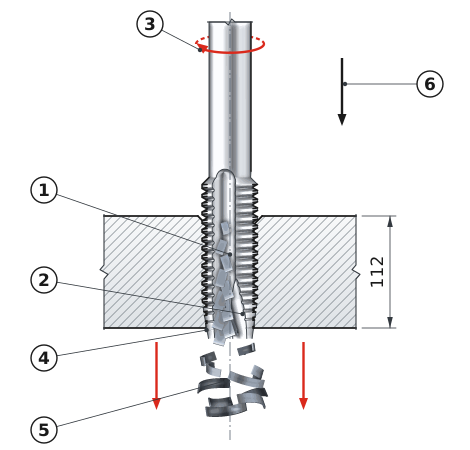
Wiór wychodzi dołem, nie wraca przez gwint
Nakrój przelotowy B ma na początku gwintownika łamacz wióra – skośne nacięcie ostrzy. Łamacz kieruje wiór w dół otworu, przed czubek gwintownika. Wiór zwija się w sprężynkę, łamie na krótkie kawałki i wypada z otworu po drugiej stronie detalu. Nacięte już zwoje zostają czyste, bo wiór nie przechodzi przez nie w drodze do góry. Gwintownik M56 x5,5 ma chwyt zredukowany według DIN 376: średnica 40 mm, kwadrat 32 mm.
Model gwintownik maszynowy M56 przelotowy z serii HSSE przeznaczony do wykonywania gwintów wewnętrznych M56 w otworach przelotowych na obrabiarkach CNC i maszynach konwencjonalnych. Chwyt długi według DIN 376 zapewnia zwiększoną sztywność mocowania i lepsze prowadzenie narzędzia przy gwintowaniu bardzo dużych średnic. Konstrukcja ze stali szybkotnącej z 5% dodatkiem kobaltu zapewnia twardość 65-67 HRC i wysoką odporność termiczną w strefie skrawania do 650°C.
Gwintownik maszynowy M56 przelotowy stosowany jest w produkcji elementów konstrukcyjnych największych gabarytów, budowie maszyn ciężkich oraz w przemyśle energetycznym. Forma B z rowkami prostymi zapewnia efektywną ewakuację wiórów. Narzędzie wymaga chłodzenia emulsją olejową o stężeniu min. 8-10%.
| Materiał | Prędkość skrawania Vc [m/min] | Obroty n [obr/min] | Posuw f [mm/min] |
|---|---|---|---|
| PStal | 5-20 | 28-114 | 154-627 |
| MStal nierdzewna | 5-10 | 28-57 | 154-314 |
| KŻeliwo | 5-15 | 28-85 | 154-468 |
| NAluminium | 10-25 | 57-142 | 314-781 |
Wiertło NC 90°
Ø 50,5 mm
M56
Tolerancja 6H
Norma: DIN 376 | Nakrój: B (prosty) | Zastosowanie: otwory przelotowe
| Klasa | Dokładność | Zastosowanie | Status |
|---|---|---|---|
| 4H / 4g | Wysoka | Połączenia precyzyjne, hydraulika | — |
| 6H / 6g | Standardowa | Budowa maszyn, uniwersalne | WYBRANY |
| 7H / 8g | Niska | Duży luz, łatwy montaż | — |
6H = gwint wewnętrzny (nakrętka, otwór) | 6g = gwint zewnętrzny (śruba)
Gwintownik M56 HSSE sprawdza się w stalach konstrukcyjnych do 800 MPa, stalach stopowych, stalach nierdzewnych, żeliwie szarym i sferoidalnym. Dodatek 5% kobaltu zwiększa odporność termiczną.
Zalecana średnica otworu wstępnego pod gwint zgrubny M56 wynosi 50,5 mm. Precyzyjne wykonanie otworu zapewnia pełne wypełnienie profilu gwintu i minimalizuje obciążenie gwintownika.
Gwintownik M56 DIN 376 z chwytem długim współpracuje z oprawkami ER40 oraz specjalistycznymi uchwytami gwintowniczymi do dużych średnic. Chwyt długi wymaga oprawek o odpowiedniej głębokości mocowania.

kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto

kod produktu: 0000006944 w magazynie < 10 szt.
1 968,00 zł brutto

kod produktu: 0000008787
696,18 zł brutto

kod produktu: 0000009061
1 045,50 zł brutto
kod produktu: 605891 W magazynie < 10 szt.
492,00 zł brutto
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M56 DIN 376 B HSSE 6H
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


