







Opis
Dane techniczne i wymiary wg DIN 376
| Dane techniczne | |
|---|---|
| Gwint | M8 x1,25 (metryczny zwykły) |
| Norma | DIN 376, chwyt zredukowany |
| Rowek wiórowy | prosty |
| Nakrój | B (przelotowy, z łamaczem wióra), 3,5–5,5 zwoja |
| Tolerancja gwintu | 6H |
| Materiał | HSSE (HSS-Co5) |
| Długość całkowita | 90 mm |
| Długość części gwintowanej | 22 mm |
| Średnica chwytu | 6 mm |
| Kwadrat zabieraka | 4,9 mm |
| Wiertło pod gwint | 6,8 mm |
| Producent | Narex |
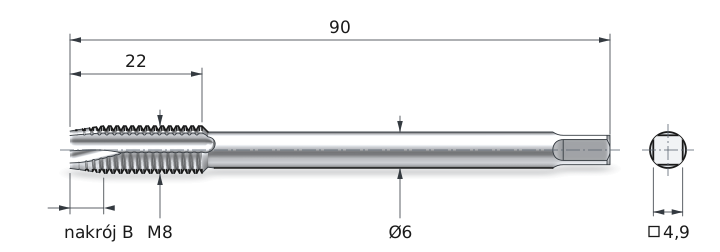
Gwintownik maszynowy M8 Narex nacina gwint w otworze przelotowym, czyli wierconym na wylot. Rowki ma proste, a na nakroju ostrza zeszlifowane skośnie. Takie ostrza pchają wiór przed czubkiem, w dół otworu, i wiór wypada drugą stroną detalu.
Nakrój B rozkłada skrawanie na 3,5–5,5 zwoja, więc każde ostrze zbiera cienką warstwę. Stal HSSE z kobaltem i tolerancja 6H dają gwint pod śruby M8 w stali, stali nierdzewnej, żeliwie i aluminium.
Wiór wychodzi dołem, nie wraca przez gwint
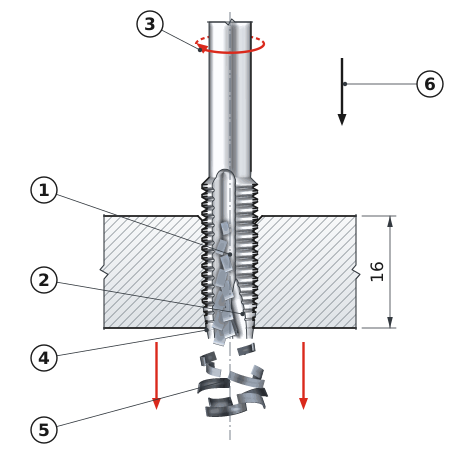
Nakrój przelotowy B ma na początku gwintownika łamacz wióra – skośne nacięcie ostrzy. Łamacz kieruje wiór w dół otworu, przed czubek gwintownika. Wiór zwija się w sprężynkę, łamie na krótkie kawałki i wypada z otworu po drugiej stronie detalu. Nacięte już zwoje zostają czyste, bo wiór nie przechodzi przez nie w drodze do góry.
Rowek prosty biegnie równolegle do osi. Nie wynosi wióra w górę, bo tę pracę wykonuje nakrój. Dzięki temu rowki są płytsze, a rdzeń grubszy niż w gwintowniku skrętnym. Grubszy rdzeń lepiej znosi moment obrotowy, więc gwintownik rzadziej pęka przy pracy na maszynie.
Nakrój to stożkowe wejście gwintownika, które zbiera materiał stopniowo. Forma B ma 3,5–5,5 zwoja stożka, czyli 4,4–6,9 mm, bo jeden zwój to skok 1,25 mm. Obciążenie rozkłada się na więcej ostrzy niż w krótkim nakroju C. Żeby pełny gwint sięgnął końca otworu, cały nakrój musi wyjść pod detal.
Chwyt zredukowany 6 mm z kwadratem 4,9 mm
Norma DIN 376 opisuje gwintowniki maszynowe z chwytem zredukowanym, czyli cieńszym od gwintu. Przy M8 chwyt ma średnicę 6 mm i biegnie jedną średnicą od części gwintowanej aż do kwadratu, bez szyjki. Najmniejsza średnica otworu z gwintem M8 6H to 6,647 mm, więc chwyt 6 mm mieści się w gwincie. Gwintownik może przejść przez otwór dłuższy niż jego część gwintowana 22 mm. Kwadrat 4,9 mm na końcu chwytu przenosi moment obrotowy z uchwytu na gwintownik.
Gwintownik zamocujesz w uchwycie gwintującym z gniazdem na kwadrat 4,9 mm albo w tulei zaciskowej do gwintowników. Na wiertarce i obrabiarce bez gwintowania sztywnego użyj uchwytu z kompensacją osiową. Wyrównuje on różnicę między posuwem maszyny a skokiem gwintu, więc zwoje nie są rozciągane ani ściskane.
Nakrój wychodzi pod detal na ok. 7 mm, a za nim spada wiór. Stół, imadło albo podkładka pod otworem zatrzymają wiór w gwincie i mogą złamać gwintownik.
Prędkość, obroty i posuw dla stali HSSE
Wartości dotyczą gwintownika HSSE bez powłoki, przy obfitym smarowaniu. Obroty i posuw policzono dla średnicy 8 mm. Posuw na jeden obrót zawsze równa się skokowi gwintu, czyli 1,25 mm.
| Materiał obrabiany | Prędkość skrawania [m/min] | Obroty [obr./min] | Posuw [mm/min] |
|---|---|---|---|
| PStal niskowęglowa do 500 MPa | 10–15 | 400–600 | 500–750 |
| PStal średniowęglowa 500–700 MPa, np. C45 | 8–12 | 320–480 | 400–600 |
| PStal stopowa 700–1000 MPa | 6–10 | 240–400 | 300–500 |
| MStal nierdzewna austenityczna 304, 316 | 4–8 | 160–320 | 200–400 |
| KŻeliwo szare, np. EN-GJL-250 | 10–18 | 400–720 | 500–900 |
| NAluminium do przeróbki plastycznej | 20–40 | 800–1590 | 1000–1990 |
Obroty = 1000 × 12 m/min ÷ (3,14 × 8 mm) ≈ 477 obr./min; posuw = 477 obr./min × 1,25 mm ≈ 597 mm/min
12 m/min to prędkość skrawania ze środka zakresu dla stali C45. 8 mm to średnica gwintownika, a 1000 zamienia metry na milimetry. 1,25 mm to skok gwintu M8 – o tyle gwintownik wchodzi w otwór na każdy obrót. Ustaw ok. 480 obr./min i posuw ok. 600 mm/min.
nawiertak 90 stopni
wiertło 6,8 mm na wylot
posuw 1,25 mm na obrót, nakrój wychodzi pod detal
sprawdzian M8 6H
Przy detalu 16 mm gwintownik przejeżdża ok. 23 mm = grubość 16 mm + nakrój do 5,5 zwoja × 1,25 mm.
Stal, stal nierdzewna, żeliwo i aluminium
HSSE to stal szybkotnąca z ok. 5% kobaltu. Kobalt pomaga ostrzu utrzymać twardość w wysokiej temperaturze skrawania. Gwintownik wybierzesz do stali konstrukcyjnych i stali C45, a przy niższych obrotach także do stali nierdzewnej 304 i 316. Rowek prosty dobrze radzi sobie z krótkim wiórem z żeliwa szarego. W aluminium i stali miękkiej łamacz wióra nakroju B wypycha długi wiór w dół otworu.
Smaruj obficie: emulsją o stężeniu 5–10% albo olejem do gwintowania. W stali nierdzewnej użyj oleju lub emulsji o stężeniu 8–12%.
W otworze nieprzelotowym wiór zbiera się na dnie przed czubkiem, klinuje gwintownik i łamie ostrza. Do otworów ślepych wybierz gwintownik z rowkiem skrętnym i nakrojem C.
Gwintownik maszynowy M8 DIN 376 B Narex łączy dwie cechy potrzebne w otworze na wylot. Łamacz wióra nakroju B wypycha wiór w dół otworu, a rowek prosty zostawia gruby, sztywny rdzeń. Tolerancja 6H daje gwint pasujący do śrub M8 o tolerancji 6g. Wiertło 6,8 mm i posuw 1,25 mm na obrót zostają stałe w każdym materiale.
Wiertło, nakrój i rodzaj otworu
Wiertło 6,8 mm. To średnica gwintu 8 mm minus skok 1,25 mm. Otwór w tolerancji 6H może mieć od 6,647 do 6,912 mm, więc wiertło 6,8 mm trafia w środek tego pola.
B to forma nakroju, czyli stożka wejściowego. Nakrój B ma 3,5–5,5 zwoja i służy do otworów przelotowych. Krótszy nakrój C, 2–3 zwoje, stosuje się w otworach nieprzelotowych.
Gwintownik z nakrojem przelotowym B ma rowki proste i łamacz wióra, który wypycha wiór w dół otworu. Gwintownik skrętny ma rowki spiralne, jak wiertło, i wynosi wiór w górę, z otworu ślepego.
O całą długość nakroju, czyli do ok. 7 mm, bo 5,5 zwoja × 1,25 mm = 6,9 mm. Dopiero wtedy pełny gwint sięga dolnej krawędzi otworu.
DIN 376 ma chwyt cieńszy od gwintu – przy M8 chwyt ma 6 mm i kwadrat 4,9 mm. Taki chwyt przechodzi przez nagwintowany otwór. DIN 371 ma chwyt wzmocniony: przy M8 chwyt 8 mm, tyle co gwint, i kwadrat 6,2 mm.

kod produktu: 0000003389
98,40 zł brutto

kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto

kod produktu: 0000006620 w magazynie > 10 szt.
31,98 zł brutto

kod produktu: 00702 w magazynie > 10 szt.
40,59 zł brutto
kod produktu: 11588 w magazynie > 10 szt.
9,84 zł brutto

kod produktu: 2789 w magazynie > 10 szt.
34,44 zł brutto
kod produktu: 14891
22,14 zł brutto
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M8 DIN 376 B HSSE Narex
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


