 Polski check




- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

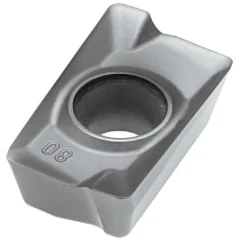
Płytka ONHU 050500 PL IC830 Iscar
0000006668
43,05 zł brutto
Cena netto: 35,00 zł
Opis
Płytka frezarska ONHU 050500 – ośmiokątna do planowania 45°
| Dane techniczne | |
|---|---|
| Kształt | Ośmiokąt (O), naroże 135° |
| Długość boku BS | 4,5 mm |
| Średnica wpisanego okręgu IC | 13 mm |
| Grubość S | 5,2 mm |
| Promień naroża | brak (kod 00) |
| Kąt przyłożenia | 0° (N, negatywna) |
| Liczba krawędzi | do 16 (8 naroży × 2 strony) |
| Konstrukcja | dwustronna, negatywna (typ U) |
| Gatunek | IC830 — węglik PVD |
| Grupy ISO | P, M, K, S |
| Mocowanie | otwór na śrubę |
| Marka | Iscar |
Płytka wieloostrzowa ONHU – parametry skrawania do planowania
planowanie 45° — grupy ISO P, M, K i S pokrywane przez gatunek IC830
| Materiał | Vc [m/min] | Posuw fz [mm/ząb] | ap [mm] | ae [% D] |
|---|---|---|---|---|
| PStal (~250 HB) | 150-220 | 0,10-0,22 | 0,5-3,0 | 60-80 |
| MStal nierdzewna | 80-140 | 0,08-0,18 | 0,3-2,0 | 50-70 |
| KŻeliwo szare | 180-300 | 0,10-0,28 | 1,0-4,0 | 60-80 |
| SStopy żaroodporne, tytan | 20-40 | 0,05-0,12 | 0,3-1,0 | 30-50 |
Płytka z węglika spiekanego IC830 – budowa i zastosowanie
ośmiokąt 135° z powłoką PVD do głowic planujących 45°
Płytka frezarska ONHU 050500 PL to ośmiokątna, dwustronna płytka wieloostrzowa z węglika spiekanego w gatunku IC830 firmy Iscar. PL jest sufiksem producenta; bez karty Iscar nie należy przypisywać mu konkretnego znaczenia. Kształt O, czyli ośmiokąt o kącie naroża 135 stopni, oraz zerowy kąt przyłożenia (litera N — płytka negatywna) przeznaczają ją do głowic planujących pracujących pod kątem przystawienia 45 stopni. Powłoka PVD (nakładana fizycznie z fazy gazowej) obejmuje obróbkę stali, stali nierdzewnej, żeliwa oraz stopów żaroodpornych i tytanu. Otwór na śrubę mocuje płytkę centralnie, a łamacz wióra prowadzi wiór podczas planowania — osiem naroży na każdej z dwóch stron daje do szesnastu krawędzi skrawających. Średnica wpisanego okręgu (IC) wynosi 13 mm, a grubość 5,2 mm daje sztywność potrzebną przy dużych siłach skrawania.
Najważniejsze zalety ośmiokątnej płytki ONHU
- Do szesnastu krawędzi skrawających — osiem naroży na każdej z dwóch stron pozwala wykorzystać do 16 krawędzi.
- Gatunek IC830 z powłoką PVD — obejmuje stal, stal nierdzewną, żeliwo oraz stopy żaroodporne i tytan (grupy ISO P, M, K, S).
- Ośmiokątny kształt do planowania 45° — stępiony kąt naroża 135 stopni wzmacnia krawędź i pozwala na wydajne przejścia.
- Negatywna konstrukcja z kątem przyłożenia 0 stopni zwiększa wytrzymałość krawędzi płytki.
- Grubość 5,2 mm zapewnia sztywność potrzebną przy dużych siłach skrawania na dużych głowicach.
- Łamacz wióra prowadzi wiór podczas planowania dużych powierzchni.
Zastosowania i dobór parametrów płytki ośmiokątnej
Płytka ośmiokątna sprawdza się przy planowaniu dużych powierzchni odlewów, korpusów i płyt ze stali konstrukcyjnej oraz żeliwa. Prędkość obrotową głowicy wyznaczysz ze wzoru n = 1000·vc/(π·D). Dla głowicy o średnicy 80 mm przy prędkości skrawania 180 m/min otrzymasz około 716 obrotów na minutę. Posuw minutowy stołu policzysz jako vf = fz·z·n: przy sześciu płytkach w głowicy i posuwie na ząb (fz) 0,2 mm wynosi on około 859 mm/min. Dwustronna konstrukcja pozwala wykorzystać do szesnastu krawędzi na płytce.
Kąt naroża 135 stopni i duża średnica wpisanego okręgu generują wysokie siły skrawania, typowe dla płytek negatywnych. Dlatego płytka wymaga sztywnego zamocowania detalu i mocnej obrabiarki, a przy słabym mocowaniu mogą pojawić się drgania. Głębokość skrawania dobieraj w zakresie od pół milimetra do trzech milimetrów, a chłodzenie prowadź obfitym strumieniem emulsji przy stali nierdzewnej i stopach żaroodpornych. Brak dodatkowego promienia naroża sprawia, że płytka służy do wydajnego usuwania naddatku, a nie do dokładnego wykańczania konturu.
▲
Ograniczenie zastosowania
Ośmiokąt o kącie naroża 135° i dużej średnicy wpisanego okręgu generuje wysokie siły — ta płytka nie nadaje się do dokładnego wykańczania konturu ani do słabych, mało sztywnych obrabiarek. Do frezowania ramion i ścian pod kątem 90° wybierz płytkę prostokątną typu APKT (lub system R390 producenta korpusu).
Dekoder oznaczenia płytki ośmiokątnej wg normy ISO 1832
jak czytać kod ONHU 050500 — pozycje 1–7 oznaczenia
Oznaczenie ONHU 050500 wg normy ISO 1832: 4 litery opisują geometrię i konstrukcję, 3 kody liczbowe — wymiary. Każde pole ma numer, ikonę i krótki opis.
Dekoder oznaczenia ISO 1832 — jak czytać kod
1Okształt 2Nkąt α 3Htolerancja 4Utyp – 505dł. krawędzi 605grubość 700promień rε
Pozycje 1–4 · kod ISO
1OKształt
Ośmiokąt 135°
8 naroży po 135° na stronę
2NKąt przyłożenia
α = 0°
negatywna, dwustronna
3HTolerancja
Klasa H (b. precyzyjna)
płytka szlifowana — najwyższa dokładność wymiarów
4UTyp
Otwór z pogłębieniami + łamacz
pogłębienia 40–60° i łamacz obustronnie
Pozycje 5–7 · wymiary [mm]
505Dł. krawędzi
l = 4,5 mm
kod 05 → długość krawędzi
605Grubość
s = 5,56 mm
między powierzchniami natarcia
700Promień naroża
rε = 0 (ostre)
kod 00 — naroże bez zaokrąglenia
✓ 8 naroży × 2 strony = 16 krawędzi skrawających
Pełny zapis: ONHU 050500 = ośmiokąt 135° · negatywna · klasa H · otwór z pogłębieniami i łamacz · l 4,5 mm · s 5,56 mm · naroże ostre
Kompatybilność płytki ONHU z głowicami 45°
zastosowania zalecane i odradzane dla ośmiokąta negatywnego
Zastosowanie płytki ośmiokątnej
| Ocena | Zastosowanie |
|---|---|
| ✓ | Głowice frezarskie do planowania 45° z gniazdem na płytkę ośmiokątną ONHU |
| ✓ | Planowanie dużych powierzchni, korpusów i odlewów (face milling) |
| ✓ | Stal, stal nierdzewna i żeliwo — grupy ISO P, M, K |
| ✓ | Stopy żaroodporne i tytan — grupa ISO S, przy obniżonej prędkości skrawania |
| ✓ | Mocowanie centralną śrubą przez otwór płytki |
| ✗ | Frezowanie ramion i ścian pod kątem 90 stopni |
| ✗ | Dokładne wykańczanie konturu — brak promienia naroża |
| ✗ | Praca na słabych, mało sztywnych obrabiarkach |
Najczęściej zadawane pytania o płytkę ONHU
krawędzie, dobór głowicy i parametry planowania
Do szesnastu. Ośmiokąt ma 8 naroży na każdej z dwóch stron. Po stępieniu naroża indeksujesz płytkę w gnieździe, a po wykorzystaniu pierwszej strony odwracasz ją — łącznie można wykorzystać do 16 krawędzi.
Do głowic frezarskich do planowania pod kątem przystawienia 45° z gniazdem na płytkę ośmiokątną ONHU o średnicy wpisanego okręgu 13 mm. Płytkę mocuje centralna śruba przez otwór. Konkretny model głowicy dobierz według katalogu producenta korpusu.
Powłoka PVD gatunku IC830 obejmuje stal (ISO P), stal nierdzewną (ISO M), żeliwo (ISO K) oraz stopy żaroodporne i tytan (ISO S). Dla stopów żaroodpornych utrzymuj prędkość skrawania 20–40 m/min i obfite chłodzenie.
Kąt naroża 135° i duża średnica wpisanego okręgu generują wysokie siły skrawania, typowe dla płytek negatywnych. Przy słabym zamocowaniu detalu lub małej sztywności maszyny pojawiają się drgania i ryzyko wykruszenia krawędzi.
Opinie klientów
Dostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY






Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.