 Polski check





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
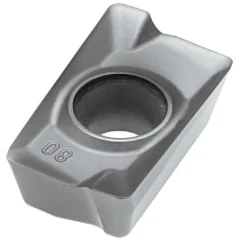
Płytka frezarska MPHT 060304 – do frezów tarczowych składanych
| Dane techniczne | |
|---|---|
| Długość boku l | 6,35 mm |
| Grubość płytki s | 3,2 mm |
| Średnica otworu d1 | 2,8 mm |
| Promień naroża rε | 0,4 mm |
| Kod geometrii | DM — znaczenie wg karty produktu |
| Gatunek węglika | H6018 (PVD) |
| Grupy ISO 513 | P (stal), M (nierdzewna) |
| Marka | Horn |
Parametry skrawania płytki wieloostrzowej MPHT 060304 do stali i nierdzewnej
frezowanie tarczowe i rowkowe — zachowawcze zakresy dla grup ISO P i M
| Materiał | Vc [m/min] | Posuw na ząb fz [mm/ząb] | ap [mm] |
|---|---|---|---|
| PStal | 130-200 | 0,10-0,20 | 1,0-4,0 |
| MStal nierdzewna | 70-130 | 0,06-0,15 | 0,5-2,0 |
Płytka wieloostrzowa H6018 do frezów tarczowych – budowa i zastosowanie
kod DM bez interpretacji, powłoka PVD, grupy ISO P i M
Płytka frezarska MPHT 060304 to wymienna płytka wieloostrzowa z węglika spiekanego w gatunku H6018, przeznaczona do frezów składanych, przede wszystkim frezów tarczowych. Frez tarczowy z wymiennymi płytkami tnie wąskie rowki i przecina materiał bez potrzeby ostrzenia korpusu narzędzia. DM jest kodem producenta; jego właściwości w cięciu przerywanym wymagają potwierdzenia w karcie produktu. Powłoka PVD (nanoszona fizycznie z fazy gazowej) gatunku H6018 podnosi odporność krawędzi na zużycie ścierne oraz udary termiczne. Dzięki temu płytka utrzymuje sprawność także przy dłuższej, intensywnej eksploatacji. Konstrukcja obejmuje grupy materiałowe ISO P (stal) oraz ISO M (stal nierdzewna), więc pracuje tym samym typem płytki w produkcji jednostkowej i seryjnej.
Najważniejsze zalety płytki z węglika spiekanego H6018
- Węglik z powłoką PVD H6018 — uniwersalny gatunek do stali (ISO P20-P40) i stali nierdzewnej (ISO M20-M40), bez wymiany płytki między materiałami.
- Kod DM — bez interpretacji do czasu odczytu karty produktu.
- Podwyższona odporność na zużycie — powłoka PVD ogranicza ścieranie krawędzi przy intensywnej, długiej eksploatacji narzędzia.
- Promień naroża rε 0,4 mm sprzyja wiernemu odwzorowaniu wąskich rowków i gładkości ich dna.
- Otwór montażowy Ø2,8 mm pozwala mocować płytkę centralną śrubą w gnieździe korpusu freza.
- Wymiary wg normy ISO 1832: długość boku 6,35 mm, grubość 3,2 mm — pasują do gniazd MPHT.
Zastosowania i dobór parametrów frezowania tarczowego
Płytka wieloostrzowa MPHT 060304 sprawdza się przy frezowaniu rowków, przecinaniu i planowaniu wąskich powierzchni frezem tarczowym ze stali konstrukcyjnej oraz stali nierdzewnej. Prędkość obrotową wrzeciona wyznaczysz ze wzoru n = 1000·Vc/(π·D): dla freza tarczowego o średnicy 80 mm przy prędkości skrawania Vc 150 m/min otrzymasz około 597 obr/min. Posuw minutowy stołu policzysz następnie jako vf = fz·z·n; przy 10 płytkach w korpusie i posuwie na ząb (fz) 0,1 mm daje to blisko 597 mm/min. Na centrach CNC preferuj frezowanie współbieżne, które dodatkowo wydłuża trwałość krawędzi.
Przy stali nierdzewnej austenitycznej utrzymuj prędkość skrawania w dolnej części zakresu i stały posuw, aby ograniczyć umocnienie zgniotowe warstwy skrawanej oraz narost na krawędzi. Pozytywna geometria płytki obniża siły skrawania, co pomaga na maszynach o mniejszej sztywności i przy dłuższych trzpieniach frezarskich. Głębokość skrawania dobieraj tak, aby nie przekraczała długości czynnej krawędzi, a chłodzenie prowadź obfitym strumieniem emulsji dla stabilnego odprowadzania wióra i ciepła. Płytki wieloostrzowe w gatunku H6018 dostarcza koreańska marka Horn.
▲
Ograniczenie zastosowania
Gatunek H6018 nie jest przeznaczony do stali hartowanych powyżej 45 HRC. Do materiałów twardszych dobierz płytkę w gatunku o wyższej odporności, a parametry ustalaj zawsze wg karty konkretnego freza tarczowego.
Dekoder oznaczenia płytki rombowej wg normy ISO 1832
jak czytać kod MPHT 060304 — pozycje 1–7 oznaczenia
Oznaczenie MPHT 060304 wg normy ISO 1832: 4 litery opisują geometrię i konstrukcję, 3 kody liczbowe — wymiary. Każde pole ma numer, ikonę i krótki opis.
Dekoder oznaczenia ISO 1832 — jak czytać kod
1Mkształt 2Pkąt α 3Htolerancja 4Ttyp – 506dł. krawędzi 603grubość 704promień rε
Pozycje 1–4 · kod ISO
1MKształt
Romb 86°
2 naroża po 86° na stronę
2PKąt przyłożenia
α = 11°
pozytywna, jednostronna
3HTolerancja
Klasa H (b. precyzyjna)
płytka szlifowana — najwyższa dokładność wymiarów
4TTyp
Otwór z pogłębieniem + łamacz
pogłębienie 40–60°, łamacz jednostronny
Pozycje 5–7 · wymiary [mm]
506Dł. krawędzi
l = 6,35 mm
kod 06 → długość krawędzi
603Grubość
s = 3,18 mm
między powierzchniami natarcia
704Promień naroża
rε = 0,4 mm
kod ÷ 10 → promień w mm
✓ 2 naroża × 1 strona = 2 krawędzie skrawające
Pełny zapis: MPHT 060304 = romb 86° · pozytywna 11° · klasa H · otwór z pogłębieniem i łamacz · l 6,35 mm · s 3,18 mm · rε 0,4 mm
Kompatybilność płytki MPHT 060304 z frezami składanymi
frezy tarczowe z gniazdem MPHT — zakres materiałowy ISO P i M
Pasuje do zastosowań:
| ✔ | Frezy składane tarczowe (rowkowe, do przecinania) z gniazdem MPHT 060304 |
| ✔ | Frezowanie rowków, przecinanie i planowanie wąskich powierzchni |
| ✔ | Obróbka stali konstrukcyjnych z grupy ISO P (P20-P40) |
| ✔ | Obróbka stali nierdzewnych z grupy ISO M (M20-M40) |
| ✔ | Praca w warunkach cięcia przerywanego — po potwierdzeniu zastosowania kodu DM w karcie produktu |
| ✗ | Stale hartowane powyżej 45 HRC — poza zakresem gatunku H6018 |
| ✗ | Aluminium i stopy lekkie — wymagana ostra geometria do grupy ISO N |
Najczęściej zadawane pytania o płytkę MPHT 060304
montaż, dobór materiału i parametry frezowania
Do frezów składanych, przede wszystkim frezów tarczowych z gniazdem MPHT. Płytkę mocuje się centralną śrubą przez otwór o średnicy 2,8 mm. Oznaczenie gniazda sprawdź zawsze w karcie konkretnego korpusu freza.
Gatunek H6018 to węglik z powłoką PVD do grup ISO P20-P40 (stal) i ISO M20-M40 (stal nierdzewna). Nie nadaje się do stali hartowanych powyżej 45 HRC ani do stopów aluminium.
DM to kod producenta. Nie należy przypisywać mu właściwości skrawnych bez karty produktu.
Ze wzoru n = 1000·Vc/(π·D). Dla freza o średnicy 80 mm przy Vc 150 m/min to około 597 obr/min. Posuw minutowy: vf = fz·z·n; przy 10 płytkach i fz 0,1 mm wynosi około 597 mm/min. Wartości weryfikuj z kartą narzędzia.
Opinie klientów
Dostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY




Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.