







Opis
| Dane techniczne | |
|---|---|
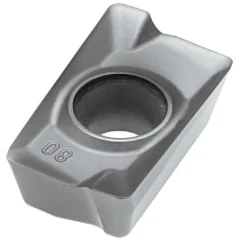
| Długość boku l | 5,00 mm |
| Grubość płytki s | 2,38 mm |
| Promień naroża rε | 0,40 mm |
| Kształt | kwadrat (S) |
| Liczba krawędzi | 4 |
| Gatunek | H6310 (węglik PVD) |
| Zastosowanie | wiertła składane |
wartości zachowawcze dla grup ISO P i M — dobierane względem średnicy nominalnej wiertła składanego
| Materiał | Vc [m/min] | Posuw f [mm/obr] |
|---|---|---|
| PStal | 50-75 | 0,15-0,40 |
| MStal nierdzewna | 35-50 | 0,10-0,22 |
kwadratowa wkładka z czterema krawędziami do pozycji centralnej
Płytka węglikowa SPMG 050204 to kwadratowa wkładka do wierteł składanych, przeznaczona do wiercenia otworów pełnych w stali konstrukcyjnej i stali nierdzewnej. Kwadratowy kształt daje cztery krawędzie skrawające, a kąt przyłożenia jedenaście stopni tworzy pozytywną, jednostronną geometrię o obniżonych siłach skrawania. W wiertle składanym pozycję płytki SPMG — centralną albo obwodową — oraz jej gatunek i geometrię łamacza określa dokumentacja korpusu. Gatunek H6310 to węglik spiekany z powłoką nakładaną metodą PVD, czyli fizycznego osadzania z fazy gazowej, uniwersalny dla grup ISO P oraz M.
Płytka do wierteł składanych sprawdza się przy wierceniu otworów przelotowych i nieprzelotowych w stali konstrukcyjnej oraz stali nierdzewnej. Obroty wrzeciona wyznaczysz ze wzoru n = 1000·Vc/(π·D), gdzie D oznacza średnicę wiertła, a Vc dobierasz z tabeli dla obrabianego materiału. Dla D = 20 mm i Vc = 60 m/min: n = 1000·60/(π·20) ≈ 955 obr/min. Promień naroża 0,40 mm jest niewielki, więc przy stałym posuwie daje bardziej chropowatą ściankę otworu — dla gładszej powierzchni zredukuj posuw. Parametry technologiczne dobieraj zawsze względem średnicy nominalnej korpusu, a nie wymiaru samej płytki wieloostrzowej.
Wiertło składane wymaga sztywnego mocowania i minimalnego bicia, ponieważ nawet niewielkie drgania wykruszają krawędzie kwadratowej płytki z węglika. Jeżeli korpus ma kanały chłodzące, prowadź nimi chłodziwo do strefy skrawania, aby ułatwić usuwanie wiórów. Na wejściu i wyjściu narzędzia zredukuj posuw, gdyż nierównomierny kontakt krawędzi zwiększa ryzyko ukruszenia ostrza. Regularna kontrola zużycia płytek na pozycji centralnej i obwodowej pozwala wymienić je przed pogorszeniem jakości otworu; ich konkretne kody i gatunki dobieraj według karty korpusu. Płytkę w gatunku H6310 dostarcza koreańska marka Horn.
Gatunek H6310 obejmuje grupy ISO P (stal) i M (stal nierdzewna). Nie jest przeznaczony do stali hartowanych powyżej 45 HRC — do materiałów twardszych dobierz płytkę w gatunku dedykowanym.
jak czytać kod SPMG 050204 — pozycje 1–7 oznaczenia
Oznaczenie SPMG 050204 wg normy ISO 1832: 4 litery opisują geometrię i konstrukcję, 3 kody liczbowe — wymiary. Każde pole ma numer, ikonę i krótki opis.
Dekoder oznaczenia ISO 1832 — jak czytać kod
Pozycje 1–4 · kod ISO
1SKształt
Kwadrat 90°
4 naroża po 90° na stronę
2PKąt przyłożenia
α = 11°
pozytywna, jednostronna
3MTolerancja
Klasa M (pośrednia)
IC ±0,05 · grubość ±0,13 mm
4GTyp
Otwór + łamacz wióra
łamacz po obu stronach
Pozycje 5–7 · wymiary [mm]
505Wielkość
l = 5 mm
IC = 5 mm (kwadrat: IC = l)
602Grubość
s = 2,38 mm
między powierzchniami natarcia
704Promień naroża
rε = 0,4 mm
kod ÷ 10 → promień w mm
✓ 4 naroża × 1 strona = 4 krawędzie skrawające
zasady doboru płytki do pozycji centralnej
| Zastosowanie | Zgodność |
|---|---|
| Wiertła składane (płytkowe) z gniazdem pod płytkę kwadratową | ✔ |
| Płytka SPMG na pozycji wskazanej w dokumentacji korpusu | ✔ |
| Wiercenie stali (ISO P) i stali nierdzewnej (ISO M) | ✔ |
| Obrabiarki CNC i konwencjonalne z chłodziwem przez korpus | ✔ |
| Wiertła pełnowęglikowe (VHM) i wymiennogłowicowe — inna konstrukcja | ✗ |
| Oprawki tokarskie i frezarskie — to płytka wiertarska | ✗ |
| Stal hartowana powyżej 45 HRC | ✗ |
| Montaż bez sprawdzenia wymiaru i geometrii gniazda | ✗ |
krawędzie, materiały, obroty i podział pracy płytek
Cztery — kwadratowy kształt ma 4 naroża po 90 stopni. Po zużyciu jednej krawędzi obracasz płytkę w gnieździe korpusu na kolejną, bez wymiany całego wiertła składanego.
Do stali (ISO P20-P40) i stali nierdzewnej (ISO M20-M40). To węglik spiekany z powłoką PVD. Nie stosuj go do stali hartowanych powyżej 45 HRC.
Ze wzoru n = 1000·Vc/(π·D), gdzie D to średnica wiertła. Prędkość skrawania dla stali dobierz z podanego zakresu 50-75 m/min, a posuw z zakresu 0,15-0,40 mm/obr.
Pozycja centralna pracuje przy około 0–50% maksymalnej prędkości skrawania, a obwodowa przy około 50–100% i wpływa na średnicę oraz jakość otworu. To, na której pozycji pracuje SPMG, zależy od dokumentacji konkretnego korpusu; ten sam kształt ISO bywa dopuszczony na obu pozycjach.
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


Zakupy bez problemów a i płytki się sprawdziły!