





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Opis
Kąt stożka90 stopni
Zakres średnic7–37 mm
Ostrza3 × HSS
Chwyt i długośćMK2, 120 mm
Pogłębiacz stożkowy fi 37 mm 90 stopni – do metalu, DIN 335 B
Dane techniczne i wymiary pogłębiacza HSS z chwytem Morse'a nr 2
| Dane techniczne | |
|---|---|
| Kąt wierzchołkowy | 90 stopni |
| Średnica największa D | 37 mm |
| Średnica czoła D1 | 7 mm |
| Chwyt | stożek Morse'a nr 2 z płetwą |
| Długość całkowita L | 120 mm |
| Długość części roboczej l | 25 mm |
| Liczba ostrzy | 3 |
| Materiał | stal szybkotnąca HSS |
| Norma | DIN 335 |
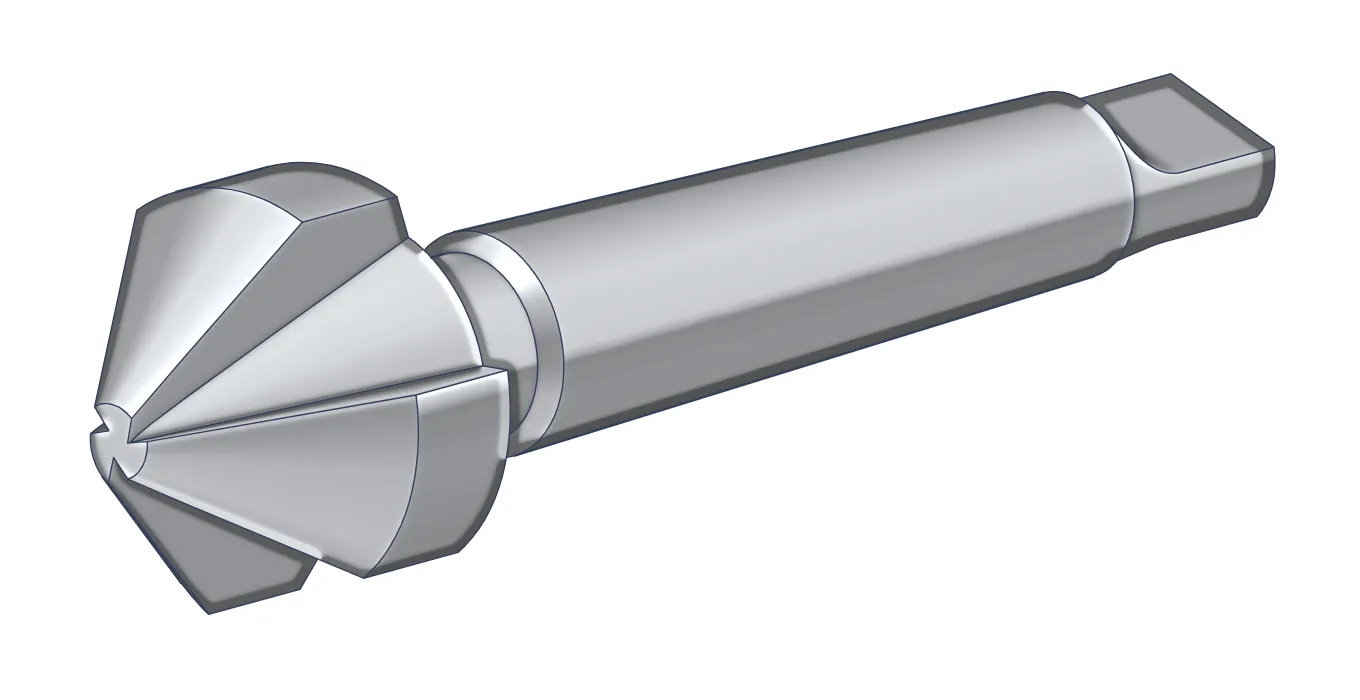
Pogłębiacz stożkowy fi 37 mm 90 stopni wykonuje gniazda, w których łeb śruby stożkowej chowa się równo z powierzchnią. Obsługuje łby od M8 do M20, a przy okazji fazuje i gratuje krawędzie otworów w metalu. Trzy ostrza ze stali szybkotnącej HSS (High Speed Steel) skrawają na średnicach od 7 do 37 mm. Wymiary stożka odpowiadają normie DIN 335, a chwyt stożkowy Morse'a nr 2 z płetwą osadza się bezpośrednio w gnieździe wrzeciona.
Jedno narzędzie wystarcza do kilku rozmiarów śrub. Gniazdo pod łeb M8 ma 16 mm średnicy, a pod łeb M20 – 36 mm, i oba powstają tym samym pogłębiaczem. Każdy milimetr zagłębienia poszerza gniazdo o 2 mm, więc średnicę gniazda ustawia się samą głębokością. Stożek Morse'a nr 2 pasuje wprost do wrzeciona z gniazdem MK2, a płetwa na końcu chwytu ułatwia wybicie narzędzia klinem. Do mniejszych otworów służy pogłębiacz fi 35 mm, a do większych – fi 40 mm, oba o kącie 90 stopni.
Budowa i wymiary – trzy ostrza co 120 stopni
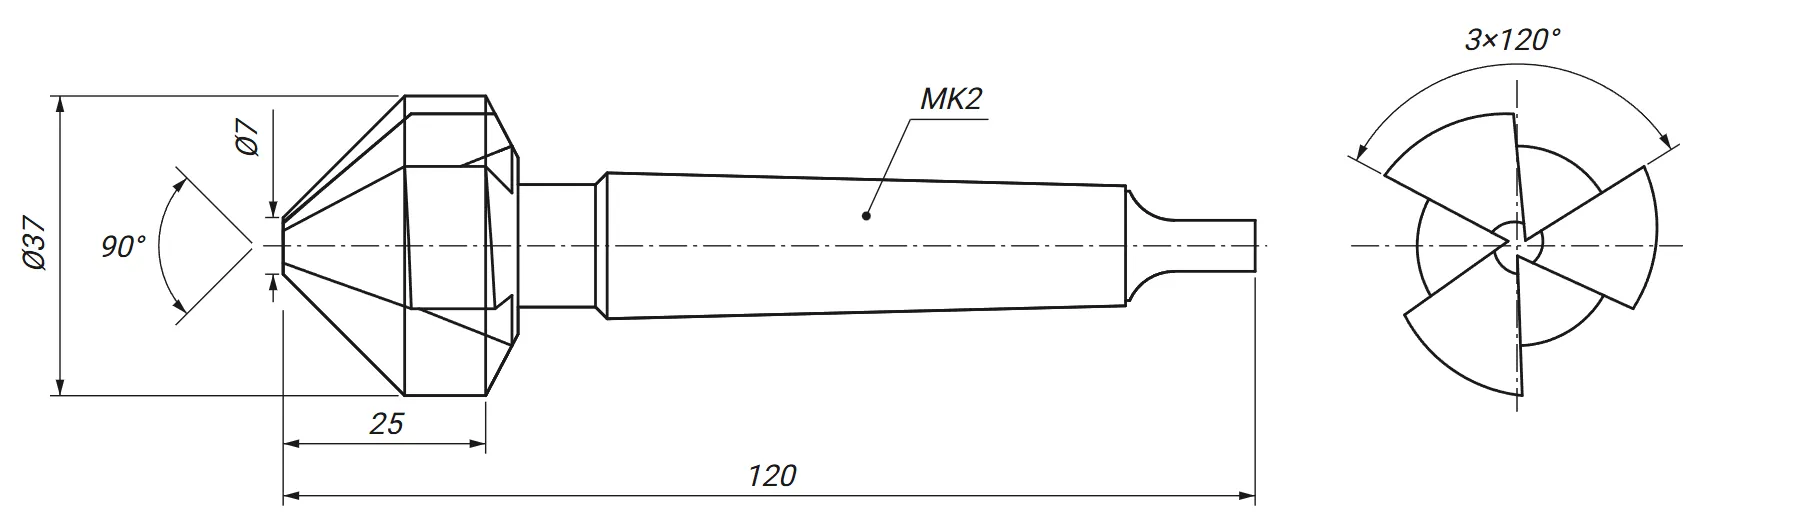
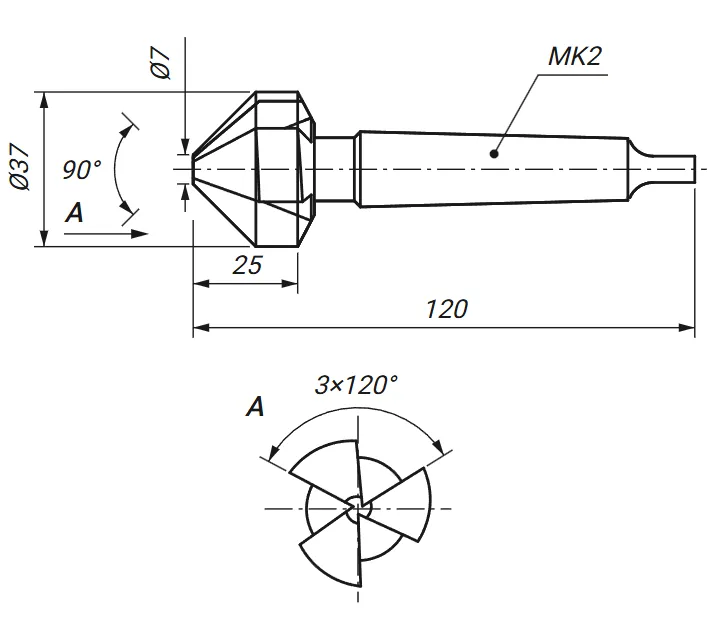
Rysunek techniczny pokazuje wymiary z tabeli w milimetrach. Stożek zaczyna się czołem o średnicy 7 mm i rozszerza do 37 mm na wysokości 15,0 mm. Część robocza ma 25 mm długości, a całe narzędzie 120 mm. Widok od czoła pokazuje trzy ostrza rozstawione co 120 stopni. Stożek Morse'a nr 2 ma zbieżność ok. 1:20 i kończy się płetwą.
Zastosowania – gniazdo pod łeb, fazka pod gwint, gratowanie
Trzy operacje przy otworach w metalu
Pogłębiacz wykonuje trzy typowe operacje przy otworach w stali, żeliwie i aluminium. Przy fazkach i gratowaniu pracuje jak fazownik HSS. We wszystkich operacjach skrawają te same trzy krawędzie stożka. Zmienia się tylko głębokość wejścia: kilka milimetrów przy gnieździe, ułamek milimetra przy gratowaniu.
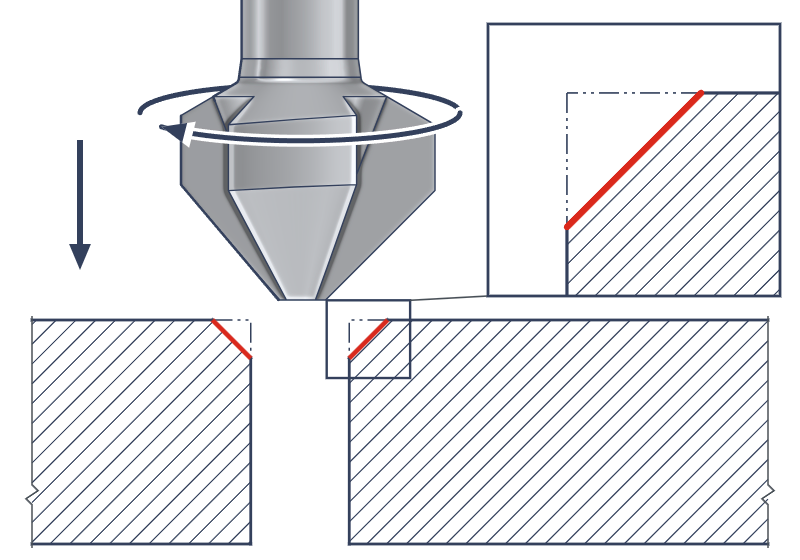
Gniazdo pod łeb śruby DIN 7991
Płyta montażowa, osłona czy prowadnica zostaje gładka, gdy łby śrub siedzą w gniazdach. Pogłębiacz poszerza otwór przejściowy 13,5 mm do średnicy 24 mm pod łeb M12. Łeb chowa się równo z powierzchnią albo 0,1 mm niżej.
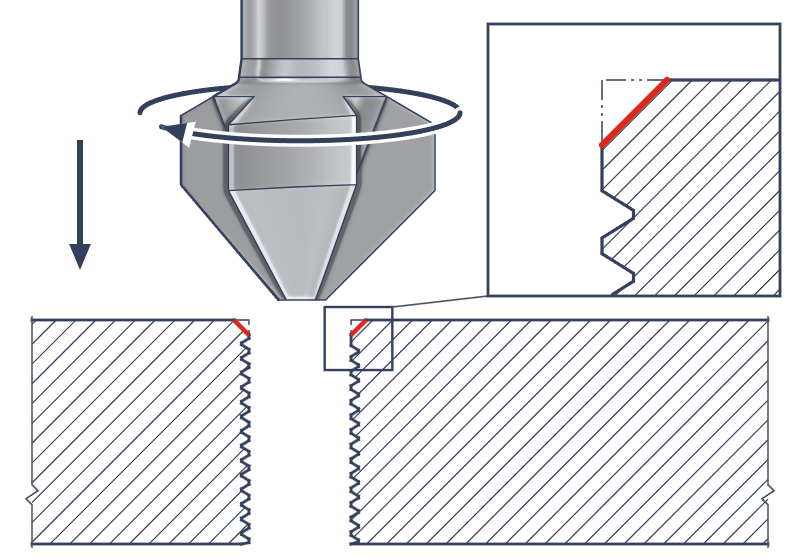
Fazka otworu przed gwintowaniem
Fazka 90 stopni na otworze 14 mm pod gwint M16 prowadzi gwintownik prosto w otwór. Początek gwintu leży pod powierzchnią i jest chroniony przed wykruszeniem. Kąt 90 stopni przed gwintowaniem zaleca też producent wkładek gwintowanych spiralnych.
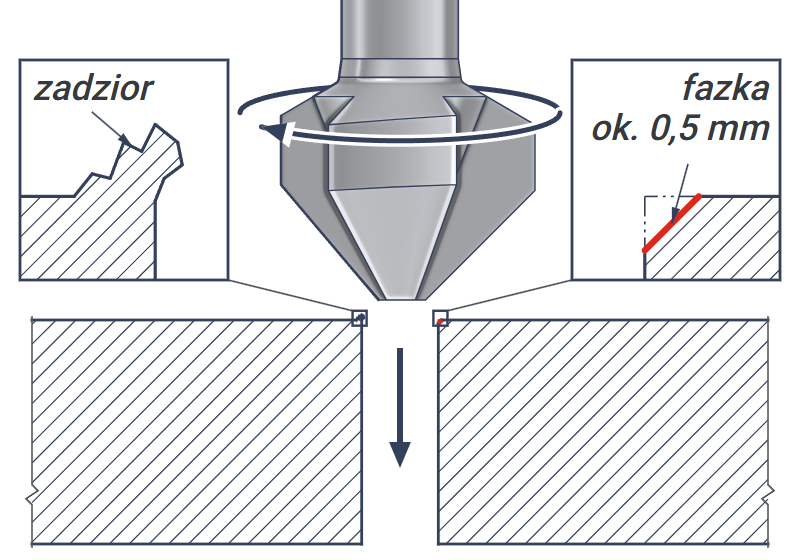
Gratowanie krawędzi po wierceniu
Wiertło zostawia na krawędzi otworu ostry zadzior. Krótkie wejście pogłębiacza zbiera go i zostawia fazkę ok. 0,5 mm. Gładka krawędź jest bezpieczna w dotyku przy montażu.
Pogłębianie krok po kroku – wiertarka, frezarka, CNC
Od wiercenia otworu do próby łbem śruby
Pogłębiacz z chwytem Morse'a pracuje w wiertarce kolumnowej i na frezarce z gniazdem MK2. Narzędzie obraca się w prawo i przesuwa wzdłuż osi otworu. Detal leży nieruchomo w imadle albo na stole maszyny.
Pogłębianie gniazda krok po kroku
1Wiercenie otworu
Pod M12: 13,5 mm
2Mocowanie chwytu
Chwyt: MK2
3Ustawienie obrotów
Stal: ok. 155 obr./min
4Pogłębianie
Głębokość: z kalkulatora
✓Próba łbem śruby
Łeb: 0,1 mm niżej
Obroty dla stali konstrukcyjnej i pełnej średnicy 37 mm
Otwór wierci się przed pogłębianiem, bo pogłębiacz poszerza tylko jego krawędź. Średnicę otworu przejściowego dobiera się do śruby, np. 13,5 mm pod M12 wg ISO 273. Głębokość ustawia się ogranicznikiem wrzeciona albo w programie CNC. Wartości dla śrub M8–M20 podaje tabela w następnej sekcji.
Pogłębia się jednym płynnym ruchem, ze stałym posuwem i lekkim dociskiem. Przy stali nierdzewnej chłodziwo albo olej chroni krawędź przed przegrzaniem. Na koniec do gniazda przykłada się łeb śruby; prawidłowe gniazdo chowa łeb ok. 0,1 mm pod powierzchnią.
Gniazdo pod łeb stożkowy – głębokość i kalkulator
Śruby z łbem stożkowym DIN 7991: M8–M20
Łeb śruby wg DIN 7991 ma kąt 90 stopni, taki sam jak stożek pogłębiacza. Głębokość gniazda liczy się na dwa sposoby. Na CNC zagłębienie mierzy się od powierzchni detalu do czoła pogłębiacza o średnicy 7 mm. Na wiertarce posuw liczy się od chwili, gdy ostrza dotkną krawędzi otworu.
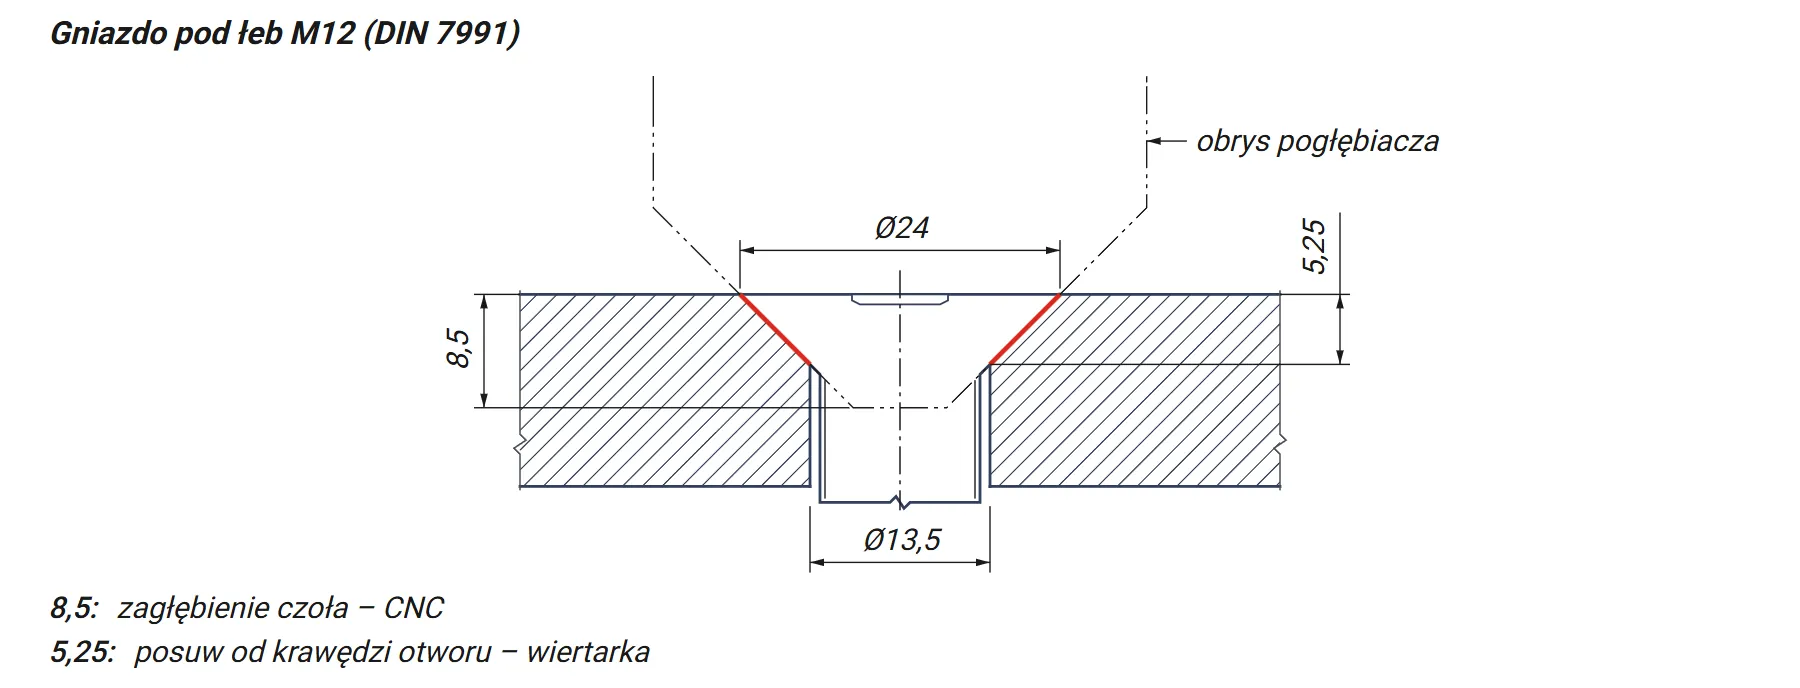
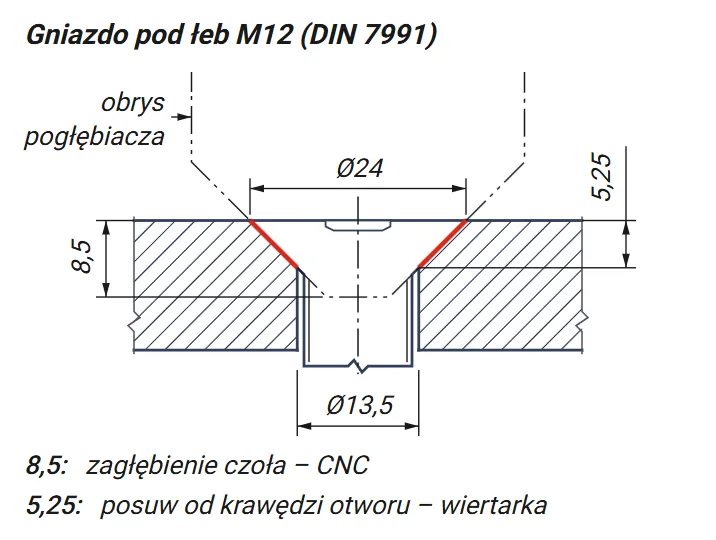
Schemat pokazuje gniazdo pod łeb M12 w otworze 13,5 mm. Czoło pogłębiacza schodzi 8,5 mm pod powierzchnię detalu i tę liczbę wpisuje się do programu CNC. Na wiertarce ostrza dotykają najpierw krawędzi otworu, a od tej chwili wrzeciono przesuwa się o 5,25 mm. W obu przypadkach łeb siada równo z powierzchnią.
| Śruba DIN 7991 | Średnica łba [mm] | Otwór przejściowy wg ISO 273 [mm] | Zagłębienie czoła – CNC [mm] | Posuw od krawędzi otworu – wiertarka [mm] |
|---|---|---|---|---|
| M8 | 16 | 9 | 4,5 | 3,5 |
| M10 | 20 | 11 | 6,5 | 4,5 |
| M12 | 24 | 13,5 | 8,5 | 5,25 |
| M16 | 30 | 17,5 | 11,5 | 6,25 |
| M20 | 36 | 22 | 14,5 | 7 |
Zagłębienie czoła = (średnica łba − 7 mm) ÷ 2, np. dla M12: (24 − 7) ÷ 2 = 8,5 mm. Posuw od krawędzi otworu = (średnica łba − średnica otworu) ÷ 2, np. (24 − 13,5) ÷ 2 = 5,25 mm. Wartości z tabeli dają łeb równo z powierzchnią, a wejście 0,1 mm głębiej chowa go pod powierzchnią.
Kalkulator: zagłębienie czoła dla średnicy gniazda lub fazki
Kalkulator przelicza średnicę gniazda albo fazki na zagłębienie czoła z dokładnością do 0,01 mm. Przycisk śruby wpisuje średnicę jej łba. Rysunek obok pokazuje przekrój gniazda z łbem w skali.
▲
Zakres pracy pogłębiacza
Pogłębiacz HSS skrawa stal o wytrzymałości do 950 MPa, stal nierdzewną, żeliwo, aluminium i mosiądz. Pełna fazka powstaje w otworze o średnicy 7 mm lub większej, bo od tej średnicy zaczynają się ostrza.
Parametry skrawania – stal, żeliwo, aluminium, mosiądz
Wartości startowe dla pogłębiacza HSS z trzema ostrzami
Tabela podaje wartości startowe z katalogu pogłębiaczy HSS firmy Dolfamex, z kolumny dla średnicy 25 mm. Obroty i posuw minutowy policzono dla pełnej średnicy 37 mm i trzech ostrzy. Mniejsza fazka przyjmuje proporcjonalnie wyższe obroty. Litery P, M, K i N to grupy materiałów wg ISO 513: stal, stal nierdzewna, żeliwo i metale nieżelazne.
| Materiał obrabiany | Prędkość skrawania [m/min] | Posuw na ostrze [mm] | Obroty przy Ø 37 mm [obr./min] | Posuw minutowy [mm/min] |
|---|---|---|---|---|
| P Stal niskowęglowa do 700 MPa | 25 | 0,16 | 215 | 103 |
| P Stal konstrukcyjna 500–950 MPa | 18 | 0,12 | 155 | 56 |
| M Stal nierdzewna austenityczna | 6 | 0,08 | 52 | 12 |
| K Żeliwo szare | 20 | 0,20 | 172 | 103 |
| N Stopy aluminium, krzem poniżej 0,5% | 50 | 0,20 | 430 | 258 |
| N Mosiądz | 30 | 0,16 | 258 | 124 |
Obliczenie obrotów i posuwu – gniazdo M12 w stali konstrukcyjnej
Obroty liczy się dla największej średnicy w materiale, tu łba M12 o średnicy 24 mm. Obroty = 1000 × prędkość skrawania 18 m/min ÷ (3,14 × średnica 24 mm) ≈ 239 obr./min. Posuw minutowy = posuw na ostrze 0,12 mm × 3 ostrza × 239 obr./min ≈ 86 mm/min. Na wiertarce ustawia się najbliższy niższy stopień obrotów, a na CNC obie liczby wpisuje się do programu.
Pogłębiacz stożkowy fi 37 mm 90 stopni wg DIN 335 pogłębia gniazda pod łby DIN 7991 M8–M20 i fazuje otwory od 7 mm. Trzy ostrza HSS skrawają stal do 950 MPa, stal nierdzewną, żeliwo, aluminium i mosiądz. Stożek Morse'a nr 2 i długość 120 mm pasują do wiertarek kolumnowych i frezarek z gniazdem MK2.
Pytania o gniazda i śruby
Pogłębiacz stożkowy 90 stopni – wiertarka i CNC
Pogłębiacz to narzędzie, które poszerza krawędź wywierconego otworu. Stożek 90 stopni wykonuje gniazda pod łby śrub stożkowych wg DIN 7991, fazuje otwory przed gwintowaniem i gratuje krawędzie. Ten pogłębiacz obsługuje łby M8–M20.
Pod śruby i wkręty z łbem stożkowym 90 stopni, np. wg DIN 7991 od M8 do M20. Łby tych śrub mają od 16 do 36 mm średnicy. Głębokość dla każdego rozmiaru podaje tabela i kalkulator wyżej.
Łeb M12 wg DIN 7991 ma 24 mm średnicy. W otworze 13,5 mm posuw od dotknięcia krawędzi wynosi (24 − 13,5) ÷ 2 = 5,25 mm. Na CNC czoło pogłębiacza schodzi 8,5 mm pod powierzchnię, a 0,1 mm więcej chowa łeb pod powierzchnią.
POWIĄZANE PRODUKTY


Wiertło do metalu 33 NWKc HSS DIN 345 Baildon
kod produktu: 0410 w magazynie > 10 szt.
180,00 zł
221,40 zł brutto
Wiertło do metalu 34 NWKc HSS DIN 345 Baildon
kod produktu: 0412 w magazynie > 10 szt.
180,00 zł
221,40 zł brutto

Nawiertak NWRc 6,3 DIN 333 A HSS
kod produktu: 0878
23,00 zł
28,29 zł brutto
Obecnie brak na stanie
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Pogłębiacz stożkowy 37/90 DIN 335 B HSS
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY




Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.