









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Opis
Gwintownik maszynowy M48 długi – NGMf DIN 357
Dane techniczne i wymiary
| Dane techniczne | |
|---|---|
| Gwint | M48 x5 (metryczny zwykły) |
| Typ | gwintownik maszynowy długi NGMf |
| Norma | DIN 357 |
| Tolerancja gwintu | 6H |
| Materiał | HSS (stal szybkotnąca) |
| Długość całkowita | 400 mm |
| Długość części roboczej | 100 mm |
| Nakrój | 12 zwojów, ok. 60 mm |
| Średnica chwytu | 35,5 mm |
| Kwadrat zabieraka | 28 mm |
| Wiertło pod gwint | 43 mm |
| Rodzaj otworu | przelotowy i nieprzelotowy |
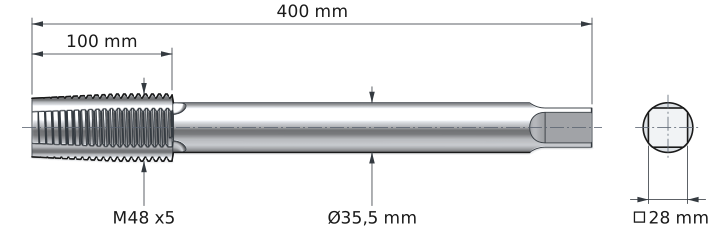
Gwintownik maszynowy M48 długi gwintuje otwory głęboko w korpusie, do których krótki gwintownik nie sięga. Ma 400 mm długości i chwyt o średnicy 35,5 mm, cieńszy od gwintu M48. Chwyt przechodzi przez nagwintowany już otwór i wchodzi za narzędziem w głąb korpusu. Tolerancja 6H daje gwint pod śruby M48 o tolerancji 6g.
Chwyt 35,5 mm – gwintowanie głęboko w korpusie
Chwyt cieńszy od gwintu przechodzi przez otwór M48
Nagwintowany otwór M48 w tolerancji 6H ma co najmniej 42,587 mm średnicy. Chwyt ma 35,5 mm, więc przechodzi przez gwint z luzem i nie niszczy zwojów. Chwyt ma tę samą średnicę od gwintu aż do kwadratu, więc nigdzie nie zahacza o otwór. Kwadrat 28 mm także mieści się w obrysie chwytu, bo jego narożniki leżą na walcu 35,5 mm.
Luz = 42,587 mm − 35,5 mm = 7,087 mm
42,587 mm to najmniejsza średnica otworu gwintu M48 6H, czyli średnica wierzchołków jego zwojów. 35,5 mm to średnica chwytu. Na każdą stronę zostaje ok. 3,5 mm luzu.
Za częścią roboczą 100 mm gwintownik ma jeszcze 300 mm chwytu. Dzięki temu dochodzi np. do otworu na dnie głębokiej wnęki. Po pierwszym otworze nagwintujesz też drugi, współosiowy otwór za pustą przestrzenią.
Nakrój 12 zwojów – łagodne wejście w materiał
Budowa, obciążenie zębów i otwór nieprzelotowy
Nakrój to stożkowy początek gwintownika. Każdy jego ząb zbiera cienką warstwę materiału, a pełny zarys powstaje stopniowo. W gwintownikach NGMf nakrój ma 12 zwojów, czyli 60 mm. Zwykły gwintownik maszynowy ma nakrój 2–5,5 zwoju.
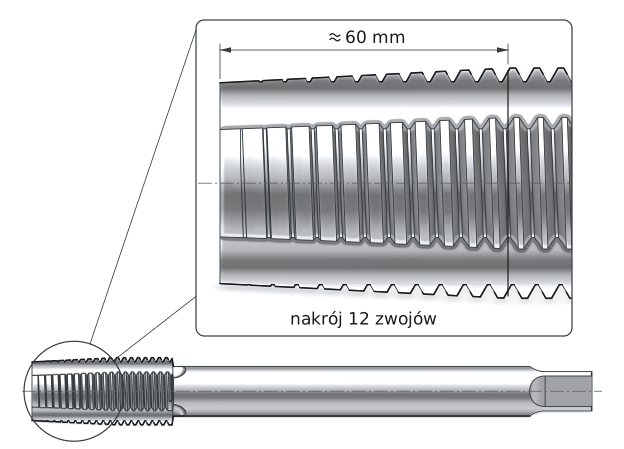
Kółko na czubku gwintownika wskazuje nakrój, a lupa nad nim pokazuje go w powiększeniu. Zwoje rosną stopniowo przez ok. 60 mm, od czoła do pionowej linii. Za nią zaczyna się pełny gwint, który ma ok. 40 mm długości.
Siły przy gwintowaniu – długi nakrój odciąża zęby
Gwint skrawają tylko zęby nakroju. Pełny gwint za nakrojem prowadzi narzędzie i tylko ociera się o boki zwojów. Między otworem 43 mm a średnicą 48 mm zostaje 2,5 mm materiału na stronę. W ściance 72 mm skrawa naraz wszystkie 12 zwojów nakroju, bo 72 mm to ponad 12 skoków po 5 mm.
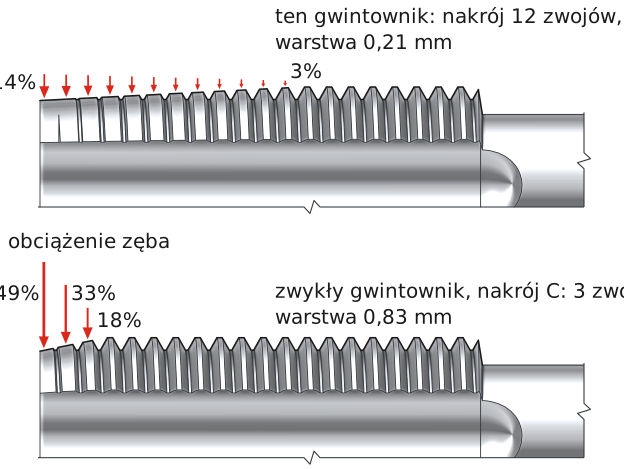
Rysunek porównuje obciążenie zębów. Długość strzałki pokazuje, ile materiału zbiera dany ząb. Liczba przy strzałce mówi, jaki procent całego materiału zbiera ten ząb. Nakrój 12 zwojów dzieli 2,5 mm na warstwy po ok. 0,21 mm. Krótki nakrój C ma 3 zwoje, więc każdy z nich zbiera warstwę 0,83 mm, 4 razy grubszą. Mniej obciążone zęby wolniej się tępią, a gwint wychodzi gładki.
Otwór nieprzelotowy – pełny gwint ok. 60 mm od dna
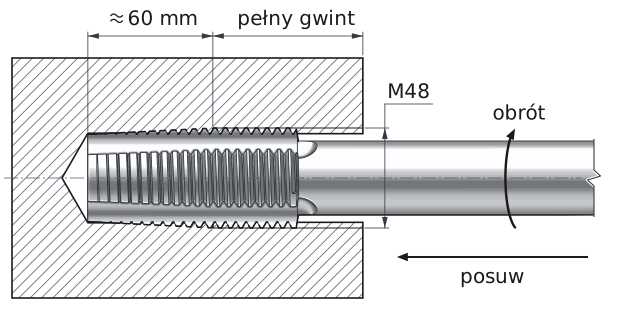
Rysunek pokazuje gwintownik wsunięty do dna otworu. Pełny gwint zaczyna się ok. 60 mm od dna, bo tyle ma nakrój. Zostaw jednak 5–10 mm zapasu, bo wióry zostają w prostych rowkach i mogą docisnąć się do dna. Wtedy pełny gwint zacznie się ok. 65–70 mm od dna.
Głębokość wiercenia = 72 mm + 60 mm + 10 mm ≈ 142 mm
72 mm to potrzebny pełny gwint, 60 mm to nakrój (12 zwojów po 5 mm), a 10 mm to zapas na wióry pod czołem gwintownika. Głębokość liczysz bez stożka na końcu wiertła.
Parametry skrawania i otwór pod gwint M48
Prędkość, obroty, posuw i moment dla HSS
Prędkości skrawania pochodzą z danych producenta dla gwintowników NGMf. Obroty policzono dla średnicy 48 mm i zaokrąglono w dół. Posuw na jeden obrót równa się skokowi gwintu, czyli 5 mm.
| Materiał obrabiany | Prędkość skrawania [m/min] | Obroty na start [obr./min] | Posuw na start [mm/min] |
|---|---|---|---|
| PStal niestopowa i niskostopowa do 800 N/mm² | 5–20, start 8 | 53 | 265 |
| KŻeliwo | 6–15, start 8 | 53 | 265 |
| NAluminium i metale nieżelazne | 6–15, start 8 | 53 | 265 |
Obroty = 1000 × 8 m/min ÷ (3,14 × 48 mm) ≈ 53 obr./min; posuw = 53 obr./min × 5 mm = 265 mm/min
8 m/min to prędkość skrawania z dolnej części zakresu producenta. 48 mm to średnica gwintownika, a 1000 zamienia metry na milimetry. 5 mm to skok gwintu M48 – o tyle gwintownik przesuwa się na każdy obrót. Ustaw ok. 53 obr./min i posuw 265 mm/min.
Otwór pod gwint M48 wierć wiertłem 43 mm. To średnica gwintu 48 mm minus skok 5 mm. Otwór gwintu 6H może mieć od 42,587 do 43,297 mm, więc 43 mm wypada w środku tego pola.
Moment obrotowy – dobór napędu i oprawki
Moment = 2500 N/mm² × (5 mm)² × 48 mm ÷ 8000 ≈ 375 N·m; z zapasem × 3 ≈ 1125 N·m
2500 N/mm² to opór skrawania stali do 800 N/mm² według danych producentów narzędzi. 5 mm to skok, a 48 mm średnica gwintu. Tępienie ostrzy i wióry w rowkach mogą chwilowo potroić moment. Napęd i oprawkę dobieraj więc na ok. 1125 N·m. W żeliwie moment spada do ok. 240 N·m, a w aluminium do ok. 102 N·m.
▲
Gwint do 72 mm, materiały do 800 N/mm²
Gwint nacinaj na długości do 72 mm, czyli 1,5 średnicy. Gwintownik HSS gwintuje stal niestopową i niskostopową do 800 N/mm², żeliwo, aluminium i metale nieżelazne.
Gwintownik maszynowy M48 długi DIN 357 sięga do otworów w głębi korpusu. Ma 400 mm długości, a chwyt 35,5 mm przechodzi przez nagwintowany otwór M48. Nakrój 12 zwojów tnie gwint łagodnie. Wiertło 43 mm i posuw 5 mm na obrót zostają takie same w stali, żeliwie i metalach nieżelaznych.
Pytania o gwintownik NGMf M48
Budowa, wiertło, obroty i rodzaj otworu
Ma długi nakrój, 12 zwojów zamiast 2–5,5, i długi chwyt cieńszy od gwintu. Przy M48 chwyt ma 35,5 mm, a całe narzędzie 400 mm. Chwyt przechodzi przez nagwintowany otwór, więc gwintownik sięga do otworów w głębi korpusu.
Wiertło 43 mm. To średnica gwintu 48 mm minus skok 5 mm. Otwór w tolerancji 6H może mieć od 42,587 do 43,297 mm, a 43 mm wypada w środku tego pola.
W stali do 800 N/mm² zacznij od ok. 53 obr./min. To prędkość skrawania 8 m/min przy średnicy 48 mm. Posuw równa się skokowi gwintu: 5 mm na obrót, czyli 265 mm/min.
Do otworów przelotowych i nieprzelotowych z gwintem do 72 mm długości, czyli 1,5 średnicy. W otworze nieprzelotowym pełny gwint zaczyna się ok. 60 mm nad czołem gwintownika, więc wierć ok. 70 mm głębiej niż potrzebny gwint.
POWIĄZANE PRODUKTY


Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M48 ISO 529/3 6H HSS
kod produktu: 13317 W magazynie < 10 szt.
480,00 zł
590,40 zł brutto
Wiertło do metalu 43 kobaltowe NWKc HSSE DIN 345
kod produktu: 12877
400,00 zł
492,00 zł brutto
Obecnie brak na stanie
Opinie klientów (1)
Masz ten produkt? Pomóż innym w wyborze
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.
POLECAM, GWINTOWNIK BARDZO WYDAJNY, PEWNIE DLATEGO ŻE POLSKIEJ PRODUKCJI