







Opis
Dane techniczne i wymiary
| Dane techniczne | |
|---|---|
| Gwint | M10 x1,5 (metryczny zwykły) |
| Typ | gwintownik maszynowy długi NGMf |
| Norma | DIN 357 |
| Tolerancja gwintu | 6H |
| Materiał | HSS (stal szybkotnąca) |
| Długość całkowita | 140 mm |
| Długość części roboczej | 30 mm |
| Nakrój | 12 zwojów, ok. 18 mm |
| Średnica chwytu | 7 mm |
| Kwadrat zabieraka | 5,5 mm |
| Wiertło pod gwint | 8,5 mm |
| Rodzaj otworu | przelotowy i nieprzelotowy |
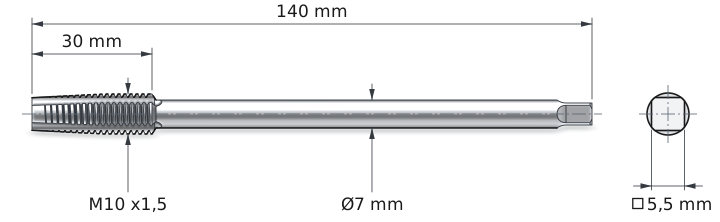
Gwintownik maszynowy M10 długi gwintuje otwory głęboko w korpusie, do których krótki gwintownik nie sięga. Ma 140 mm długości i chwyt o średnicy 7 mm, cieńszy od gwintu M10. Chwyt przechodzi przez nagwintowany już otwór i wchodzi za narzędziem w głąb korpusu. Tolerancja 6H daje gwint pod śruby M10 o tolerancji 6g.
Chwyt cieńszy od gwintu przechodzi przez otwór M10
Nagwintowany otwór M10 w tolerancji 6H ma co najmniej 8,376 mm średnicy. Chwyt ma 7 mm, więc przechodzi przez gwint z luzem i nie niszczy zwojów. Chwyt ma tę samą średnicę od gwintu aż do kwadratu, więc nigdzie nie zahacza o otwór. Kwadrat 5,5 mm także mieści się w obrysie chwytu, bo jego narożniki leżą na walcu 7 mm.
Luz = 8,376 mm − 7 mm = 1,376 mm
8,376 mm to najmniejsza średnica otworu gwintu M10 6H, czyli średnica wierzchołków jego zwojów. 7 mm to średnica chwytu. Na każdą stronę zostaje ok. 0,7 mm luzu.
Za częścią roboczą 30 mm gwintownik ma jeszcze 110 mm chwytu. Dzięki temu dochodzi np. do otworu na dnie głębokiej wnęki. Po pierwszym otworze nagwintujesz też drugi, współosiowy otwór za pustą przestrzenią.
Budowa, obciążenie zębów i otwór nieprzelotowy
Nakrój to stożkowy początek gwintownika. Każdy jego ząb zbiera cienką warstwę materiału, a pełny zarys powstaje stopniowo. W gwintownikach NGMf nakrój ma 12 zwojów, czyli 18 mm. Zwykły gwintownik maszynowy ma nakrój 2–5,5 zwoju.
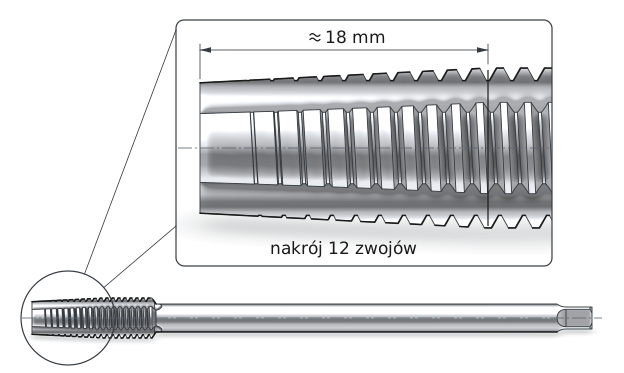
Kółko na czubku gwintownika wskazuje nakrój, a lupa nad nim pokazuje go w powiększeniu. Zwoje rosną stopniowo przez ok. 18 mm, od czoła do pionowej linii. Za nią zaczyna się pełny gwint, który ma ok. 12 mm długości.
Gwint skrawają tylko zęby nakroju. Pełny gwint za nakrojem prowadzi narzędzie i tylko ociera się o boki zwojów. Między otworem 8,5 mm a średnicą 10 mm zostaje 0,75 mm materiału na stronę. W ściance 15 mm skrawa naraz najwyżej 10 zwojów nakroju, bo 15 mm to 10 skoków po 1,5 mm.
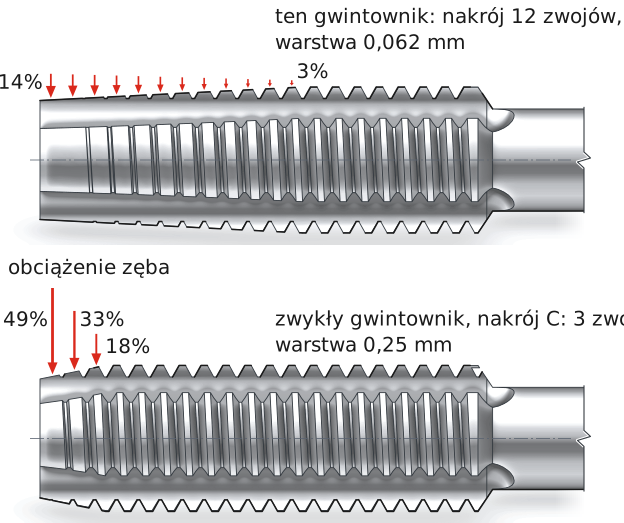
Rysunek porównuje obciążenie zębów. Długość strzałki pokazuje, ile materiału zbiera dany ząb. Liczba przy strzałce mówi, jaki procent całego materiału zbiera ten ząb. Nakrój 12 zwojów dzieli 0,75 mm na warstwy po ok. 0,062 mm. Krótki nakrój C ma 3 zwoje, więc każdy z nich zbiera warstwę 0,25 mm, 4 razy grubszą. Mniej obciążone zęby wolniej się tępią, a gwint wychodzi gładki.
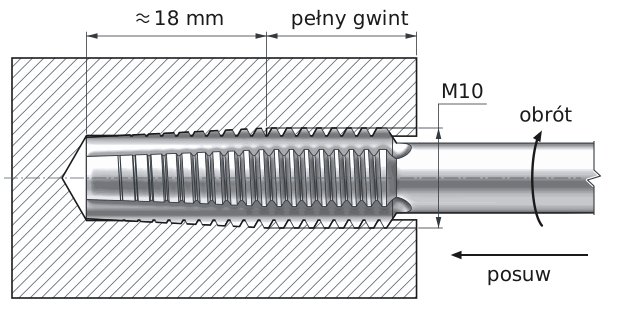
Rysunek pokazuje gwintownik wsunięty do dna otworu. Pełny gwint zaczyna się ok. 18 mm od dna, bo tyle ma nakrój. Zostaw jednak 1,5–3 mm zapasu, bo wióry zostają w prostych rowkach i mogą docisnąć się do dna. Wtedy pełny gwint zacznie się ok. 20–21 mm od dna.
Głębokość wiercenia = 15 mm + 18 mm + 3 mm ≈ 36 mm
15 mm to potrzebny pełny gwint, 18 mm to nakrój (12 zwojów po 1,5 mm), a 3 mm to zapas na wióry pod czołem gwintownika. Głębokość liczysz bez stożka na końcu wiertła.
Prędkość, obroty, posuw i moment dla HSS
Prędkości skrawania pochodzą z danych producenta dla gwintowników NGMf. Obroty policzono dla średnicy 10 mm i zaokrąglono w dół. Posuw na jeden obrót równa się skokowi gwintu, czyli 1,5 mm.
| Materiał obrabiany | Prędkość skrawania [m/min] | Obroty na start [obr./min] | Posuw na start [mm/min] |
|---|---|---|---|
| PStal niestopowa i niskostopowa do 800 N/mm² | 5–20, start 8 | 250 | 375 |
| KŻeliwo | 6–15, start 8 | 250 | 375 |
| NAluminium i metale nieżelazne | 6–15, start 8 | 250 | 375 |
Obroty = 1000 × 8 m/min ÷ (3,14 × 10 mm) ≈ 254 obr./min; posuw = 250 obr./min × 1,5 mm = 375 mm/min
8 m/min to prędkość skrawania z dolnej części zakresu producenta. 10 mm to średnica gwintownika, a 1000 zamienia metry na milimetry. 1,5 mm to skok gwintu M10 – o tyle gwintownik przesuwa się na każdy obrót. Ustaw ok. 250 obr./min i posuw 375 mm/min.
Otwór pod gwint M10 wierć wiertłem 8,5 mm. To średnica gwintu 10 mm minus skok 1,5 mm. Otwór gwintu 6H może mieć od 8,376 do 8,676 mm, więc 8,5 mm wypada w środku tego pola.
Moment = 2500 N/mm² × (1,5 mm)² × 10 mm ÷ 8000 ≈ 7 N·m; z zapasem × 3 ≈ 21 N·m
2500 N/mm² to opór skrawania stali do 800 N/mm² według danych producentów narzędzi. 1,5 mm to skok, a 10 mm średnica gwintu. Tępienie ostrzy i wióry w rowkach mogą chwilowo potroić moment. Napęd i oprawkę dobieraj więc na ok. 21 N·m. W żeliwie moment spada do ok. 4,5 N·m, a w aluminium do ok. 2 N·m.
Gwint nacinaj na długości do 15 mm, czyli 1,5 średnicy. Gwintownik HSS gwintuje stal niestopową i niskostopową do 800 N/mm², żeliwo, aluminium i metale nieżelazne.
Gwintownik maszynowy M10 długi DIN 357 sięga do otworów w głębi korpusu. Ma 140 mm długości, a chwyt 7 mm przechodzi przez nagwintowany otwór M10. Nakrój 12 zwojów tnie gwint łagodnie. Wiertło 8,5 mm i posuw 1,5 mm na obrót zostają takie same w stali, żeliwie i metalach nieżelaznych.
Budowa, wiertło, obroty i rodzaj otworu
Ma długi nakrój, 12 zwojów zamiast 2–5,5, i długi chwyt cieńszy od gwintu. Przy M10 chwyt ma 7 mm, a całe narzędzie 140 mm. Chwyt przechodzi przez nagwintowany otwór, więc gwintownik sięga do otworów w głębi korpusu.
Wiertło 8,5 mm. To średnica gwintu 10 mm minus skok 1,5 mm. Otwór w tolerancji 6H może mieć od 8,376 do 8,676 mm, a 8,5 mm wypada w środku tego pola.
W stali do 800 N/mm² zacznij od ok. 250 obr./min. To prędkość skrawania 8 m/min przy średnicy 10 mm. Posuw równa się skokowi gwintu: 1,5 mm na obrót, czyli 375 mm/min.
Do otworów przelotowych i nieprzelotowych z gwintem do 15 mm długości, czyli 1,5 średnicy. W otworze nieprzelotowym pełny gwint zaczyna się ok. 18 mm nad czołem gwintownika, więc wierć ok. 21 mm głębiej niż potrzebny gwint.
kod produktu: 0000003390 w magazynie < 10 szt.
95,94 zł brutto

kod produktu: 0000004169 w magazynie > 10 szt.
98,40 zł brutto
kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto

kod produktu: 0000006583 w magazynie > 10 szt.
55,35 zł brutto
kod produktu: 11595 w magazynie > 10 szt.
14,15 zł brutto

kod produktu: 14892
25,22 zł brutto
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


