






Opis
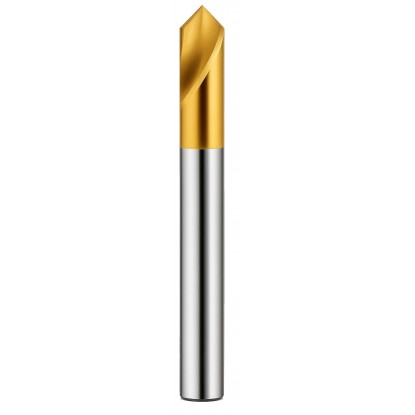
Dane techniczne nawiertaka NC ze stali szybkotnącej z kobaltem
| Dane techniczne | |
|---|---|
| Typ | nawiertak NC, jednostronny |
| Średnica d1 | 14 mm |
| Kąt wierzchołkowy | 90 stopni |
| Największa średnica nawiercenia | 14 mm |
| Długość całkowita l1 | 107 mm |
| Długość części roboczej l2 | 34 mm |
| Chwyt | walcowy, Ø 14 mm |
| Kierunek skrawania | prawy |
| Materiał | stal szybkotnąca z kobaltem HSSE (HSS-Co5) |
Nawiertak NC 14 mm nawierca punkt startu wiertła. W tym samym przejściu może też sfazować wlot otworu pod kątem 90 stopni. Jedno narzędzie zastępuje wtedy nawiertak i pogłębiacz. Pracuje na frezarce, w centrum obróbczym CNC i na wiertarce. Część robocza i chwyt mają tę samą średnicę 14 mm.
Średnica nawiercenia równa się dwóm głębokościom
Nawiertak NC nawierca na dwa sposoby. Płytkie nawiercenie, węższe niż wiertło, wyznacza tylko punkt startu. Głębsze nawiercenie, szersze niż wiertło, zostawia dodatkowo fazkę na wlocie. O efekcie decyduje sama głębokość zagłębienia ostrza.
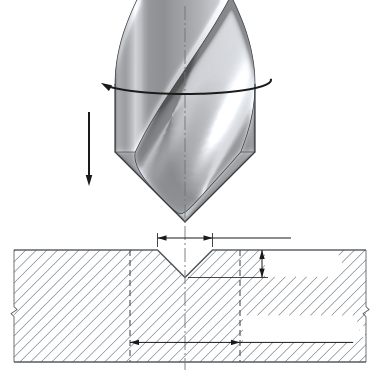
Nawiercenie punktowe: Ø 5,5 mm, mniejsze niż wiertło 11 mm. Wiertło opiera się o krawędź nawiercenia i startuje w osi.
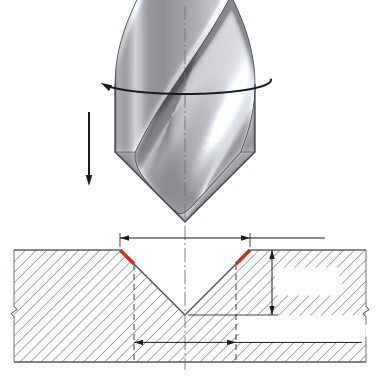
Nawiercenie z fazką: Ø 13 mm, większe niż wiertło 10,2 mm. Po wierceniu na wlocie zostaje fazka 90 stopni.
Ostrze 90 stopni wchodzi w materiał na połowę średnicy, którą wykonuje. Średnica nawiercenia = 2 × głębokość, bo tangens 45 stopni – połowy kąta wierzchołkowego – wynosi 1. Nawiercenie 2,75 mm w głąb ma Ø 5,5 mm, a 6,5 mm w głąb – Ø 13 mm. Na CNC tę głębokość wpisuje się w programie, a na wiertarce ustawia ogranicznikiem.
Nawiercanie, wiercenie i gwintowanie w jednym ustawieniu detalu
Przykład pokazuje gwint M12 w stali. Nawiertak NC 14 zagłębia się na 6,5 mm i zostawia stożek Ø 13 mm. Wiertło 10,2 mm przewierca materiał w osi tego stożka. Gwintownik M12 nacina gwint, a wlot gwintu leży w fazce. Fazka usuwa ostrą krawędź i ułatwia wejście gwintownika. Trzy narzędzia pracują w jednym ustawieniu detalu, więc fazka, otwór i gwint leżą w jednej osi.
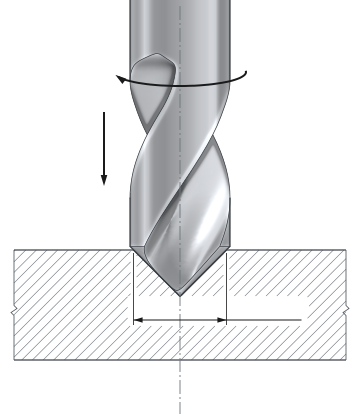
1. Nawiercanie i fazka – NC 14, głębokość 6,5 mm, Ø 13 mm.
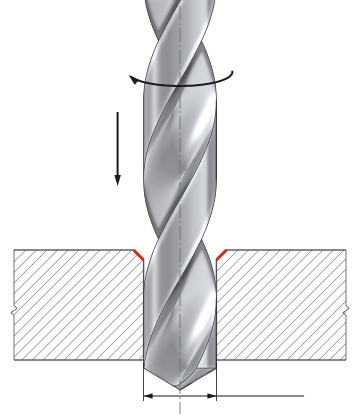
2. Wiercenie – wiertło 10,2 mm przewierca materiał w osi stożka, fazka zostaje na wlocie.
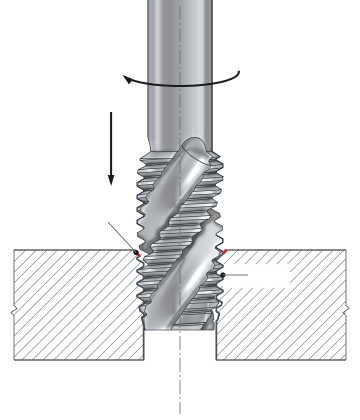
3. Gwintowanie – gwintownik M12 nacina gwint, który zaczyna się pod fazką 90 stopni.
Średnica nawiertaka to największa średnica nawiercenia
| Nawiertak NC [mm] | Największe nawiercenie [mm] | Otwór z fazką 0,5 mm [mm] | Głębokość pełnego stożka [mm] |
|---|---|---|---|
| 6 | Ø 6 | do 5 | 3 |
| 8 | Ø 8 | do 7 | 4 |
| 10 | Ø 10 | do 9 | 5 |
| 12 | Ø 12 | do 11 | 6 |
| 14Ten produkt | Ø 14 | do 13 | 7 |
| 16 | Ø 16 | do 15 | 8 |
Głębokość pełnego stożka to połowa średnicy nawiertaka.
Nawiercenie węższe niż wiertło wyznacza tylko punkt startu. Każdy nawiertak NC wykonuje je przy płytkim zagłębieniu, np. Ø 5,5 mm na głębokości 2,75 mm.
Średnica nawiercenia = średnica otworu + 2 × szerokość fazki. Otwór 12 mm z fazką 0,5 mm wymaga nawiercenia Ø 13 mm, czyli 6,5 mm w głąb. Mieści się to w nawiertaku 14 mm. Większe otwory z fazką obejmuje nawiertak 16 mm.
Wartości startowe dla nawiertaka Ø 14 mm
Tabela podaje wartości startowe dla nawiertaków HSS. Posuw na ostrze podano zachowawczo, dla średnicy 10 mm. Obroty policzono dla pełnej średnicy 14 mm. Litery P, M, K i N to grupy materiałów wg ISO 513: stal, stal nierdzewna, żeliwo i metale nieżelazne.
| Materiał obrabiany | Prędkość skrawania [m/min] | Posuw na ostrze [mm] | Obroty przy Ø 14 mm [obr./min] |
|---|---|---|---|
| P Stal niskowęglowa do 700 MPa | 20 | 0,16 | 450 |
| P Stal konstrukcyjna 500–950 MPa | 12 | 0,08 | 270 |
| M Stal nierdzewna austenityczna | 6 | 0,08 | 140 |
| K Żeliwo szare | 24 | 0,2 | 550 |
| N Mosiądz | 64 | 0,16 | 1460 |
| N Stopy aluminium, krzem do 0,5% | 64 | 0,24 | 1460 |
Obroty = 1000 × prędkość skrawania 20 m/min ÷ (3,14 × średnica 14 mm) ≈ 450 obr./min. Na wiertarce ustawia się najbliższy niższy stopień obrotów. Na CNC tę liczbę wpisuje się wprost do programu.
Nawiertak HSSE nawierca i fazuje stal węglową i konstrukcyjną, stal nierdzewną, żeliwo, mosiądz i aluminium. Wykonuje nawiercenia i fazki o średnicy do 14 mm.
Nawiertak NC 14 mm o kącie 90 stopni nawierca punkt startu wiertła i fazuje wlot otworu w jednym przejściu. Jako nawiertak do otworów obejmuje nawiercenia i fazki do Ø 14 mm, np. Ø 13 mm na otworze 10,2 mm pod gwint M12. Stal HSSE z kobaltem i chwyt walcowy 14 mm pasują do frezarek, centrów CNC i wiertarek.
Kąt, głębokość, nazwa NC, różnice i mocowanie
Kąt 90 stopni łączy nawiercenie z fazką 90 stopni na wlocie otworu. Kąt 120 stopni odpowiada wiertłom o kącie wierzchołkowym 118–120 stopni i służy samemu nawiercaniu. Ten nawiertak ma kąt 90 stopni.
Na 6,5 mm. Przy kącie 90 stopni głębokość to połowa średnicy nawiercenia. Fazka Ø 13 mm na otworze 10,2 mm pod gwint M12 ma ok. 1,4 mm szerokości.
NC to skrót od sterowania numerycznego. Nawiertaki NC są krótkie i sztywne – nawiercają punkt startu na frezarkach i centrach CNC. Ten sam nawiertak pracuje też na wiertarce.
NWRc ma część prowadzącą i stożek 60 stopni – wierci nakiełek pod kieł tokarski. NC ma ostrze stożkowe 90 stopni na całej średnicy 14 mm i chwyt tej samej średnicy. Służy do nawiercania i fazowania otworów na frezarce, centrum CNC i wiertarce.
Chwyt walcowy 14 mm mocuje się w tulejce zaciskowej albo w uchwycie wiertarskim. Krótki wysięg z oprawki daje sztywne nawiercanie i dokładne położenie punktu.
Dodaj pierwszą opinię o produkcie Nawiertak NC fi 14 mm 90 stopni HSSE
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


