





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
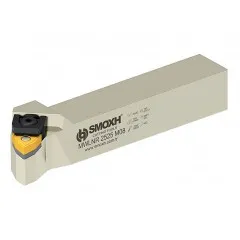
Nóż tokarski do gwintów zewnętrznych SER 25X25 M22 Smoxh
Oprawka prawa SER 2525 M22 na płytki wymienne 22 ER
| Dane techniczne | |
|---|---|
| Oznaczenie producenta | SER 2525 M22 |
| Rodzaj obróbki | Gwintowanie zewnętrzne |
| Wykonanie | Prawe (R) |
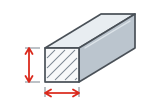
| Przekrój trzonka | 25x25 mm |
| Długość całkowita | 150 mm |
| Odległość ostrza od tyłu trzonka | 25 mm |
| Rodzina płytek | 22 ER |
| Rodzaje gwintów po dobraniu płytki | Metryczne M – 60° Whitworth BSW – 55° Zunifikowane UN – 60° |
| Zakres skoków metrycznych | 3,5–5,5 mm Zależnie od dobranej płytki 22 ER |

Zdjęcie rodziny SER przedstawia korpus 2525 M16.
Dane w tabeli dotyczą oferowanego wariantu 2525 M22.
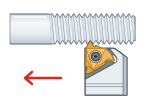
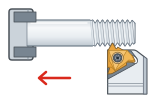
SER 2525 M22 – toczenie gwintów zewnętrznych w praktyce
Detal obraca się, a ostrze przemieszcza się wzdłuż jego osi
Nóż tokarski do gwintów zewnętrznych SER 25X25 M22 Smoxh to prawa oprawka do toczenia gwintów na wałkach, czopach i tulejach. Trzonek 25x25 mm mocuje się w odpowiednim imaku tokarskim. Dobierając odpowiednią płytkę 22 ER, wykonasz gwinty metryczne M i calowe UN o zarysie 60 stopni oraz calowe Whitworth BSW o zarysie 55 stopni.
Zakres skoków metrycznych wynosi 3,5–5,5 mm, zależnie od dobranej płytki. Dla gwintów calowych BSW i UN dobierz płytkę do zarysu oraz liczby zwojów na cal (TPI). Przykład: gwint UNC 1 1/2 ma 6 zwojów na cal i mieści się w zakresie płytki 22 ER N60 (7–5 zwojów na cal). To nóż składany: po zużyciu ostrza wymieniasz tylko płytkę, a korpus zostaje.
Średnicę gwintu wyznacza obrabiany wałek, a nie oprawka. Tą samą płytką 22 ER 4 ISO wykonasz więc np. M36 x4 i M64x4. Dlatego nóż do gwintów zastępuje zestaw narzynek przy gwintach drobnozwojnych i dużych średnicach.
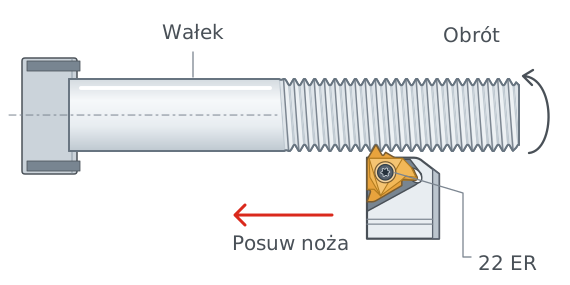
Schemat poglądowy. Typowe ustawienie prawego noża przed osią tokarki.
Jak pracuje nóż do gwintu zewnętrznego?
W kolejnych przejściach płytka pogłębia ten sam zarys. Posuw pozostaje zsynchronizowany z obrotem wrzeciona. Przy gwincie jednozwojnym przesunięcie noża na jeden obrót odpowiada skokowi gwintu.
W typowym ustawieniu nóż prawy pracuje w stronę uchwytu tokarskiego. Sam symbol R określa wykonanie oprawki. Kierunek powstającego gwintu zależy także od ustawienia narzędzia, obrotów wrzeciona i kierunku posuwu.
Płytki 22 ER – dobór zarysu i skoku gwintu
Jedna oprawka, różne zadania po dobraniu odpowiedniej płytki
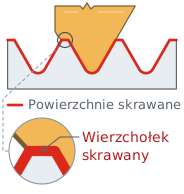
Pełny profil 22 ER ISO
Płytka pełnoprofilowa, np. 22 ER 4 ISO, jest przeznaczona do konkretnego skoku. Obrabia boki, dno i wierzchołek gwintu. Dla innego skoku potrzebujesz właściwego wariantu płytki.
Przykład: zarys metryczny, skok 4 mm.
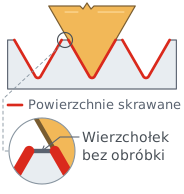
Profil częściowy 22 ER N60
Płytka o częściowym profilu, np. 22 ER N60, obsługuje skoki 3,5–5 mm (7–5 zwojów na cal). Nie wykańcza wierzchołków gwintu. Średnicę zewnętrzną detalu należy wcześniej przygotować odpowiednim narzędziem.
Dobór: zarys, zakres skoków i gatunek płytki.
Płytkę pełnoprofilową wybierz przy serii jednego gwintu. Wierzchołek powstaje razem z bokami, bez osobnej operacji, a zarys jest powtarzalny. Płytka N60 o zarysie 60 stopni lub N55 o zarysie 55 stopni obsłuży kilka skoków, więc przyda się przy krótkich seriach i pojedynczych detalach. Wierzchołek zależy wtedy od wcześniej wytoczonej średnicy, dlatego kontrola zarysu jest słabsza.

Końcowe „22” oznacza rozmiar płytki, a nie średnicę wykonywanego gwintu. Zarys i skok gwintu zależą od dobranej płytki 22 ER. Płytek 16 ER i 22 IR nie stosuje się jako bezpośrednich zamienników.
Gwintowanie nożem na tokarce – ustawienie i posuw
Krótki wysięg, prawidłowa wysokość ostrza i synchronizacja ruchu
Ustaw wierzchołek ostrza na wysokości osi wrzeciona. Sprawdź ustawienie zarysu płytki względem osi detalu. Ogranicz wysięg trzonka, aby zmniejszyć podatność na drgania. Przed montażem usuń wióry z gniazda i powierzchni podparcia.
Prędkość skrawania oraz liczbę przejść dobierz do płytki, materiału i sztywności zamocowania. Sam korpus SER nie wyznacza parametrów dla stali, stali nierdzewnej czy aluminium.
Nóż tokarski do gwintów zewnętrznych SER 25X25 M22 Smoxh wymaga imaka na trzonek 25x25 mm, w którym poprawnie ustawisz wysokość ostrza. Przy wyborze sprawdź również przestrzeń wokół obrabianej części. Długość całkowita 150 mm opisuje korpus, a nie dopuszczalny wysięg roboczy. Ostateczny wymiar gwintu kontroluj zgodnie z wymaganiami rysunku detalu.
Posuw dla skoku 4 mm
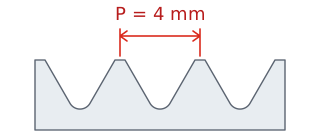
Skok P mierzymy wzdłuż osi między odpowiadającymi sobie punktami sąsiednich zwojów.
Przy gwincie jednozwojnym narzędzie przesuwa się wzdłuż osi o 4 mm na każdy obrót wrzeciona.
Posuw na obrót:
fn = P = 4 mm/obr.
Przykład: obroty wrzeciona n = 150 obr./min
vf = n × P = 150 × 4
600 mm/min
Prędkość posuwu
150 obr./min to przykład obliczeniowy, nie zalecane parametry obróbki. Cykl gwintowania wymaga synchronizacji posuwu z wrzecionem.
Toczenie gwintu nożem tokarskim – dojazd, przejście i wycofanie
Każde przejście to te same cztery ruchy, za każdym razem nieco głębiej
Gwint powstaje w kilku przejściach. W każdym z nich nóż wykonuje ten sam cykl czterech ruchów, a płytka 22 ER wchodzi za każdym razem nieco głębiej, aż zarys osiągnie pełną głębokość. Schemat pokazuje jedno przejście w typowym ustawieniu prawego noża SER.
Cykl jednego przejścia
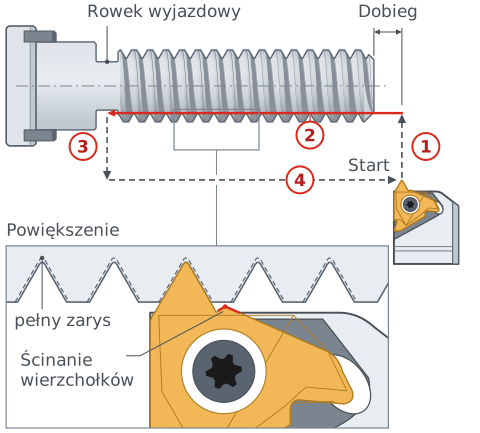
Schemat poglądowy, widok z góry. Linia czerwona – ruch roboczy, płytka skrawa. Linie przerywane – ruchy szybkie bez skrawania.
1
Dojazd
Nóż rusza z punktu startu przed czołem wałka i dosuwa się prostopadle do osi na głębokość tego przejścia. To ruch szybki, bez skrawania.
2
Przejście robocze
Płytka skrawa, przesuwając się wzdłuż osi w stronę uchwytu. Na każdy obrót wrzeciona nóż przesuwa się o skok gwintu P, np. 4 mm.
3
Wycofanie
Na końcu gwintu nóż szybko odsuwa się od wałka. Przy stopniu detalu robi to w rowku wyjazdowym, zanim dojdzie do ściany stopnia.
4
Powrót
Odsunięty nóż wraca szybko do punktu startu. Kolejne przejście zaczyna od nieco głębszego dosuwu.
Punkt startu ustaw przed czołem wałka. Płytka wchodzi wtedy w materiał już z posuwem równym skokowi. Głębokość gwintu metrycznego wynosi ok. 0,61 × P, czyli ok. 2,45 mm przy skoku 4 mm. Przy stopniu detalu wykonaj rowek wyjazdowy o szerokości co najmniej 1,05 × P, czyli ok. 4,2 mm, i głębokości nie mniejszej niż gwint.
Dosuw noża i liczba przejść przy toczeniu gwintu
Kierunek dosuwu decyduje o tym, która krawędź płytki skrawa
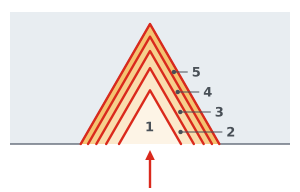
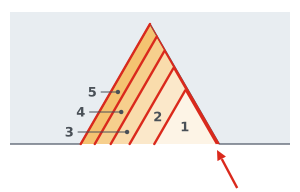
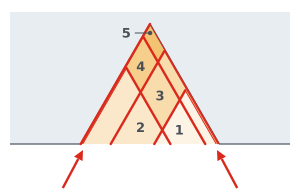
Dosuw to ruch, którym płytka wchodzi głębiej przy kolejnym przejściu. Od jego kierunku zależy, która krawędź płytki skrawa i jak odpływa wiór. Na rysunkach czerwone linie pokazują kolejne położenia wierzchołka płytki, a strzałka – kierunek dosuwu. Cyfry 1–5 i coraz ciemniejsze pasy oznaczają kolejne przejścia, czyli warstwy materiału zdjęte w każdym z nich. Pogrubiona linia pokazuje krawędź płytki, która skrawa.
Dosuw promieniowy
Płytka wchodzi prosto w stronę osi i skrawa obiema krawędziami. To najprostsza metoda. Sprawdza się przy drobnych skokach, materiałach o krótkim wiórze i materiałach utwardzonych.
Dosuw po zmodyfikowanej flance
Nóż przesuwa się ukośnie wzdłuż flanki, czyli boku zarysu, pod kątem o kilka stopni mniejszym niż 30°. Skrawa głównie jedna krawędź, a druga nie trze o bok gwintu. Producenci wskazują tę metodę jako pierwszy wybór przy większości gwintów.
Dosuw naprzemienny
Nóż na zmianę przesuwa się wzdłuż jednego i drugiego boku zarysu, więc obie krawędzie zużywają się równomiernie. Metoda pomaga przy dużych skokach i materiałach o długim wiórze. Wymaga programu, który nie na każdej tokarce jest dostępny.
Liczbę przejść dobierz do skoku i materiału. Dla skoku 4 mm katalogi producentów płytek podają 10–20 lub 11–18 przejść, a im twardszy materiał, tym więcej przejść. Pierwsze przejście jest najgłębsze, a każde następne płytsze, dzięki czemu przekrój wióra pozostaje podobny. Ostatnie przejście nie powinno być płytsze niż ok. 0,05 mm, bo krawędź zacznie trzeć zamiast skrawać.
SER 25X25 M22 – pytania o dobór i zastosowanie
Najważniejsze informacje przed wyborem oprawki
Oprawka przyjmuje prawe płytki do gwintowania zewnętrznego z rodziny 22 ER. Są to płytki pełnoprofilowe, np. 22 ER 4 ISO lub 22 ER 6 W, oraz płytki o częściowym profilu, np. 22 ER N60 i 22 ER N55. Wybierz zarys, skok i gatunek odpowiedni do zadania.
Do 5,5 mm w gwincie metrycznym, np. M56 x5,5 z płytką 22 ER 5.5 ISO. Płytki 22 ER N60 i 22 ER N55 obejmują skoki 3,5–5 mm, czyli 7–5 zwojów na cal.
Do gwintów o 7–5 zwojach na cal, np. zunifikowanych UNC od 1 1/8 do 1 1/2 cala. UNC 1 1/8 ma 7 zwojów na cal, a UNC 1 1/2 — 6. Zarys 60 stopni wykonasz płytką 22 ER N60, a Whitwortha 55 stopni — płytką 22 ER N55.
Z płytkami 22 ER o pełnym profilu wykonasz gwinty zwykłe od M30 x3,5 do M60 x5,5. Przykładowo M36 x4 wymaga płytki 22 ER 4 ISO, a M48 x5 — płytki 22 ER 5 ISO.
Osoba odpowiedzialna w UE Artykuły Techniczne ul. Kwiatowa 6, 26-300 Opoczno, Polska biuro@artykulytechniczne.pl
POWIĄZANE PRODUKTY

Płytka Podporowa AATN-2-0004 Akko
kod produktu: 0000005680 W magazynie < 10 szt.
35,00 zł
43,05 zł brutto

Śruba AAV-07-M4.5X13 Akko
kod produktu: 0000011735
15,00 zł
18,45 zł brutto
Obecnie brak na stanie
Śruba Torx 4015 M4X11 Akko
kod produktu: 0000012162
12,00 zł
14,76 zł brutto
Obecnie brak na stanie

Opinie klientów (2)
dziękuję za szybką wysyłkę
Masz ten produkt? Pomóż innym w wyborze
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.
przez wiele lat używałem noży do gwintów z wlutowaną płytką. Teraz używam tylko noży składanych, płytki do tego noża są cały czas dostępne a jakość jest świetna. Wykonują znacznie więcej gwintów niż noże z płytką wlutowaną