









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Opis
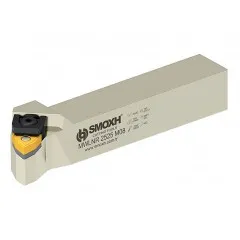
Nóż tokarski do gwintów wewnętrznych SIR S20 22 Varel
Wytaczak prawy SNR-0020Q22 na płytki wymienne 22 IR
| Dane techniczne | |
|---|---|
| Oznaczenie producenta | SNR-0020Q22 |
| Rodzaj obróbki | Gwintowanie wewnętrzne |
| Wykonanie | Prawe (R) |
| Średnica chwytu | Ø20 mm |
| Długość całkowita | 180 mm |
| Odległość ostrza od osi chwytu | 15,6 mm |
| Najmniejsza średnica otworu | Ø23 mm |
| Rodzina płytek | 22 IR |
| Rodzaje gwintów po dobraniu płytki | Metryczne M – 60° Whitworth BSW – 55° Zunifikowane UN – 60° Trapezowe Tr – 30° |
| Zakres skoków metrycznych | 3,5–6,0 mm Zależnie od dobranej płytki 22 IR |
| Zakres skoków trapezowych | 4–5 mm |

Zdjęcie poglądowe przedstawia jeden z wytaczaków tej rodziny.
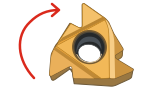
Płytka widoczna na zdjęciu nie wchodzi w skład noża.
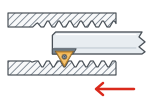
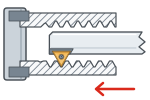
SNR-0020Q22 – toczenie gwintów wewnętrznych w praktyce
Detal z otworem obraca się, a wytaczak przesuwa się wzdłuż osi otworu
Nóż tokarski do gwintów wewnętrznych SIR S20 22 Varel to prawy wytaczak do gwintów w otworach tulei, nakrętek i korpusów. Chwyt Ø20 mm mocuje się w tulei lub imaku do wytaczaków. Dobierając odpowiednią płytkę 22 IR, wykonasz gwinty metryczne M i calowe UN o zarysie 60 stopni oraz calowe Whitworth BSW o zarysie 55 stopni.
Zakres skoków metrycznych wynosi 3,5–6,0 mm, zależnie od dobranej płytki. Przykład: gwint M30 x3,5 ma skok 3,5 mm, więc wymaga płytki 22 IR 3.5 ISO. Dla gwintów calowych BSW i UN dobierz płytkę do zarysu oraz liczby zwojów na cal (TPI). To nóż składany: po zużyciu ostrza wymieniasz tylko płytkę, a korpus zostaje.
Najmniejszy otwór, w który wejdzie wytaczak, ma Ø23 mm. Pozwala to wykonać gwint metryczny od M30 x3,5. Większe gwinty wykonasz tym samym wytaczakiem, bo średnicę gwintu wyznacza otwór w detalu.
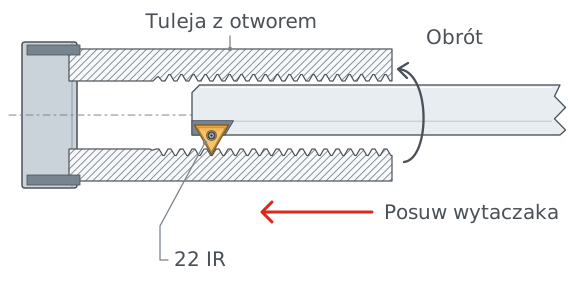
Schemat poglądowy. Wytaczak prawy w otworze tulei, posuw w stronę uchwytu.
Jak pracuje nóż do gwintu wewnętrznego?
W kolejnych przejściach płytka pogłębia ten sam zarys. Posuw pozostaje zsynchronizowany z obrotem wrzeciona. Przy gwincie jednozwojnym przesunięcie wytaczaka na jeden obrót odpowiada skokowi gwintu.
W typowym ustawieniu wytaczak prawy pracuje od wylotu otworu w stronę uchwytu tokarskiego. Sam symbol R określa wykonanie oprawki. Kierunek powstającego gwintu zależy także od ustawienia narzędzia, obrotów wrzeciona i kierunku posuwu.
Płytki 22 IR – dobór zarysu i skoku gwintu
Jedna oprawka, różne zadania po dobraniu odpowiedniej płytki
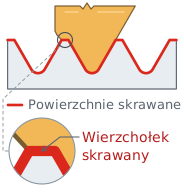
Pełny profil 22 IR ISO
Płytka pełnoprofilowa, np. 22 IR 4 ISO, jest przeznaczona do konkretnego skoku. Obrabia boki, dno i wierzchołek gwintu. Dla innego skoku potrzebujesz właściwego wariantu płytki.
Przykład: zarys metryczny, skok 4 mm.
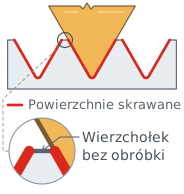
Profil częściowy 22 IR N60
Płytka o częściowym profilu, np. 22 IR N60, obsługuje skoki 3,5–5 mm (7–5 zwojów na cal). Nie wykańcza wierzchołków gwintu. Średnicę otworu należy wcześniej przygotować odpowiednim narzędziem.
Dobór: zarys, zakres skoków i gatunek płytki.
Płytkę pełnoprofilową wybierz przy serii jednego gwintu. Wierzchołek powstaje razem z bokami, bez osobnej operacji, a zarys jest powtarzalny. Płytka N60 o zarysie 60 stopni lub N55 o zarysie 55 stopni obsłuży kilka skoków, więc przyda się przy krótkich seriach i pojedynczych detalach. Wierzchołek zależy wtedy od wcześniej wytoczonej średnicy, dlatego kontrola zarysu jest słabsza. Z płytką 22 IR TR wykonasz gwint trapezowy Tr o skoku 4–5 mm.

Końcowe „22” oznacza rozmiar płytki, a nie średnicę wykonywanego gwintu. Zarys i skok gwintu zależą od dobranej płytki 22 IR. Płytek 16 IR i 22 ER nie stosuje się jako bezpośrednich zamienników.
Gwintowanie wytaczakiem na tokarce – ustawienie i posuw
Krótki wysięg, prawidłowa wysokość ostrza i synchronizacja ruchu
Ustaw wierzchołek ostrza na wysokości osi wrzeciona. Sprawdź ustawienie zarysu płytki względem osi otworu. Stalowy wytaczak pracuje stabilnie przy wysięgu do ok. 4 średnic chwytu, czyli ok. 80 mm. Przed montażem usuń wióry z gniazda i powierzchni podparcia.
Prędkość skrawania oraz liczbę przejść dobierz do płytki, materiału i sztywności zamocowania. Sam korpus SIR nie wyznacza parametrów dla stali, stali nierdzewnej czy aluminium.
Nóż tokarski do gwintów wewnętrznych SIR S20 22 Varel wymaga tulei lub imaka na chwyt Ø20 mm. Wejdzie w otwór od Ø23 mm, więc przed gwintowaniem sprawdź średnicę otworu. Długość całkowita 180 mm opisuje korpus, a nie dopuszczalny wysięg roboczy. Ostateczny wymiar gwintu kontroluj zgodnie z wymaganiami rysunku detalu.
Posuw dla skoku 4 mm
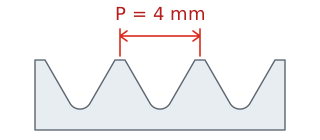
Skok P mierzymy wzdłuż osi między odpowiadającymi sobie punktami sąsiednich zwojów.
Przy gwincie jednozwojnym narzędzie przesuwa się wzdłuż osi o 4 mm na każdy obrót wrzeciona.
Posuw na obrót:
fn = P = 4 mm/obr.
Przykład: obroty wrzeciona n = 150 obr./min
vf = n × P = 150 × 4
600 mm/min
Prędkość posuwu
150 obr./min to przykład obliczeniowy, nie zalecane parametry obróbki. Cykl gwintowania wymaga synchronizacji posuwu z wrzecionem.
Toczenie gwintu wewnętrznego wytaczakiem – dojazd, przejście i wycofanie
Każde przejście to te same cztery ruchy, za każdym razem nieco głębiej
Gwint wewnętrzny powstaje w kilku przejściach. W każdym z nich wytaczak wykonuje ten sam cykl czterech ruchów, a płytka 22 IR wchodzi za każdym razem nieco głębiej w ściankę otworu, aż zarys osiągnie pełną głębokość. Schemat pokazuje jedno przejście prawego wytaczaka SIR.
Cykl jednego przejścia
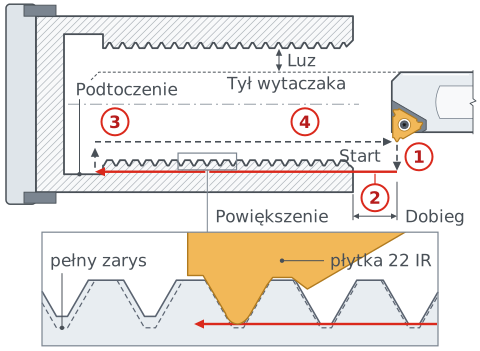
Schemat poglądowy, przekrój tulei. Linia czerwona – ruch roboczy, płytka skrawa. Linie przerywane – ruchy szybkie bez skrawania.
1
Dojazd
Wytaczak rusza z punktu startu przed czołem tulei i dosuwa się od osi w stronę ścianki na głębokość tego przejścia. To ruch szybki, bez skrawania.
2
Przejście robocze
Płytka skrawa, przesuwając się w głąb otworu, w stronę uchwytu. Na każdy obrót wrzeciona wytaczak przesuwa się o skok gwintu P, np. 4 mm.
3
Wycofanie
Na końcu gwintu, w podtoczeniu przy dnie, wytaczak odsuwa się od ścianki w stronę osi. Odsunięcie jest krótkie, bo tył wytaczaka nie może dotknąć przeciwległej ścianki.
4
Powrót
Odsunięty wytaczak wychodzi szybko z otworu do punktu startu. Kolejne przejście zaczyna od nieco głębszego dosuwu.
Punkt startu ustaw przed czołem tulei, aby płytka weszła w materiał już z posuwem równym skokowi. Łączna głębokość dosuwu płytki przy gwincie wewnętrznym wynosi ok. 0,58 × P, czyli ok. 2,31 mm przy skoku 4 mm. W otworze nieprzelotowym wykonaj przy dnie podtoczenie wyjazdowe o szerokości co najmniej 1,05 × P, czyli ok. 4,2 mm, i głębokości nie mniejszej niż głębokość dosuwu. Wiór zostaje w otworze, dlatego przy małych średnicach doprowadź chłodziwo punktowo w strefę skrawania.
Dosuw wytaczaka i liczba przejść przy toczeniu gwintu
Kierunek dosuwu decyduje o tym, która krawędź płytki skrawa
Dosuw to ruch, którym płytka wchodzi głębiej w ściankę otworu przy kolejnym przejściu. Od jego kierunku zależy, która krawędź płytki skrawa i jak odpływa wiór. Na rysunkach ścianka otworu jest na dole, a wytaczak dochodzi od osi. Czerwone linie pokazują kolejne położenia wierzchołka płytki, a strzałka – kierunek dosuwu. Cyfry 1–5 i coraz ciemniejsze pasy oznaczają kolejne przejścia. Pogrubiona linia pokazuje krawędź płytki, która skrawa.
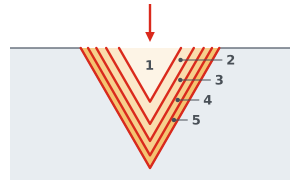
Dosuw promieniowy
Płytka wchodzi prosto w ściankę, prostopadle do osi, i skrawa obiema krawędziami. To najprostsza metoda. Sprawdza się przy drobnych skokach, materiałach o krótkim wiórze i materiałach utwardzonych.
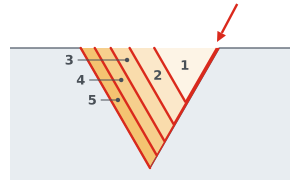
Dosuw po zmodyfikowanej flance
Wytaczak przesuwa się ukośnie wzdłuż flanki, czyli boku zarysu, pod kątem o kilka stopni mniejszym niż 30°. Skrawa głównie jedna krawędź, a druga nie trze o bok gwintu. Producenci wskazują tę metodę jako pierwszy wybór przy większości gwintów.
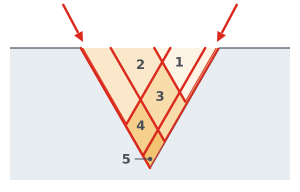
Dosuw naprzemienny
Wytaczak na zmianę przesuwa się wzdłuż jednego i drugiego boku zarysu, więc obie krawędzie zużywają się równomiernie. Metoda pomaga przy dużych skokach i materiałach o długim wiórze. Wymaga programu, który nie na każdej tokarce jest dostępny.
Liczbę przejść dobierz do skoku, materiału i rodzaju gwintu – katalogi producentów płytek wymieniają gwint wewnętrzny jako osobny czynnik doboru. Dla skoku 4 mm podają 10–20 lub 11–18 przejść, a im twardszy materiał, tym więcej przejść. Pierwsze przejście jest najgłębsze, a każde następne płytsze. Ostatnie przejście nie powinno być płytsze niż ok. 0,05 mm, bo krawędź zacznie trzeć zamiast skrawać.
SIR S20 22 – pytania o dobór i zastosowanie
Najważniejsze informacje przed wyborem wytaczaka
Wytaczak przyjmuje prawe płytki do gwintowania wewnętrznego z rodziny 22 IR. Są to płytki pełnoprofilowe, np. 22 IR 4 ISO lub 22 IR 6 W, oraz płytki o częściowym profilu, np. 22 IR N60 i 22 IR N55. Wybierz zarys, skok i gatunek odpowiedni do zadania.
Nie. Końcowe 22 wskazuje rozmiar płytki. Chwyt ma średnicę 20 mm, a długość wytaczaka wynosi 180 mm. Średnicę gwintu wyznacza otwór w detalu.
Wytaczak wchodzi w otwór od Ø23 mm. Mieści się w nim otwór pod M30 x3,5 (średnica wewnętrzna gwintu 26,21 mm). Większe gwinty wykonasz tym samym wytaczakiem po dobraniu płytki 22 IR.
Tak, po założeniu płytki 22 IR TR. Wytaczak wykona gwint Tr o skoku 4–5 mm. W otworze od Ø23 mm najmniejszy jest Tr 28x5 (otwór pod gwint 23 mm). W ofercie są płytki 22 IR TR o skoku 4 i 5 mm.
Do 6 mm z płytką pełnoprofilową 22 IR 6 ISO, np. M64 x6. Płytki 22 IR N60 i 22 IR N55 obejmują skoki 3,5–5 mm, czyli 7–5 zwojów na cal.
POWIĄZANE PRODUKTY

Płytka podporowa STM 22 R Horn
kod produktu: 0000012855 w magazynie > 10 szt.
8,50 zł
10,46 zł brutto

Opinie klientów
Dostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.