







Opis
NRTc — wykańczak trzpieniowy, chwyt stożkowy Morse'a HSS DIN 208
| Dane Techniczne | |
|---|---|
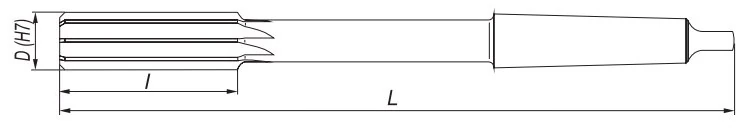
| Średnica robocza D | fi 10 H7 (10,000–10,015 mm) |
| Stożek Morse'a | MK1 |
| Długość części roboczej l | 38 mm |
| Długość całkowita L | 168 mm |
| Liczba zębów Z | 6 |
| Typ | NRTc — wykańczak trzpieniowy, chwyt stożkowy Morse'a |
| Norma wymiarowa | DIN 208 |
| Materiał | HSS (stal szybkotnąca) |
| Klasa | Odchyłki [mm] | Wymiar [mm] | |
|---|---|---|---|
| H6 | +0,009 / 0 | 10,000 – 10,009 | |
| H7 | +0,015 / 0 | 10,000 – 10,015 | WYBRANY |
| H8 | +0,022 / 0 | 10,000 – 10,022 | |
| H9 | +0,036 / 0 | 10,000 – 10,036 |
Otwór po rozwierceniu mieści się w polu 10,000–10,015 mm (ISO 286-2) — dokładność typowa m.in. dla otworów pod kołki ustalające i pasowania suwliwe.
Wartości orientacyjne Ø10 mm Z = 6
| Grupa materiału (ISO 513) | Vc [m/min] | fz [mm/ostrze] | n [obr/min] Ø10 | f [mm/min] Z=6 |
|---|---|---|---|---|
| PStal konstrukcyjna i węglowa | 8–10 | 0,08–0,12 | 255 | 122 |
| MStal nierdzewna | 2–3 | 0,08–0,12 | 64 | 31 |
| KŻeliwo | 3–5 | 0,10–0,14 | 95 | 57 |
| NAluminium i stopy lekkie | 12–16 | 0,12–0,16 | 382 | 275 |
Vc — prędkość skrawania, fz — posuw na ostrze (wartości katalogowe dla HSS, dobrane do średnicy Ø10 mm). Obroty wyliczono dla dolnego zakresu: n = (Vc × 1000) ÷ (π × D), posuw minutowy f = fz × Z × n dla Z = 6. Zaczynaj od dolnych wartości i koryguj wg materiału oraz sztywności mocowania.
Może się przydać: Kalkulator parametrów skrawania
Obróbka wykańczająca otworów w tolerancji H7
Rozwiertak maszynowy fi 10 H7 do metalu na stożku Morse’a MK1 — trzpieniowy wykańczak NRTc wg DIN 208 ze stali szybkotnącej HSS. Chwyt stożkowy zapewnia pewne, współosiowe mocowanie bezpośrednio w gnieździe wrzeciona lub w tulei redukcyjnej — zarówno na obrabiarkach konwencjonalnych, jak i w centrach obróbczych CNC. Czoło narzędzia ma fazę wprowadzającą ~45° dla centrycznego wejścia, a faski prowadzące na ostrzach utrzymują narzędzie w osi otworu.
Rozwiertak fi 10 H7 do metalu na stożku Morse’a usuwa naddatek pozostawiony po wierceniu i nadaje otworowi ostateczny wymiar w polu tolerancji H7 (10,000–10,015 mm). Narzędzie wyprowadza oś otworu, poprawia okrągłość i walcowość oraz zmniejsza chropowatość powierzchni do ok. Ra 0,4–1,6 µm. 6 ostrzy o nierównomiernej podziałce ogranicza drgania i ślady obróbkowe. Ten zakres średnic to codzienność pasowań suwliwych: sworznie, wałki, tuleje ślizgowe i otwory pod kołki walcowe w korpusach. Sprawdza się jako rozwiertak do stali, żeliwa i metali nieżelaznych — stal HSS zachowuje twardość i odporność na ścieranie także w podwyższonej temperaturze skrawania.
Obrabiane materiały
Wywierć otwór Ø9,8 mm — naddatek ok. 0,2 mm na średnicy. Zbyt mały naddatek powoduje zgniatanie materiału zamiast skrawania, zbyt duży przeciąża ostrza i pogarsza dokładność otworu.
Zastosuj tuleję redukcyjną Morse'a — pozwala osadzić rozwiertak w gnieździe o większym numerze stożka bez utraty współosiowości mocowania.
Otwór mieści się w polu 10,000–10,015 mm, a chropowatość powierzchni wynosi ok. Ra 0,4–1,6 µm — to dokładność wystarczająca do pasowań suwliwych i otworów pod kołki ustalające.

kod produktu: 1295 w magazynie > 10 szt.
67,65 zł brutto
kod produktu: 3834 w magazynie > 10 szt.
4,92 zł brutto

kod produktu: 0000008587 w magazynie < 10 szt.
17,22 zł brutto
Dodaj pierwszą opinię o produkcie Rozwiertak maszynowy fi 10 H7 NRTc DIN 208 HSS
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


