









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
Średnica D Ø32 mm
Tolerancja H732,000–32,025 mm
Stożek Morse'a MK4
Materiał HSS
Rozwiertak maszynowy fi 32 H7 na stożku (DIN 208 A) — dane techniczne
NRTc — wykańczak trzpieniowy, chwyt stożkowy Morse'a HSS DIN 208 A
| Dane Techniczne | |
|---|---|
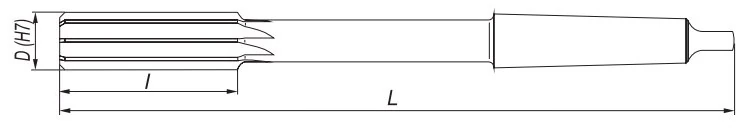
| Średnica robocza D | fi 32 H7 (32,000–32,025 mm) |
| Stożek Morse'a | MK4 |
| Długość części roboczej l | 77 mm |
| Długość całkowita L | 317 mm |
| Liczba zębów Z | 12 |
| Typ | NRTc — wykańczak trzpieniowy, chwyt stożkowy Morse'a |
| Norma wymiarowa | DIN 208 A |
| Materiał | HSS (stal szybkotnąca) |
Co oznacza tolerancja H7 dla średnicy 32 mm
| Klasa | Odchyłki [mm] | Wymiar [mm] | |
|---|---|---|---|
| H6 | +0,016 / 0 | 32,000 – 32,016 | |
| H7 | +0,025 / 0 | 32,000 – 32,025 | WYBRANY |
| H8 | +0,039 / 0 | 32,000 – 32,039 | |
| H9 | +0,062 / 0 | 32,000 – 32,062 |
Otwór po rozwierceniu mieści się w polu 32,000–32,025 mm (ISO 286-2) — dokładność typowa m.in. dla otworów pod kołki ustalające i pasowania suwliwe.
Parametry skrawania rozwiertaka maszynowego fi 32 H7
Wartości orientacyjne Ø32 mm Z = 12
| Grupa materiału (ISO 513) | Vc [m/min] | fz [mm/ostrze] | n [obr/min] Ø32 | f [mm/min] Z=12 |
|---|---|---|---|---|
| PStal konstrukcyjna i węglowa | 8–10 | 0,20–0,28 | 80 | 192 |
| MStal nierdzewna | 2–3 | 0,20–0,28 | 20 | 48 |
| KŻeliwo | 3–5 | 0,20–0,28 | 30 | 72 |
| NAluminium i stopy lekkie | 12–16 | 0,24–0,32 | 119 | 343 |
Vc — prędkość skrawania, fz — posuw na ostrze (wartości katalogowe dla HSS, dobrane do średnicy Ø32 mm). Obroty wyliczono dla dolnego zakresu: n = (Vc × 1000) ÷ (π × D), posuw minutowy f = fz × Z × n dla Z = 12. Zaczynaj od dolnych wartości i koryguj wg materiału oraz sztywności mocowania.
Może się przydać: Kalkulator parametrów skrawania
Zastosowanie rozwiertaka maszynowego fi 32 H7 do metalu
Obróbka wykańczająca otworów w tolerancji H7
Rozwiertak maszynowy fi 32 H7 na stożku (DIN 208 A) Morse’a MK4 — trzpieniowy wykańczak NRTc wg DIN 208 A ze stali szybkotnącej HSS. Chwyt stożkowy zapewnia pewne, współosiowe mocowanie bezpośrednio w gnieździe wrzeciona lub w tulei redukcyjnej — zarówno na obrabiarkach konwencjonalnych, jak i w centrach obróbczych CNC. Wariant w wykonaniu A wg DIN 208 A. Czoło narzędzia ma fazę wprowadzającą ~45° dla centrycznego wejścia, a faski prowadzące na ostrzach utrzymują narzędzie w osi otworu.
Rozwiertak fi 32 H7 do metalu na stożku Morse’a usuwa naddatek pozostawiony po wierceniu i nadaje otworowi ostateczny wymiar w polu tolerancji H7 (32,000–32,025 mm). Efektem jest wyprowadzona oś, lepsza okrągłość i walcowość otworu oraz chropowatość na poziomie ok. Ra 0,4–1,6 µm. 12 ostrzy o nierównomiernej podziałce ogranicza drgania i ślady obróbkowe. Większe średnice pracują przy gniazdach łożysk i tulei oraz otworach w korpusach maszyn, gdzie liczy się stabilny wymiar na całej długości. Sprawdza się jako rozwiertak do stali, żeliwa i metali nieżelaznych — stal HSS zachowuje twardość i odporność na ścieranie także w podwyższonej temperaturze skrawania.
Obrabiane materiały
✓Stal konstrukcyjna i węglowa
✓Żeliwo szare
✓Aluminium i stopy metali nieżelaznych
▲Stale nierdzewne — obniżona prędkość skrawania, obfite chłodzenie
✗Stale hartowane powyżej 45 HRC
Zasady prawidłowego rozwiercania
- Otwór wstępny Ø31,6 mm — naddatek 0,4 mm na średnicy.
- Otwór wstępny wywierć prostopadle i z minimalnym biciem — rozwiertak wykańczający prowadzi się po istniejącym otworze i nie skoryguje jego skrzywienia.
- Pracuj z chłodziwem (emulsja lub olej obróbkowy); żeliwo można obrabiać na sucho.
- Narzędzie wycofuj bez zmiany kierunku obrotów — bieg wsteczny uszkadza krawędzie skrawające.
Najczęściej zadawane pytania — rozwiertak fi 32 H7
Wywierć otwór Ø31,6 mm — naddatek ok. 0,4 mm na średnicy. Zbyt mały naddatek powoduje zgniatanie materiału zamiast skrawania, zbyt duży przeciąża ostrza i pogarsza dokładność otworu.
Zastosuj tuleję redukcyjną Morse'a — pozwala osadzić rozwiertak w gnieździe o większym numerze stożka bez utraty współosiowości mocowania.
Otwór mieści się w polu 32,000–32,025 mm, a chropowatość powierzchni wynosi ok. Ra 0,4–1,6 µm — to dokładność wystarczająca do pasowań suwliwych i otworów pod kołki ustalające.
POWIĄZANE PRODUKTY


Wiertło do metalu 31,75 NWKc HSS DIN 345 Baildon
kod produktu: 0406 w magazynie < 10 szt.
155,00 zł
190,65 zł brutto
Wiertło 16 kobaltowe do metalu HSSE DIN 338
kod produktu: 13294 w magazynie > 10 szt.
55,00 zł
67,65 zł brutto
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Rozwiertak maszynowy fi 32 H7 NRTc DIN 208 HSS A
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.