




- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

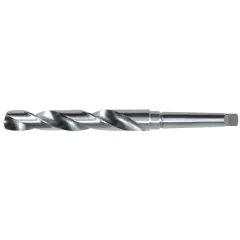
Wiertło do metalu 15,75 NWKc HSS DIN 345
2202
Średnica (mm): 15,75301 rozmiarów tego wiertła
33,13,23,33,43,53,63,73,83,944,14,24,34,44,54,64,74,84,955,15,25,35,45,55,65,75,85,966,16,26,36,46,56,66,76,86,977,17,157,27,257,37,47,57,67,77,757,87,988,18,28,258,38,48,58,68,78,88,999,19,29,259,39,49,59,69,79,759,89,91010,110,210,310,410,510,610,710,7510,810,91111,111,211,2511,311,411,511,611,711,811,91212,112,212,312,412,512,612,712,812,91313,113,213,2513,313,413,513,613,713,7513,813,91414,2514,414,514,751515,2515,515,751616,2516,516,751717,2517,517,751818,2518,518,751919,2519,519,752020,2520,520,752121,2521,521,752222,2522,522,752323,2523,523,752424,2524,524,752525,2525,525,752626,2526,526,752727,2527,527,752828,2528,528,752929,2529,529,753030,2530,530,753131,2531,531,753232,2532,532,753333,2533,533,753434,2534,534,753535,2535,535,753636,2536,536,753737,2537,537,7537,83838,538,753939,2539,539,754040,2540,54141,54242,54343,54444,54545,54646,546,75474848,54949,55050,55151,55252,553545556575858,55960616263646566676869707172737475767778798081828384858687888990919293949596979899100
46,74 zł brutto
Cena netto: 38,00 zł
Opis
ŚREDNICA Ø15,75 mm
STOŻEK MORSE'A MK2
DŁUGOŚĆ CAŁKOWITA 218 mm
DŁUGOŚĆ ROBOCZA 120 mm
Specyfikacja techniczna wiertła fi 15,75 mm
Wiertło kręte z chwytem stożkowym Morse'a
| DANE TECHNICZNE | |
|---|---|
| Średnica | fi 15,75 NWKc HSS |
| Norma | DIN 345 |
| Typ wiertła | NWKc — kręte z chwytem stożkowym |
| Materiał | HSS (stal szybkotnąca) |
| Długość całkowita l1 | 218 mm |
| Długość części roboczej l2 | 120 mm |
| Stożek Morse'a | MK2 |
| Kąt wierzchołkowy | 118° |
| Tolerancja średnicy | h8 |
| Kierunek skrawania | Prawoskrętne |
Wiertło do metalu fi 15,75 mm HSS – stożek Morse'a MK2
Opis produktu i najważniejsze zalety
Wiertło do metalu fi 15,75 mm typu NWKc ze stożkiem MK2 to standardowe wyposażenie wiertarek kolumnowych w zakładach ślusarskich i narzędziowniach. Średnica 15,75 mm mieści się w przedziale, gdzie stożek MK2 zapewnia optymalny stosunek powierzchni styku do obciążenia roboczego. Wiertło fi 15,75 Morsea z geometrią rowków typu N zapewnia równowagę między efektywnym odprowadzaniem wiórów a sztywnością rdzenia wiertła.
Najważniejsze zalety wiertła fi 15,75 mm do metalu
- Stożek Morse'a MK2 — samohamowne mocowanie we wrzecionie eliminuje poślizg przy pełnym obciążeniu momentem skrawania
- Stal szybkotnąca HSS — krawędź skrawająca zachowuje twardość roboczą do temperatury 600°C w stalach konstrukcyjnych i niskostopowych
- Pełna zgodność z normą DIN 345 — gwarantuje wymienność i kompatybilność z tulejami redukcyjnymi oraz wrzecionami w standardzie Morse'a
- Kąt wierzchołkowy 118° — uniwersalna geometria ostrza sprawdza się w stalach konstrukcyjnych, średniotwardych, żeliwie i aluminium
- Tolerancja średnicy h8 — powtarzalny wymiar otworu w klasie tolerancji zapewniającej stabilne parametry w produkcji seryjnej
- Możliwość regeneracji ostrza — wielokrotne ostrzenie na szlifierce z zachowaniem kąta 118° i symetrii krawędzi skrawających
Wiertło fi 15,75 na stożku Morsea przeznaczone jest do wiercenia otworów w elementach stalowych o różnych grubościach — od blach cienkich po profile grubościenne. Uniwersalność średnicy pozwala na stosowanie jednego narzędzia do wielu operacji na jednym stanowisku. Otwory w klasie H12 Ø15,750–Ø15,930 mm; pod pasowania cisowe wymagane rozwiercanie.
Stożki Morse'a – wymiary wg DIN 228
Tabela wymiarów wszystkich stożków Morse'a MK0–MK6
| Stożek | Średnica D [mm] | Długość [mm] |
|---|---|---|
| MK0 | 9,045 | 49,8 |
| MK1 | 12,065 | 53,5 |
| MK2 | 17,780 | 64,0 |
| MK3 | 23,825 | 80,5 |
| MK4 | 31,267 | 117,5 |
| MK5 | 44,399 | 149,5 |
| MK6 | 63,348 | 210,0 |
TULEJE REDUKCYJNE KOMPATYBILNE Z WIERTŁEM FI 15,75 MM:
| ✓ | MK2 → MK3 — do wrzeciona z gniazdem MK3 |
| ✓ | MK2 → MK4 — do wrzeciona z gniazdem MK4 |
| ✓ | Klin wypychający MK2 — do demontażu wiertła ze wrzeciona |
Parametry skrawania wiertła fi 15,75 mm wg ISO 513
Zalecane warunki obróbki dla średnicy fi 15,75 mm
| Symbol ISO | Materiał obrabiany | Vc [m/min] | f [mm/obr] | n [obr/min] | Vf [mm/min] |
|---|---|---|---|---|---|
| P Stal | Konstrukcyjna do 900 N/mm² | 11÷20 | 0,16 | 222÷404 | 36÷65 |
| K Żeliwo | Szare GG20–GG30 | 13÷16 | 0,16 | 263÷323 | 42÷52 |
| N Miedź i stopy Al | Cu, CuZn, Al i stopy | 25÷28 | 0,20÷0,25 | 505÷566 | 101÷142 |
Dobór chłodziwa przy wierceniu średnic 15,75
Przy średnicy 15,75 mm objętość usuwanych wiórów rośnie znacząco — rowki śrubowe muszą odprowadzić więcej materiału na każdy centymetr głębokości. Stosować emulsję o stężeniu 6–8% z wydajnością podawania min. 3 l/min. Przy braku chłodzenia ciśnieniowego ograniczyć głębokość jednego przejścia do 47 mm.
Kompatybilność materiałowa wiertła fi 15,75 mm
Zakres materiałów obrabianych i ograniczenia stosowania
✓ Stal konstrukcyjna (S235, S355) do 900 N/mm²
✓ Żeliwo szare i sferoidalne (GG20, GGG40)
✓ Stal niskowęglowa i średniostopowa
▲ Stal nierdzewna (obniżony Vc o 40%, obfite chłodzenie)
▲ Aluminium i stopy Al (wymagane chłodzenie emulsją)
✗ Stale hartowane powyżej 45 HRC
Najczęściej zadawane pytania o wiertło fi 15,75 mm
Wiertło HSS można stosować do stali nierdzewnej przy obniżonym Vc (o 40%) i obfitym chłodzeniu emulsją 8–10%. Wydajniejszym rozwiązaniem jest wiertło HSSE (kobaltowe) tej samej średnicy, które zachowuje twardość do 650°C.
Wiertarkę kolumnową lub kadłubową z wrzecionem MK2 o mocy min. 0,75–1,5 kW. Wiertarki stołowe z uchwytem wiertarskim nie są zalecane — nie przeniosą momentu generowanego przy średnicy 15,75 mm.
Zależy od konkretnego połączenia śrubowego. Dla śrub metrycznych z gwintem zgrubnym średnica otworu przelotowego wg normy ISO 273 jest o 0,5–1 mm większa od średnicy nominalnej gwintu.
POWIĄZANE PRODUKTY


Wiertło 15,75 mm do metalu HSS DIN 338
kod produktu: 0161 w magazynie > 10 szt.
32,00 zł
39,36 zł brutto
Tuleja redukcyjna MK3 MK2 1751 PTPa DIN 228
kod produktu: 0865
40,00 zł
49,20 zł brutto
Obecnie brak na stanie
Tuleja redukcyjna MK4 MK2 1751 PTPa DIN 228
kod produktu: 1181 w magazynie > 10 szt.
60,00 zł
73,80 zł brutto
Tuleja redukcyjna MK5 MK2 1751 PTPa DIN 228
kod produktu: 4910 w magazynie > 10 szt.
85,00 zł
104,55 zł brutto

Tuleja Redukcyjna MK2 25x25 Varel
kod produktu: 14814 w magazynie < 10 szt.
120,00 zł
147,60 zł brutto
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Wiertło do metalu 15,75 NWKc HSS DIN 345
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY







Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.