






Cena netto: 16,50 zł
Opis
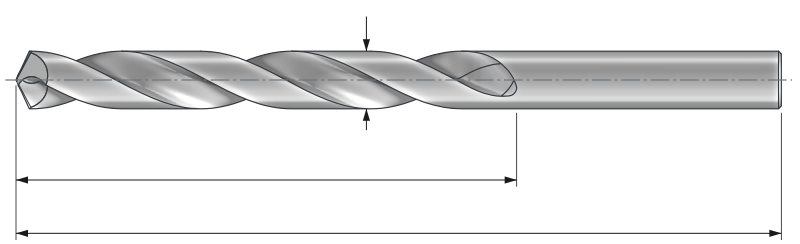
Dane techniczne wiertła krętego DIN 338 (NWKa)
| Dane techniczne | |
|---|---|
| Średnica | 10 mm |
| Długość całkowita | 133 mm |
| Długość części roboczej | 87 mm |
| Kąt wierzchołkowy | 130 stopni |
| Materiał | stal HSSE z 5% kobaltu |
| Zastosowanie | stal, INOX, żeliwo, metale nieżelazne |
Wiertło kobaltowe 10 mm wierci otwory pod gwint drobnozwojny M11x1 w stali, stali nierdzewnej, żeliwie i metalach nieżelaznych. Ta sama średnica to otwór przejściowy zgrubny pod śrubę M8 według ISO 273. Chwyt walcowy mocuje się w uchwycie wiertarskim wiertarki, tokarki i frezarki.
Start bez nawiercania, otwory przelotowe, powiększanie otworów, gwint M11x1
Wiertło kręte wierci otwory w pełnym materiale i powiększa otwory już wykonane. Rysunki pokazują typowe zadania w stali – od otworu przelotowego po otwór pod gwint M11x1.
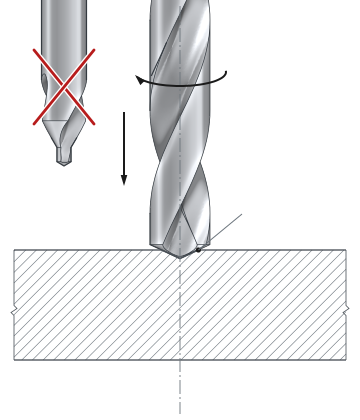
1. Start bez nawiercania – wiertło ze szlifem krzyżowym zaczyna otwór od razu w płaskiej powierzchni. Nawiertak nie jest potrzebny.
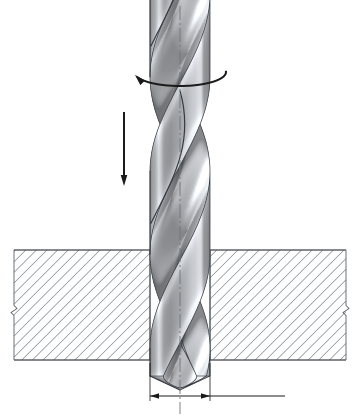
2. Otwór przelotowy – wiertło przewierca płytę na wylot. Otwór ma Ø 10 mm na całej grubości.
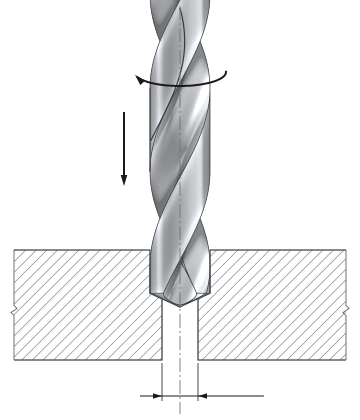
3. Powiększanie otworu – wiertło poszerza otwór wstępny, np. Ø 6 mm. Środek czubka pracuje w pustym otworze, więc wiertło potrzebuje mniejszego nacisku.
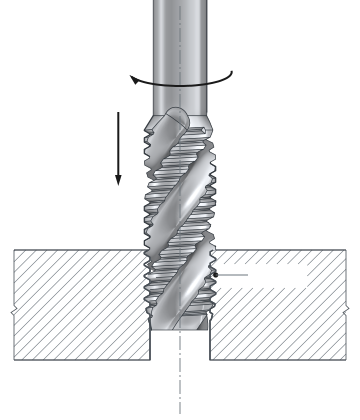
4. Otwór pod gwint M11x1 – średnica wiertła = średnica gwintu 11 mm − skok 1 mm = 10 mm. Gwintownik M11x1 nacina w nim gwint o ok. 75% pełnej głębokości zarysu.
Wiertło HSSE wierci stal konstrukcyjną i stopową, stal nierdzewną i kwasoodporną (kwasówkę), staliwo, żeliwo, mosiądz i aluminium. Obrabia stal o twardości do 37 HRC (skala Rockwella C). Wierci otwory o głębokości do ok. 5 średnic, czyli ok. 50 mm. Głębsze otwory, w granicach długości rowków 87 mm, wierci się z okresowym wycofywaniem wiertła dla usunięcia wiórów.
Wartości startowe dla wiertła 10 mm HSSE
Tabela podaje zachowawcze wartości startowe do pierwszych otworów. Obroty policzono dla średnicy 10 mm. Litery P, M, K i N to grupy materiałów wg ISO 513: stal, stal nierdzewna, żeliwo i metale nieżelazne. Żeliwo wierci się na sucho, stal i stal nierdzewną – z chłodzeniem. Do ok. 5 średnic głębokości (ok. 50 mm) wierci się bez wycofywania wiertła, głębiej – z okresowym wycofywaniem dla usunięcia wiórów.
| Materiał obrabiany | Obroty [obr./min] | Prędkość skrawania [m/min] | Posuw na obrót [mm] | Posuw minutowy [mm/min] |
|---|---|---|---|---|
| P Stal konstrukcyjna i stopowa | 640 | 20 | 0,1 | 64 |
| M Stal nierdzewna i kwasoodporna | 320 | 10 | 0,1 | 32 |
| K Żeliwo | 480 | 15 | 0,1 | 48 |
| N Aluminium i metale nieżelazne | 1080 | 34 | 0,12 | 130 |
Obroty = 1000 × prędkość skrawania 10 m/min ÷ (3,14 × średnica 10 mm) ≈ 320 obr./min. Posuw minutowy = 320 obr./min × posuw 0,1 mm na obrót ≈ 32 mm/min. W stali nierdzewnej wiertło prowadzi się ze stałym posuwem, bez postoju w otworze. Na wiertarce ustawia się najbliższy niższy stopień obrotów. Na CNC te liczby wpisuje się wprost do programu.
Trzy trudności wiercenia stali nierdzewnej i porównanie HSS z HSSE
Stal nierdzewna, nazywana też INOX albo nierdzewką, szybko tępi zwykłe wiertła HSS. Wiercenie utrudniają w niej trzy zjawiska. Wiertło do stali nierdzewnej z kobaltem i rozwartym czubkiem odpowiada na każde z nich. W stali nierdzewnej pracuje o połowę wolniej niż w stali konstrukcyjnej.
Stal nierdzewna słabo przewodzi ciepło. Ciepło z wiercenia nie odchodzi z wiórem, tylko grzeje krawędź skrawającą.
Kobalt. Ostrze HSSE zachowuje twardość w wyższej temperaturze niż zwykła stal HSS.
Gdy krawędź trze zamiast skrawać, stal nierdzewna twardnieje. Kolejne obroty trafiają na twardszą warstwę.
Rozwarty czubek i szlif krzyżowy. Płaski czubek z dwoma małymi ostrzami w środku wchodzi w materiał z mniejszym naciskiem.
Ciągliwy wiór nalepia się na ostrze i tworzy narost. Najszybciej zbiera się na stępionej krawędzi.
Stal HSSE. Twardsza stal wolniej się ściera. Krawędź dłużej zostaje ostra i wolniej zbiera narost.
| Cecha | Zwykłe wiertło HSS | Wiertło HSSETen produkt |
|---|---|---|
| Kobalt | – | ok. 5% (HSS‑Co5, gatunek M35) |
| Twardość ostrza do | ok. 600 °C | ok. 650 °C |
| Kąt wierzchołkowy | 118 stopni | 130 stopni |
| Materiał obrabiany | stal konstrukcyjna, żeliwo, metale nieżelazne | także stal nierdzewna, kwasoodporna i stopowa o twardości do 37 HRC |
| Wiercenie na sucho | ostrze szybko się tępi | możliwe, gdy chłodziwa nie da się podać |
| Zamocowanie | znosi drgania i uderzenia | najlepiej sztywne: wiertarka stołowa, tokarka, CNC |
Części wiertła krętego i ich zadania
Wymiary wiertła odpowiadają normie DIN 338 (polskie oznaczenie NWKa) – serii podstawowej wierteł krętych z chwytem walcowym. Część robocza ma dwa śrubowe rowki wiórowe. Rowki odprowadzają wióry z otworu i doprowadzają chłodziwo do ostrza. Ich pochylenie wynosi ok. 28 stopni – to typ N, uniwersalny do stali i żeliwa. Między rowkami biegną dwa grzbiety. Wąskie łysinki na ich obwodzie prowadzą wiertło w otworze. Za wybiegiem rowków zaczyna się gładki chwyt walcowy o tej samej średnicy.
Czubek ma szlif krzyżowy według normy DIN 1412, forma C (ang. split point). W środku zwykłego czubka leży krawędź poprzeczna. Ta krawędź nie skrawa, tylko wgniata materiał i zsuwa wiertło z miejsca. Szlif krzyżowy zastępuje ją dwoma małymi ostrzami. Wiertło samo się centruje i zaczyna otwór bez nawiercania. Potrzebuje też mniejszego nacisku, a wiór wychodzi krótszy.
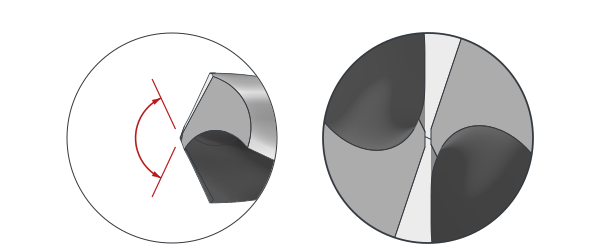
Średnica wiertła mieści się w tolerancji h8 według ISO 286, czyli od 9,978 do 10,000 mm. Odchyłka idzie tylko w dół, więc otwór wychodzi równy 10 mm albo minimalnie większy.
Wiertło kobaltowe 10 mm ze stali HSSE (HSS-Co5) wierci otwory pod gwint drobnozwojny M11x1 w stali, stali nierdzewnej, żeliwie i aluminium. Wymiary odpowiadają normie DIN 338, polskie oznaczenie to NWKa. Rozwarty czubek ze szlifem krzyżowym zmniejsza nacisk i zaczyna otwór bez nawiercania, a tolerancja h8 daje otwór bliski średnicy nominalnej. Chwyt walcowy pasuje do uchwytów wiertarskich wiertarek, tokarek i frezarek.
HSSE, wiertła tytanowe i ostrzenie
HSSE to stal szybkotnąca z dodatkiem kobaltu. Spotyka się też zapisy HSS-E i HSS-Co. Kobalt utrzymuje twardość ostrza w wyższej temperaturze niż w zwykłej stali HSS.
Wiertło nazywane tytanowym to zwykle wiertło HSS ze złotą powłoką azotku tytanu (TiN), grubą na kilka mikrometrów. W wiertle kobaltowym kobalt jest w całym materiale. Dlatego wiertło kobaltowe lepiej znosi wysoką temperaturę i sprawdza się w stali nierdzewnej i stalach stopowych.
Tak. Kobalt jest w całym materiale wiertła, więc po naostrzeniu ostrze ma tę samą twardość co nowe. Najlepiej ostrzyć je na ostrzarce do wierteł, która odtwarza kąt czubka, równą długość obu krawędzi tnących i szlif krzyżowy. Wtedy otwór wychodzi w wymiarze, a wiertło dalej samo się centruje.

kod produktu: 11582 w magazynie > 10 szt.
7,38 zł brutto
kod produktu: 11592 w magazynie > 10 szt.
12,30 zł brutto
kod produktu: 3834 w magazynie > 10 szt.
4,92 zł brutto
kod produktu: 040066 w magazynie > 10 szt.
18,45 zł brutto

kod produktu: 240845 w magazynie > 10 szt.
33,21 zł brutto
kod produktu: 3556 W magazynie < 10 szt.
77,49 zł brutto
Dodaj pierwszą opinię o produkcie Wiertło 10 kobaltowe do metalu HSSE DIN 338
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


