









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Opis
Gwintownik maszynowy M8 DIN 371 B – do otworów przelotowych
Dane techniczne i wymiary wg DIN 371
| Dane techniczne | |
|---|---|
| Gwint | M8 x1,25 (metryczny zwykły) |
| Norma | DIN 371, chwyt wzmocniony |
| Rowek wiórowy | prosty |
| Nakrój | B (przelotowy, z łamaczem wióra), 3,5–5,5 zwoja |
| Tolerancja gwintu | 6H |
| Materiał | HSSE (HSS-Co5) |
| Długość całkowita | 90 mm |
| Długość części gwintowanej | 20 mm |
| Długość do chwytu | 35 mm |
| Średnica chwytu | 8 mm |
| Kwadrat zabieraka | 6,2 mm |
| Wiertło pod gwint | 6,8 mm |
| Producent | Varel |
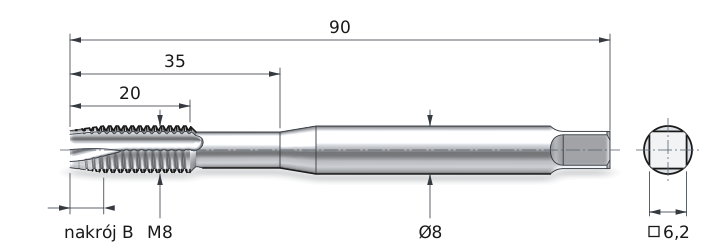
Gwintownik maszynowy M8 Varel nacina gwint w otworze przelotowym, czyli wierconym na wylot. Rowki ma proste, a na nakroju ostrza zeszlifowane skośnie. Takie ostrza pchają wiór przed czubkiem, w dół otworu, i wiór wypada drugą stroną detalu.
Nakrój B rozkłada skrawanie na 3,5–5,5 zwoja, więc każde ostrze zbiera cienką warstwę. Stal HSSE z kobaltem i tolerancja 6H dają gwint pod śruby M8 w stali, stali nierdzewnej, żeliwie i aluminium.
MateriałHSSE, 5% kobaltu
Rowek wiórowyprosty
NakrójB, 3,5–5,5 zwoja
Tolerancja6H
Jak nakrój przelotowy B wypycha wiór w dół otworu
Wiór wychodzi dołem, nie wraca przez gwint
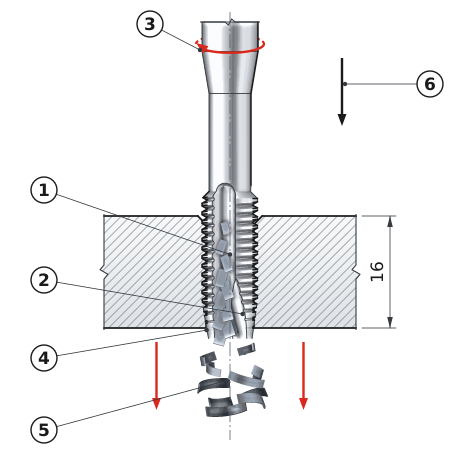
Nakrój przelotowy B ma na początku gwintownika łamacz wióra – skośne nacięcie ostrzy. Łamacz kieruje wiór w dół otworu, przed czubek gwintownika. Wiór zwija się w sprężynkę, łamie na krótkie kawałki i wypada z otworu po drugiej stronie detalu. Nacięte już zwoje zostają czyste, bo wiór nie przechodzi przez nie w drodze do góry.
1
Rowek prosty – wiór nie wchodzi w niego, rowek prowadzi smar do ostrzy.
2
Łamacz wióra na początku gwintownika kieruje wiór w dół otworu.
3
Gwintownik obraca się w prawo – tak tnie gwint prawy.
4
Nakrój B: 3,5–5,5 niepełnego zwoju na stożku wejściowym.
5
Wiór łamie się na odcinki: u góry otworu pojedyncze, niżej coraz więcej. Wypada pod detalem.
6
Posuw 1,25 mm na obrót, równy skokowi gwintu M8.
Rowek prosty – sztywny rdzeń gwintownika
Rowek prosty biegnie równolegle do osi. Nie wynosi wióra w górę, bo tę pracę wykonuje nakrój. Dzięki temu rowki są płytsze, a rdzeń grubszy niż w gwintowniku skrętnym. Grubszy rdzeń lepiej znosi moment obrotowy, więc gwintownik rzadziej pęka przy pracy na maszynie.
Nakrój B – łagodne wejście i pełny gwint na wylocie
Nakrój to stożkowe wejście gwintownika, które zbiera materiał stopniowo. Forma B ma 3,5–5,5 zwoja stożka, czyli 4,4–6,9 mm, bo jeden zwój to skok 1,25 mm. Obciążenie rozkłada się na więcej ostrzy niż w krótkim nakroju C. Żeby pełny gwint sięgnął końca otworu, cały nakrój musi wyjść pod detal.
Chwyt DIN 371 i mocowanie w maszynie
Chwyt wzmocniony 8 mm z kwadratem 6,2 mm
Norma DIN 371 opisuje gwintowniki maszynowe z chwytem wzmocnionym. Przy M8 chwyt ma średnicę 8 mm, tyle co gwint. Między gwintem a chwytem jest cieńsza szyjka, a długość od czubka do chwytu wynosi 35 mm. Kwadrat 6,2 mm na końcu chwytu przenosi moment obrotowy z uchwytu na gwintownik.
Gwintownik zamocujesz w uchwycie gwintującym z gniazdem na kwadrat 6,2 mm albo w tulei zaciskowej do gwintowników. Na wiertarce i obrabiarce bez gwintowania sztywnego użyj uchwytu z kompensacją osiową. Wyrównuje on różnicę między posuwem maszyny a skokiem gwintu, więc zwoje nie są rozciągane ani ściskane.
▲
Pod otworem musi być wolne miejsce
Nakrój wychodzi pod detal na ok. 7 mm, a za nim spada wiór. Stół, imadło albo podkładka pod otworem zatrzymają wiór w gwincie i mogą złamać gwintownik.
Parametry skrawania i otwór pod gwint M8
Prędkość, obroty i posuw dla stali HSSE
Wartości dotyczą gwintownika HSSE bez powłoki, przy obfitym smarowaniu. Obroty i posuw policzono dla średnicy 8 mm. Posuw na jeden obrót zawsze równa się skokowi gwintu, czyli 1,25 mm.
| Materiał obrabiany | Prędkość skrawania [m/min] | Obroty [obr./min] | Posuw [mm/min] |
|---|---|---|---|
| PStal niskowęglowa do 500 MPa | 10–15 | 400–600 | 500–750 |
| PStal średniowęglowa 500–700 MPa, np. C45 | 8–12 | 320–480 | 400–600 |
| PStal stopowa 700–1000 MPa | 6–10 | 240–400 | 300–500 |
| MStal nierdzewna austenityczna 304, 316 | 4–8 | 160–320 | 200–400 |
| KŻeliwo szare, np. EN-GJL-250 | 10–18 | 400–720 | 500–900 |
| NAluminium do przeróbki plastycznej | 20–40 | 800–1590 | 1000–1990 |
Obroty = 1000 × 12 m/min ÷ (3,14 × 8 mm) ≈ 477 obr./min; posuw = 477 obr./min × 1,25 mm ≈ 597 mm/min
12 m/min to prędkość skrawania ze środka zakresu dla stali C45. 8 mm to średnica gwintownika, a 1000 zamienia metry na milimetry. 1,25 mm to skok gwintu M8 – o tyle gwintownik wchodzi w otwór na każdy obrót. Ustaw ok. 480 obr./min i posuw ok. 600 mm/min.
Gwint M8 w otworze przelotowym krok po kroku
1Nawiercenie
nawiertak 90 stopni
2Wiercenie
wiertło 6,8 mm na wylot
3Gwintowanie
posuw 1,25 mm na obrót, nakrój wychodzi pod detal
✓Kontrola
sprawdzian M8 6H
Przy detalu 16 mm gwintownik przejeżdża ok. 23 mm = grubość 16 mm + nakrój do 5,5 zwoja × 1,25 mm.
Do jakich materiałów i otworów
Stal, stal nierdzewna, żeliwo i aluminium
HSSE to stal szybkotnąca z ok. 5% kobaltu. Kobalt pomaga ostrzu utrzymać twardość w wysokiej temperaturze skrawania. Gwintownik wybierzesz do stali konstrukcyjnych i stali C45, a przy niższych obrotach także do stali nierdzewnej 304 i 316. Rowek prosty dobrze radzi sobie z krótkim wiórem z żeliwa szarego. W aluminium i stali miękkiej łamacz wióra nakroju B wypycha długi wiór w dół otworu.
Smaruj obficie: emulsją o stężeniu 5–10% albo olejem do gwintowania. W stali nierdzewnej użyj oleju lub emulsji o stężeniu 8–12%.
▲
Tylko otwory przelotowe
W otworze nieprzelotowym wiór zbiera się na dnie przed czubkiem, klinuje gwintownik i łamie ostrza. Do otworów ślepych wybierz gwintownik z rowkiem skrętnym i nakrojem C.
Gwintownik maszynowy M8 DIN 371 B Varel łączy dwie cechy potrzebne w otworze na wylot. Łamacz wióra nakroju B wypycha wiór w dół otworu, a rowek prosty zostawia gruby, sztywny rdzeń. Tolerancja 6H daje gwint pasujący do śrub M8 o tolerancji 6g. Wiertło 6,8 mm i posuw 1,25 mm na obrót zostają stałe w każdym materiale.
Pytania o gwintowanie M8 na wylot
Wiertło, nakrój i rodzaj otworu
Wiertło 6,8 mm. To średnica gwintu 8 mm minus skok 1,25 mm. Otwór w tolerancji 6H może mieć od 6,647 do 6,912 mm, więc wiertło 6,8 mm trafia w środek tego pola.
B to forma nakroju, czyli stożka wejściowego. Nakrój B ma 3,5–5,5 zwoja i służy do otworów przelotowych. Krótszy nakrój C, 2–3 zwoje, stosuje się w otworach nieprzelotowych.
Gwintownik z nakrojem przelotowym B ma rowki proste i łamacz wióra, który wypycha wiór w dół otworu. Gwintownik skrętny ma rowki spiralne, jak wiertło, i wynosi wiór w górę, z otworu ślepego.
O całą długość nakroju, czyli do ok. 7 mm, bo 5,5 zwoja × 1,25 mm = 6,9 mm. Dopiero wtedy pełny gwint sięga dolnej krawędzi otworu.
DIN 371 ma chwyt wzmocniony – przy M8 średnica chwytu równa się średnicy gwintu, 8 mm. DIN 376 ma chwyt cieńszy od gwintu. Praktyczna zasada: gwinty zwykłe do M10 – DIN 371, od M12 – DIN 376.
POWIĄZANE PRODUKTY


Pogłębiacz 15X6,8 M8 DIN 373 HSS
kod produktu: 0000003389
80,00 zł
98,40 zł brutto
Obecnie brak na stanie

Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M8 DIN 352/3 6H HSS Varel
kod produktu: 0000006620 w magazynie > 10 szt.
26,00 zł
31,98 zł brutto

Gwintownik Maszynowy M8 DIN 376/40 C HSSE Narex
kod produktu: 00702 w magazynie > 10 szt.
33,00 zł
40,59 zł brutto
Wiertło 6,8 kobaltowe do metalu HSSE DIN 338
kod produktu: 11588 w magazynie > 10 szt.
8,00 zł
9,84 zł brutto
Przedłużka do Gwintownika 6,2 mm M11
kod produktu: 442183 w magazynie < 10 szt.
26,00 zł
31,98 zł brutto

Narzynka M8 HSS DIN 22 568 Cztool
kod produktu: 2789
28,00 zł
34,44 zł brutto
Obecnie brak na stanie
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M8 DIN 371 B HSSE
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.