





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
Gwintownik maszynowy M8 DIN 371 C – z rowkiem prostym
Dane techniczne i wymiary wg DIN 371
| Dane techniczne | |
|---|---|
| Gwint | M8 x1,25 (metryczny zwykły, prawy) |
| Norma | DIN 371, chwyt wzmocniony |
| Rowek wiórowy | prosty |
| Nakrój | forma C, 2–3 zwoje |
| Tolerancja gwintu | 6H |
| Materiał | HSSE (HSS-Co5) |
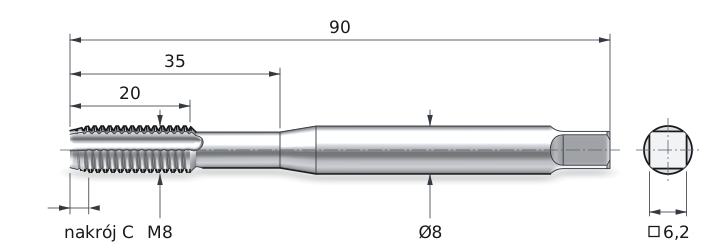
| Długość całkowita | 90 mm |
| Długość części gwintowanej | 20 mm |
| Długość do chwytu | 35 mm |
| Średnica chwytu | 8 mm |
| Kwadrat zabieraka | 6,2 mm |
| Wiertło pod gwint | 6,8 mm |
| Producent | Narex |
Gwintownik maszynowy M8 Narex z rowkiem prostym nacina gwint w żeliwie, mosiądzu, brązie i stali. Wiór odcięty przez ostrza zostaje w rowkach i wychodzi z otworu razem z gwintownikiem. Rowek prosty nie przesuwa wióra ani w górę, ani w dół.
Nakrój C kończy się 2–3 zwoje od czubka, więc gwintownik pracuje w otworach przelotowych i nieprzelotowych. Stal HSSE z kobaltem i tolerancja 6H dają gwint pod śruby M8.
MateriałHSSE, 5% kobaltu
Rowek wiórowyprosty
NakrójC, 2–3 zwoje
Tolerancja6H
Gdzie zostaje wiór w gwintowniku z rowkiem prostym
Rowek trzyma wiór aż do wykręcenia
Rowek prosty biegnie równolegle do osi gwintownika. Nie ma skrętu, który podawałby wiór w górę. Ostrza nakroju nie są zeszlifowane skośnie, więc nie pchają wióra w dół. Krótki wiór łamie się na odłamki i zostaje w rowku, obok ostrzy, które go odcięły. Z otworu wychodzi dopiero razem z gwintownikiem, przy wykręcaniu.
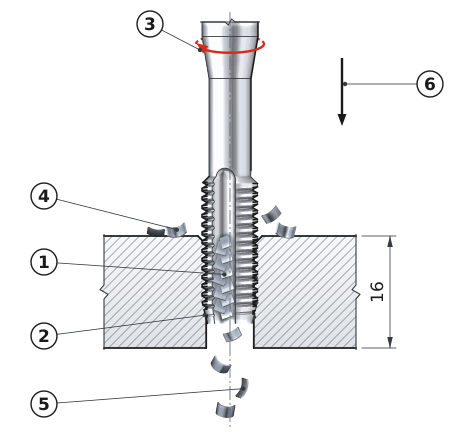
1
Rowek prosty – wiór zostaje w rowku, obok ostrzy, które go odcięły.
2
Nakrój C: 2–3 niepełne zwoje na stożku wejściowym.
3
Gwintownik obraca się w prawo – tak tnie gwint prawy.
4
Pojedyncze odłamki wypadają górą, na powierzchnię detalu.
5
Kilka odłamków spada pod czubek i wypada dołem otworu.
6
Posuw 1,25 mm na obrót, równy skokowi gwintu M8.
Rowek prosty – gruby rdzeń i miejsce na wiór
Rowki proste są płytsze niż rowki skrętne, więc rdzeń gwintownika jest grubszy. Grubszy rdzeń lepiej znosi moment obrotowy, więc gwintownik rzadziej pęka przy pracy na maszynie. Każdy rowek działa jak mały pojemnik na wiór. Najlepiej pracuje z wiórem krótkim, który sam łamie się na odłamki, np. w żeliwie szarym i mosiądzu.
Nakrój C – pełny gwint 2–3 zwoje od czubka
Nakrój to stożkowe wejście gwintownika, które zbiera materiał stopniowo. Forma C ma 2–3 zwoje stożka, czyli 2,5–3,75 mm, bo jeden zwój to skok 1,25 mm. W otworze nieprzelotowym pełny gwint kończy się więc blisko dna. W otworze przelotowym wystarczy, że nakrój wyjdzie pod detal na ok. 4 mm.
Chwyt DIN 371 i mocowanie w maszynie
Chwyt wzmocniony 8 mm z kwadratem 6,2 mm
Norma DIN 371 opisuje gwintowniki maszynowe z chwytem wzmocnionym. Przy M8 chwyt ma średnicę 8 mm, tyle co gwint. Między gwintem a chwytem jest cieńsza szyjka, a długość od czubka do chwytu wynosi 35 mm. Kwadrat 6,2 mm na końcu chwytu przenosi moment obrotowy z uchwytu na gwintownik.
Gwintownik zamocujesz w uchwycie gwintującym z gniazdem na kwadrat 6,2 mm albo w tulei zaciskowej do gwintowników. Na wiertarce i obrabiarce bez gwintowania sztywnego użyj uchwytu z kompensacją osiową. Wyrównuje on różnicę między posuwem maszyny a skokiem gwintu, więc zwoje nie są rozciągane ani ściskane.
▲
Oczyść rowki w głębokim gwincie
Wiór zostaje w rowkach, dopóki nie wykręcisz gwintownika. W głębokim otworze nagwintuj połowę, wykręć narzędzie, usuń wiór i dokończ gwint. Przepełniony rowek klinuje gwintownik i może go złamać.
Parametry skrawania i otwór pod gwint M8
Prędkość, obroty i posuw dla stali HSSE
Wartości dotyczą gwintowników HSSE. Obroty i posuw policzono dla średnicy 8 mm. Posuw na jeden obrót zawsze równa się skokowi gwintu, czyli 1,25 mm. W głębokim otworze ślepym zmniejsz prędkość o 20–30%.
| Materiał obrabiany | Prędkość skrawania [m/min] | Obroty [obr./min] | Posuw [mm/min] |
|---|---|---|---|
| PStal średniowęglowa 500–700 MPa, np. C45 | 8–12 | 320–480 | 400–600 |
| PStal stopowa 700–1000 MPa | 6–10 | 240–400 | 300–500 |
| KŻeliwo szare, np. EN-GJL-250 | 10–18 | 400–720 | 500–900 |
| KŻeliwo sferoidalne, np. EN-GJS-500 | 8–15 | 320–600 | 400–750 |
| NMosiądz i brąz skrawalny | 20–30 | 800–1190 | 1000–1490 |
Obroty = 1000 × 12 m/min ÷ (3,14 × 8 mm) ≈ 477 obr./min; posuw = 477 obr./min × 1,25 mm ≈ 597 mm/min
12 m/min to prędkość skrawania z dolnej połowy zakresu dla żeliwa szarego. 8 mm to średnica gwintownika, a 1000 zamienia metry na milimetry. 1,25 mm to skok gwintu M8 – o tyle gwintownik wchodzi w otwór na każdy obrót. Ustaw ok. 480 obr./min i posuw ok. 600 mm/min.
Gwint M8 w otworze nieprzelotowym krok po kroku
1Nawiercenie
nawiertak 90 stopni
2Wiercenie
wiertło 6,8 mm na głębokość 22 mm
3Gwintowanie
posuw 1,25 mm na obrót, wiór wychodzi w rowkach
✓Kontrola
przedmuchanie i sprawdzian M8 6H
Głębokość 22 mm = gwint pełny 16 mm + nakrój 3 zwoje × 1,25 mm + zapas 2 zwoje × 1,25 mm na czubek i odłamki wióra.
Do jakich materiałów wybrać rowek prosty
Żeliwo, mosiądz, brąz i stal
HSSE to stal szybkotnąca z ok. 5% kobaltu. Kobalt pomaga ostrzu utrzymać twardość w wysokiej temperaturze skrawania. Rowek prosty wybierzesz tam, gdzie wiór jest krótki i łamie się sam: w żeliwie szarym i sferoidalnym, w mosiądzu i brązie skrawalnym. W stali C45 i stalach stopowych gwintuje w otworach przelotowych i w płytkich otworach nieprzelotowych.
Żeliwo szare możesz gwintować na sucho albo z emulsją. W mosiądzu, brązie i stali smaruj obficie: emulsją o stężeniu 5–10% albo olejem do gwintowania.
▲
Długi wiór zapycha rowek prosty
Stal nierdzewna 304 i 316, aluminium do przeróbki plastycznej i miękka stal niskowęglowa dają długi, ciągliwy wiór. Owija się on w rowkach i klinuje gwintownik. Do tych materiałów wybierz gwintownik skrętny do otworów nieprzelotowych albo gwintownik z nakrojem przelotowym B do otworów przelotowych.
Gwintownik maszynowy M8 DIN 371 C Narex trzyma wiór w rowkach prostych i wyprowadza go z otworu przy wykręcaniu. Nakrój C kończy pełny gwint 2–3 zwoje od czubka, a gruby rdzeń znosi moment obrotowy. Tolerancja 6H daje gwint pasujący do śrub M8 o tolerancji 6g. Wiertło 6,8 mm i posuw 1,25 mm na obrót zostają stałe w każdym materiale.
Pytania o gwintownik M8 z rowkiem prostym
Wiertło, nakrój i rodzaj otworu
Wiertło 6,8 mm. To średnica gwintu 8 mm minus skok 1,25 mm. Otwór w tolerancji 6H może mieć od 6,647 do 6,912 mm, więc wiertło 6,8 mm trafia w środek tego pola.
C to forma nakroju, czyli stożka wejściowego. Nakrój C ma 2–3 zwoje, czyli 2,5–3,75 mm, i pozwala gwintować blisko dna otworu nieprzelotowego. Dłuższy nakrój B, 3,5–5,5 zwoja, stosuje się w otworach przelotowych.
Rowek prosty trzyma wiór w rowkach, aż gwintownik wyjdzie z otworu. Rowek skrętny wynosi wiór spiralą w górę, a łamacz wióra nakroju B wypycha go w dół otworu, przed czubek. Rowek prosty daje grubszy rdzeń niż rowek skrętny.
Tak. Wiór zostaje w rowkach, a pojedyncze odłamki spadają na dno. Wierć otwór głębiej o nakrój i zapas: dla gwintu 16 mm na ok. 22 mm. Po gwintowaniu przedmuchaj otwór.
DIN 371 ma chwyt wzmocniony – przy M8 średnica chwytu równa się średnicy gwintu, 8 mm. DIN 376 ma chwyt cieńszy od gwintu. Praktyczna zasada: gwinty zwykłe do M10 – DIN 371, od M12 – DIN 376.
POWIĄZANE PRODUKTY


Pogłębiacz 15X6,8 M8 DIN 373 HSS
kod produktu: 0000003389
80,00 zł
98,40 zł brutto
Obecnie brak na stanie

Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M8 DIN 352/3 6H HSS Varel
kod produktu: 0000006620 w magazynie > 10 szt.
26,00 zł
31,98 zł brutto

Gwintownik Maszynowy M8 DIN 376/40 C HSSE Narex
kod produktu: 00702 w magazynie > 10 szt.
33,00 zł
40,59 zł brutto
Wiertło 6,8 kobaltowe do metalu HSSE DIN 338
kod produktu: 11588 w magazynie > 10 szt.
8,00 zł
9,84 zł brutto
Przedłużka do Gwintownika 6,2 mm M11
kod produktu: 442183 w magazynie < 10 szt.
26,00 zł
31,98 zł brutto

Narzynka M8 HSS DIN 22 568 Cztool
kod produktu: 2789
28,00 zł
34,44 zł brutto
Obecnie brak na stanie
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M8 DIN 371 C HSSE
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY




Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.