









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
Gwintownik maszynowy M8 nieprzelotowy – skrętny 40 stopni
Dane techniczne i wymiary wg DIN 371
| Dane techniczne | |
|---|---|
| Gwint | M8 x1,25 (metryczny zwykły) |
| Norma | DIN 371, chwyt wzmocniony |
| Rowek wiórowy | skrętny prawy, 40 stopni |
| Nakrój | forma C, 2–3 zwoje |
| Tolerancja gwintu | 6H |
| Materiał | HSSE (HSS-Co5) |
| Długość całkowita | 90 mm |
| Długość części gwintowanej | 20 mm |
| Długość do chwytu | 35 mm |
| Średnica chwytu | 8 mm |
| Kwadrat zabieraka | 6,2 mm |
| Wiertło pod gwint | 6,8 mm |
| Producent | Narex |
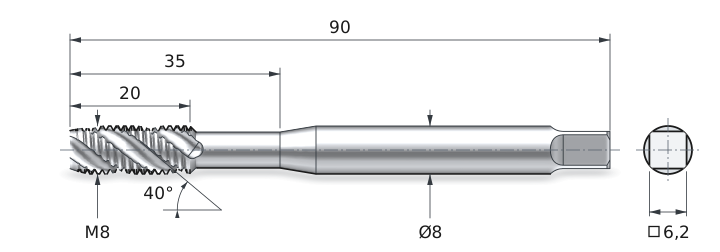
Gwintownik maszynowy M8 Narex nacina gwint w otworze nieprzelotowym, z którego wiór nie ma dokąd uciec. Zwykle zostaje on na dnie, klinuje narzędzie i potrafi je ukręcić. Tu rowek skrętny 40 stopni podaje wiór spiralą w górę, zanim czubek dojdzie do dna.
Nakrój C zaczyna gwint 2–3 zwoje od czubka, więc pełny gwint kończy się blisko dna. Stal HSSE z kobaltem i tolerancja 6H dają gwint pod śruby M8 w stali, stali nierdzewnej i aluminium.
MateriałHSSE, 5% kobaltu
Rowek wiórowyskrętny 40°
NakrójC, 2–3 zwoje
Tolerancja6H
Jak gwintownik skrętny wyprowadza wiór z otworu nieprzelotowego
Rowek 40 stopni działa jak ślimak transportowy
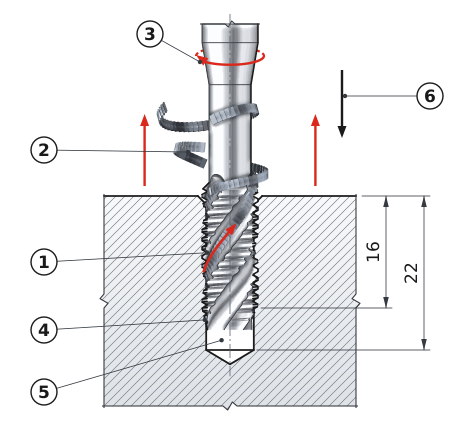
Rowki tego gwintownika biegną spiralą w prawo, pod kątem 40 stopni do osi. Gwintownik obraca się w prawo i wkręca w otwór. Wiór odcięty na nakroju wpada do rowka, a spirala podaje go w górę, jak ślimak w maszynce do mięsa. Dno otworu zostaje czyste, a ostrza nie trafiają na zbity wiór.
1
Rowek skrętny 40 stopni prowadzi wiór od nakroju w górę.
2
Wiór schodkowy wychodzi z otworu i łamie się na krótkie kawałki.
3
Gwintownik obraca się w prawo – tak tnie gwint prawy.
4
Nakrój C: 2–3 niepełne zwoje przy końcu gwintu.
5
Zapas pod czubkiem gwintownika – min. 2 zwoje nad dnem.
6
Posuw 1,25 mm na obrót, równy skokowi gwintu M8.
Kąt 40 stopni – szybki odbiór długiego wióra
Im większy kąt skrętu, tym szybciej rowek wynosi wiór. Kąt 40 stopni sprawdza się przy wiórze długim i ciągliwym: w stali miękkiej, stali nierdzewnej i aluminium. Ceną jest nieco cieńszy rdzeń niż w gwintowniku z rowkiem prostym. Dlatego gwintuj dokładnie w osi otworu, bez bocznego nacisku.
Nakrój C – pełny gwint blisko dna
Nakrój to stożkowe wejście gwintownika, które zbiera materiał stopniowo. Forma C ma 2–3 zwoje stożka. Pełny gwint zaczyna się więc 2,5–3,75 mm od czubka, bo jeden zwój to skok 1,25 mm. Tyle niepełnego gwintu zostanie przy dnie. Dłuższy nakrój B zostawia więcej niepełnych zwojów, dlatego jako gwintownik do otworów nieprzelotowych wybiera się formę C.
Chwyt DIN 371 i mocowanie w maszynie
Chwyt wzmocniony 8 mm z kwadratem 6,2 mm
Norma DIN 371 opisuje gwintowniki maszynowe z chwytem wzmocnionym. Przy M8 chwyt ma średnicę 8 mm, tyle co gwint. Między gwintem a chwytem jest cieńsza szyjka, a długość od czubka do chwytu wynosi 35 mm. Kwadrat 6,2 mm na końcu chwytu przenosi moment obrotowy z uchwytu na gwintownik.
Gwintownik zamocujesz w uchwycie gwintującym z gniazdem na kwadrat 6,2 mm albo w tulei zaciskowej do gwintowników. Na wiertarce i obrabiarce bez gwintowania sztywnego użyj uchwytu z kompensacją osiową. Wyrównuje on różnicę między posuwem maszyny a skokiem gwintu, więc zwoje nie są rozciągane ani ściskane.
▲
Czubek gwintownika nie może dojść do dna
Ustaw głębokość tak, żeby czubek zatrzymał się min. 1–2 zwoje, czyli 1,25–2,5 mm, nad dnem otworu. Uderzenie w dno albo w zbity wiór wykrusza ostrza i łamie gwintownik.
Parametry skrawania i otwór pod gwint M8
Prędkość, obroty i posuw dla stali HSSE
Wartości dotyczą gwintownika HSSE bez powłoki, przy obfitym smarowaniu. Obroty i posuw policzono dla średnicy 8 mm. Posuw na jeden obrót zawsze równa się skokowi gwintu, czyli 1,25 mm. W głębokim otworze ślepym zmniejsz prędkość o 20–30%.
| Materiał obrabiany | Prędkość skrawania [m/min] | Obroty [obr./min] | Posuw [mm/min] |
|---|---|---|---|
| PStal niskowęglowa do 500 MPa | 10–15 | 400–600 | 500–750 |
| PStal średniowęglowa 500–700 MPa, np. C45 | 8–12 | 320–480 | 400–600 |
| PStal stopowa 700–1000 MPa | 6–10 | 240–400 | 300–500 |
| MStal nierdzewna austenityczna 304, 316 | 4–8 | 160–320 | 200–400 |
| NAluminium do przeróbki plastycznej | 20–40 | 800–1590 | 1000–1990 |
Obroty = 1000 × 12 m/min ÷ (3,14 × 8 mm) ≈ 477 obr./min; posuw = 477 obr./min × 1,25 mm ≈ 597 mm/min
12 m/min to prędkość skrawania ze środka zakresu dla stali C45. 8 mm to średnica gwintownika, a 1000 zamienia metry na milimetry. 1,25 mm to skok gwintu M8 – o tyle gwintownik wchodzi w otwór na każdy obrót. Ustaw ok. 480 obr./min i posuw ok. 600 mm/min.
Gwint M8 w otworze nieprzelotowym krok po kroku
1Nawiercenie
nawiertak 90 stopni
2Wiercenie
wiertło 6,8 mm na głębokość 22 mm
3Gwintowanie
posuw 1,25 mm na obrót
✓Kontrola
sprawdzian M8 6H
Głębokość 22 mm = gwint pełny 16 mm + nakrój 3 zwoje × 1,25 mm + zapas 2 zwoje × 1,25 mm.
Do jakich materiałów wybrać rowek 40 stopni
Stal, stal nierdzewna i aluminium
HSSE to stal szybkotnąca z ok. 5% kobaltu. Kobalt pomaga ostrzu utrzymać twardość w wysokiej temperaturze skrawania. Ten gwintownik skrętny wybierzesz do stali konstrukcyjnych i stali C45, a przy niższych obrotach także do stali nierdzewnej 304 i 316. W aluminium do przeróbki plastycznej rowek 40 stopni szybko odbiera długi, lepki wiór.
Smaruj obficie: emulsją o stężeniu 5–10% albo olejem do gwintowania. W stali nierdzewnej użyj oleju lub emulsji o stężeniu 8–12%.
▲
Krótki wiór zakleszcza się w rowku 40 stopni
Żeliwo szare i mosiądz kruszą się na drobny wiór, który klinuje się w stromym rowku. Do tych materiałów wybierz gwintownik z rowkiem prostym albo z małym kątem skrętu.
Gwintownik maszynowy M8 DIN 371/40 C Narex łączy trzy cechy potrzebne w otworze ślepym. Rowek skrętny 40 stopni wynosi wiór w górę, a nakrój C kończy pełny gwint 2–3 zwoje od dna. Tolerancja 6H daje gwint pasujący do śrub M8 o tolerancji 6g. Wiertło 6,8 mm i posuw 1,25 mm na obrót zostają stałe w każdym materiale.
Pytania o gwintowanie M8 w otworze ślepym
Wiertło, głębokość i rodzaj otworu
Wiertło 6,8 mm. To średnica gwintu 8 mm minus skok 1,25 mm. Otwór w tolerancji 6H może mieć od 6,647 do 6,912 mm, więc wiertło 6,8 mm trafia w środek tego pola.
Gwintownik skrętny ma rowki biegnące spiralą, jak wiertło, i wynosi wiór w górę, z otworu. Gwintownik z rowkiem prostym zatrzymuje wiór w rowkach, dlatego pracuje w materiałach o krótkim wiórze, np. w żeliwie.
Do długości pełnego gwintu dodaj nakrój i zapas. Dla gwintu 16 mm: 16 mm + 3 zwoje × 1,25 mm + 2 zwoje × 1,25 mm ≈ 22 mm. Taki zapas mieści czubek gwintownika i resztki wióra.
Tak. Gwintownik przejdzie przez otwór na wylot, a wiór wyjdzie górą, tak samo jak w otworze ślepym. Po gwintowaniu przedmuchaj otwór, żeby usunąć resztki wióra z gwintu.
DIN 371 ma chwyt wzmocniony – przy M8 średnica chwytu równa się średnicy gwintu, 8 mm. DIN 376 ma chwyt cieńszy od gwintu. Praktyczna zasada: gwinty zwykłe do M10 – DIN 371, od M12 – DIN 376.
POWIĄZANE PRODUKTY


Pogłębiacz 15X6,8 M8 DIN 373 HSS
kod produktu: 0000003389
80,00 zł
98,40 zł brutto
Obecnie brak na stanie

Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Gwintownik Ręczny M8 DIN 352/3 6H HSS Varel
kod produktu: 0000006620 w magazynie > 10 szt.
26,00 zł
31,98 zł brutto

Gwintownik Maszynowy M8 DIN 376/40 C HSSE Narex
kod produktu: 00702 w magazynie > 10 szt.
33,00 zł
40,59 zł brutto
Wiertło 6,8 kobaltowe do metalu HSSE DIN 338
kod produktu: 11588 w magazynie > 10 szt.
8,00 zł
9,84 zł brutto
Przedłużka do Gwintownika 6,2 mm M11
kod produktu: 442183 w magazynie < 10 szt.
26,00 zł
31,98 zł brutto

Narzynka M8 HSS DIN 22 568 Cztool
kod produktu: 2789
28,00 zł
34,44 zł brutto
Obecnie brak na stanie
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Gwintownik Maszynowy M8 DIN 371/40 C HSSE Narex
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.