









- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot
Opis
PIERWSZY ROWEK · D min–D maxØ24–36 mm
SZEROKOŚĆ PŁYTKI3 mm
GŁĘBOKOŚĆ OSIOWA T MAX17 mm
TRZONEK h × B25 × 25 mm
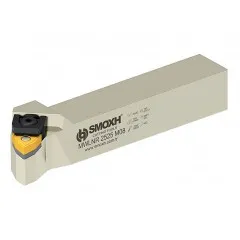
Nóż do rowkowania czołowego – BDAT-R Smoxh
Typ A · wykonanie prawe · gniazdo płytki MGM. 3C
| Dane techniczne | |
|---|---|
| Oznaczenie katalogowe | BDAT-R 2525 K3C (Ø24–36) T17 |
| Kod producenta | SM10543 |
| Operacja | rowkowanie czołowe |
| Konstrukcja | typ A |
| Kierunek | prawy |
| Trzonek h × B | 25 × 25 mm |
| Długość L | 150 mm |
| Wymiar główki S | 26,5 mm |
| Średnica pierwszego zagłębienia D min | 24 mm |
| Średnica pierwszego zagłębienia D max | 36 mm |
| Głębokość osiowa T max | 17 mm |
| Szerokość płytki b | 3 mm |
| Gniazdo płytki | MGM. 3C / MGMN 300 |
| Śruba docisku | BKTV M8×1×25-9232 |
| Klucz | SAK-AA4-9903 |

Ilustracja rodziny typu A; oznaczenie wariantu na zdjęciu jest poglądowe.
Nóż do rowkowania czołowego BDAT-R 2525 K3C (Ø24–36) T17 wykonuje rowki pierścieniowe w czole detalu. Ten wariant typu A dobierasz do pierwszego zagłębienia w zakresie Ø24–36 mm. Trzonek 25 × 25 mm mocujesz w oprawce, która pozwala ustawić go równolegle do osi wrzeciona.
Rowkowanie czołowe – ustawienie typu A
Położenie trzonka, oś wrzeciona i kierunek zagłębiania ostrza
W typie A część robocza jest skierowana wzdłuż trzonka. Posuw podczas zagłębiania przebiega równolegle do osi wrzeciona. Odpowiednia orientacja oprawki zapewnia dostęp do czoła i miejsce na zakrzywioną część roboczą między ściankami rowka.
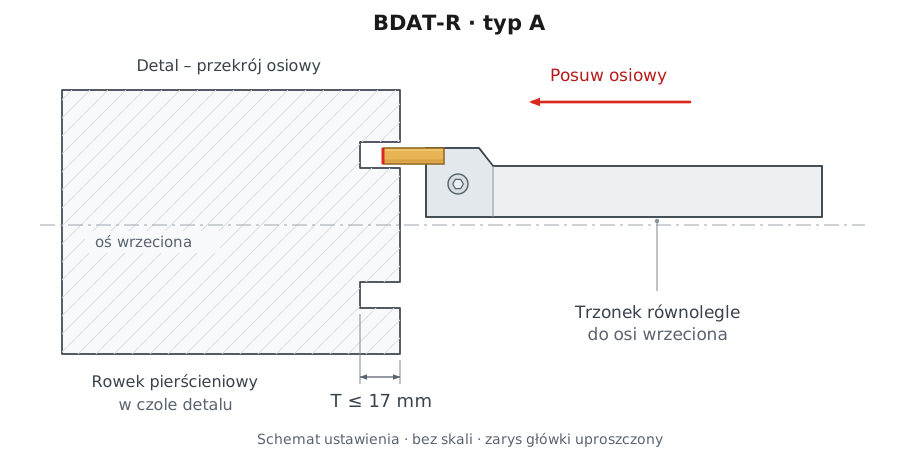
Typowym zastosowaniem są gniazda uszczelnień czołowych w pokrywach, tulejach i korpusach. Szerokość rowka, promień naroży i głębokość dopasuj do dokumentacji detalu. Płytka 3 mm wyznacza nominalną szerokość pojedynczego zagłębienia; tolerancja wykonania zależy także od płytki i warunków obróbki.

Docisk śrubowy
Gniazdo ustala płytkę, a docisk utrzymuje ją podczas skrawania.

Płytka dwukrawędziowa
Po zużyciu jednego końca obróć płytkę o 180° i wykorzystaj drugi.
Średnica pierwszego rowka i wymiary oprawki
Zakres doboru średnicy, szerokość b oraz głębokość osiowa T
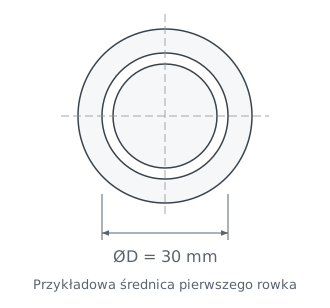
D min = 24 mm oraz D max = 36 mm wyznaczają zakres średnic pierwszego zagłębienia Ø24–36 mm. Nie jest średnicą zewnętrzną całego przedmiotu ani szerokością gotowego rowka. Przy poszerzaniu rowka sprawdź dopuszczalne ruchy płytki i prześwit główki; różnica D max − D min nie wyznacza szerokości obróbki.
Widok od czoła
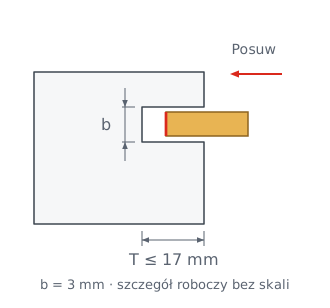
Głębokość i szerokość
ŚREDNICA D min24 mm
ŚREDNICA D max36 mm
GŁĘBOKOŚĆ OSIOWA T max17 mm
Głębokość T mierzy się od czoła detalu wzdłuż osi wrzeciona. Dla tego wariantu wynosi maksymalnie 17 mm. Wymiar S = 26,5 mm opisuje główkę w rzucie katalogowym i nie zastępuje wartości T.
Dekoder oznaczenia – dobór wariantu
Pięć członów kodu katalogowego Smoxh
Oznaczenie: BDAT-R 2525 K3C (Ø24–36) T17
BDAT-R
Konstrukcja
Typ A · prawy
Oprawka typu A, wykonanie prawe. Lewy odpowiednik w katalogu ma kod SM63044.
2525
Trzonek
25 × 25 mm
Pierwsze 25 oznacza wysokość h, drugie 25 to szerokość B trzonka.
K3C
Gniazdo płytki
MGM. 3C
Płytka systemu Korloy MGMN 300 o szerokości 3 mm. Dobierz geometrię i gatunek do operacji.
24–36
Zakres średnic
Ø24–36 mm
Przedział doboru średnicy pierwszego zagłębienia. Nie jest szerokością rowka.
T17
Głębokość
T max 17 mm
Maksymalny katalogowy zasięg osiowy, mierzony od czoła detalu.
Konwencja oznaczeń Smoxh · wymiary w milimetrach
Ustawienie noża i dobór parametrów skrawania
Prędkość i posuw wynikają z płytki, materiału oraz warunków pracy
Gatunek węglika i łamacz wióra dobierz do materiału oraz rowkowania czołowego. Prędkość skrawania vc i posuw na obrót fn przyjmij z zaleceń konkretnej płytki dla tej operacji. Sprawdź wysokość ostrza, ogranicz wysięg i zapewnij odprowadzanie wióra z rowka.
| Parametr | Jak go ustalić |
|---|---|
| Prędkość vc [m/min] | Według gatunku płytki, materiału i zaleceń do rowkowania czołowego. |
| Posuw fn [mm/obr] | Według łamacza wióra, szerokości płytki oraz stabilności zamocowania. |
| Obroty n [obr./min] | Ze średnicy rowkowania D: n = 1000 × vc / (π × D). |
| Głębokość osiowa | Według rysunku detalu, z zachowaniem T max = 17 mm. |
Przykład przeliczenia: przy założonym vc = 100 m/min i średnicy rowkowania Ø30 mm, n = (1000 × 100) / (π × 30) ≈ 1061 obr./min. Wartość vc jest założeniem obliczeniowym, nie nastawą zalecaną dla każdej płytki.
▲ Ograniczenia: pierwsze zagłębienie dobierz w zakresie Ø24–36 mm, a głębokość osiową ogranicz do 17 mm. Przed skrawaniem sprawdź prześwit części roboczej. Poszerzanie rowka wymaga odpowiedniej geometrii płytki i kontroli kolizji główki.
Mocowanie płytki w 3 krokach
1Oczyść
Usuń wióry z gniazda i powierzchni podparcia.
2Osadź
Wsuń zgodną płytkę i sprawdź jej przyleganie.
3Zamocuj
Zamknij docisk zgodnie z instrukcją oprawki. Skontroluj stabilność płytki.
Pytania o nóż BDAT-R
Zastosowanie, kierunek, zakres średnic i dobór płytki
Wykonuje pierścieniowy rowek w czole obracającego się detalu. Ostrze zagłębia się równolegle do osi wrzeciona, a trzonek jest ustawiony wzdłuż tej osi.
Nie. LT oznacza konstrukcję typu L; warianty BDAT-LT 2525 K3C (36–48) T17 i (48–70) T17 są w katalogu prawe. W rodzinie typu A kierunek zapisuje się jako BDAT-R lub BDAT-L.
Ø24–36 mm to zakres doboru średnicy pierwszego zagłębienia. T17 oznacza maksymalną głębokość osiową 17 mm; żadna z tych wartości nie określa szerokości gotowego rowka.
Gniazdo MGM. 3C jest przeznaczone do systemu Korloy MGMN 300 o szerokości 3 mm. Sprawdź pełne oznaczenie płytki, zgodność gniazda oraz geometrię przeznaczoną do danej operacji.
Osoba odpowiedzialna w UE Artykuły Techniczne ul. Kwiatowa 6, 26-300 Opoczno, Polska biuro@artykulytechniczne.pl
POWIĄZANE PRODUKTY

Płytka MGMN 300 T H6310 Horn
kod produktu: 0000009110 w magazynie > 10 szt.
18,00 zł
22,14 zł brutto

Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Nóż Tokarski BDAT-R-25x25 K3C (24-36) T17 Smoxh
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.