





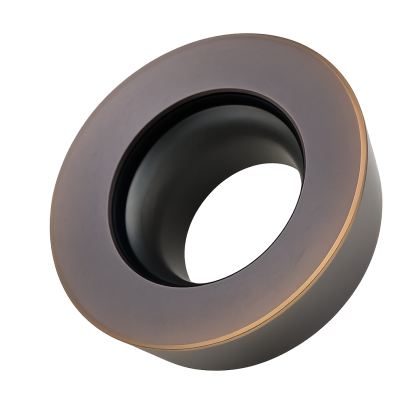

Opis
| Dane techniczne | |
|---|---|
| Kształt płytki | okrągły (R) |
| Średnica wpisana IC | 8,0 mm |
| Grubość płytki s | 3,18 mm |
| Kąt przyłożenia α | 15° (D) |
| Wykonanie W | z otworem, bez łamacza wióra |
frezowanie planujące i kopiowe — grupy ISO P i M, wartości zachowawcze
| Materiał | Vc [m/min] | Posuw fz [mm/ząb] | ap [mm] | ae [% D] |
|---|---|---|---|---|
| PStal | 150-220 | 0,10-0,22 | ≤ 0,5×R | 60-80 |
| MStal nierdzewna | 80-140 | 0,08-0,18 | ≤ 0,5×R | 50-70 |
jedna ciągła krawędź, zmienny kąt przystawienia, mocowanie śrubą
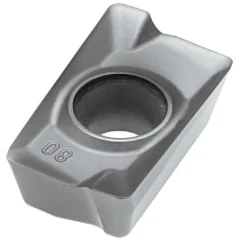
Płytka frezarska RDMW 0803 to okrągła płytka wieloostrzowa z węglika spiekanego w gatunku H6310, przeznaczona do frezowania stali i stali nierdzewnej. Kształt okrągły (pozycja R wg normy ISO 1832) i kąt przyłożenia piętnaście stopni dają jedną ciągłą krawędź bez naroża, które mogłoby się wykruszyć. Litera W w oznaczeniu wskazuje wykonanie z otworem, lecz bez łamacza wióra. Węglik z powłoką PVD (fizyczne osadzanie z fazy gazowej) dobrze znosi udary termiczne pracy przerywanej. Cała krawędź płytki tworzy jeden ciągły łuk (kształt R), dlatego pracuje ze zmiennym kątem przystawienia. Konstrukcja bez łamacza swobodnie kieruje wiór, dlatego płytka dobrze sprawdza się przy frezowaniu kopiowym i obróbce powierzchni krzywoliniowych.
Płytka okrągła sprawdza się przy frezowaniu kopiowym i profilowym stali konstrukcyjnych oraz elementów ze stali nierdzewnej. Dzięki okrągłemu kształtowi efektywny kąt przystawienia rośnie wraz z głębokością skrawania: przy małym ap wiór jest cienki, a siły niskie. Mniejsza głębokość daje mniejszy kąt i cieńszy wiór, dlatego okrągła płytka naturalnie skaluje siły skrawania z głębokością. Płytki wieloostrzowe w gatunku H6310 dostarcza koreańska marka Horn.
Przy stalach nierdzewnych utrzymuj prędkość skrawania 80–140 m/min i stały posuw na ząb, aby ograniczyć umocnienie zgniotowe warstwy skrawanej. Głębokość skrawania dobieraj zachowawczo według zasady ap ≤ 0,5×R, gdzie R jest promieniem okrągłej płytki; wraz ze wzrostem ap rosną efektywny kąt przystawienia i siły skrawania. Frezowanie prowadź współbieżnie, wchodząc od grubszej warstwy wióra, co wydłuża trwałość ostrza i poprawia gładkość obrobionej powierzchni. Posuw minutowy stołu wyliczysz ze wzoru vf = fz × z × n, gdzie fz to posuw na ząb, z liczba płytek w głowicy, a n prędkość obrotowa wrzeciona. Przykładowo dla fz = 0,15 mm/ząb, z = 5 i n = 900 obr/min: vf = 0,15·5·900 = 675 mm/min.
Gatunek H6310 jest przeznaczony do stali (ISO P) i stali nierdzewnej (ISO M), nie do stali hartowanych ani obróbki na twardo — do materiałów utwardzonych dobierz gatunek przeznaczony do grupy ISO H.
jak czytać kod RDMW 0803 — pozycje 1–6 oznaczenia
Oznaczenie RDMW 0803 wg normy ISO 1832: 4 litery opisują geometrię i konstrukcję, 2 kody liczbowe — wymiary. Każde pole ma numer, ikonę i krótki opis.
Dekoder oznaczenia ISO 1832 — jak czytać kod
Pozycje 1–3 · kod ISO
1RKształt
Okrągła
krawędź obwodowa bez naroży
2DKąt przyłożenia
α = 15°
pozytywna, jednostronna
3MTolerancja
Klasa M (pośrednia)
IC ±0,05 · grubość ±0,13 mm
Pozycje 4–6
4WTyp
Otwór z pogłębieniem, bez łamacza
pogłębienie 40–60°, gładka powierzchnia natarcia
508Średnica
d = 8 mm
płytka okrągła — pełny promień
603Grubość
s = 3,18 mm
między powierzchniami natarcia
✓ Krawędź obwodowa — pełny okrąg, bez naroży
zalecane materiały i operacje frezowania — zestawienie ✔ / ✗
| Zastosowanie / materiał | Zgodność |
|---|---|
| Stal konstrukcyjna (ISO P20-P40) | ✔ zalecana |
| Stal nierdzewna austenityczna (ISO M20-M40) | ✔ zalecana |
| Frezowanie kopiowe, profilowe i wgłębne | ✔ zalecane |
| Głowice i frezy okrągło-płytkowe na płytkę R o IC 8,0 mm | ✔ pasuje |
| Stal hartowana / obróbka na twardo (ISO H) | ✗ poza zakresem |
| Frezowanie stali nierdzewnej bez chłodzenia | ✗ niezalecane |
krawędzie, głębokość skrawania, materiały i indeksowanie
Okrągła płytka ma jedną ciągłą krawędź skrawającą po całym obwodzie, bez wyodrębnionych naroży. Płytkę indeksujesz, obracając ją w gnieździe o kilka stopni, dzięki czemu wykorzystujesz świeży odcinek krawędzi. Praktyczna liczba położeń zależy od konstrukcji głowicy.
Stosuj zachowawczą zasadę ap ≤ 0,5×R, gdzie R oznacza promień płytki. Przy małej głębokości efektywny kąt przystawienia i siły skrawania pozostają niskie i rosną wraz z ap.
Gatunek H6310 to węglik z powłoką PVD do grup ISO P20-P40 (stal) oraz M20-M40 (stal nierdzewna). Nie jest przeznaczony do stali hartowanych ani obróbki na twardo — do materiałów utwardzonych (grupa ISO H) dobierz gatunek przeznaczony do takich zadań.
Okrągła krawędź nie ma wierzchołka, który mógłby się wykruszyć, dlatego lepiej znosi frezowanie zgrubne i kopiowe. Zmienny kąt przystawienia sprawia, że grubość wióra i siły rosną dopiero wraz z głębokością skrawania, chroniąc wrzeciono przy małym ap.
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


