






Opis
| Dane techniczne | |
|---|---|
| Kształt | R — okrągła |
| Średnica płytki d | 10,0 mm |
| Grubość płytki s | 3,97 mm |
| Kąt przyłożenia α | 11° (pozytywna) |
| Klasa tolerancji | M |
| Typ mocowania | T — otwór z łamaczem |
| Gatunek | H6310 (PVD) |
obróbka dokładna, średniodokładna i zgrubna — grupy ISO P i M
| Materiał | Obróbka dokładna | Obróbka średniodokładna | Obróbka zgrubna | ||||||
|---|---|---|---|---|---|---|---|---|---|
| Vc [m/min] | Posuw fz [mm/ząb] | ap [mm] | Vc [m/min] | Posuw fz [mm/ząb] | ap [mm] | Vc [m/min] | Posuw fz [mm/ząb] | ap [mm] | |
| PStal | 180-220 | 0,10-0,14 | 0,3-0,8 | 160-200 | 0,14-0,18 | 0,8-1,5 | 150-180 | 0,18-0,22 | 1,5-2,5 |
| MStal nierdzewna | 110-140 | 0,08-0,12 | 0,3-0,7 | 100-130 | 0,12-0,15 | 0,7-1,3 | 80-120 | 0,15-0,18 | 1,3-2,0 |
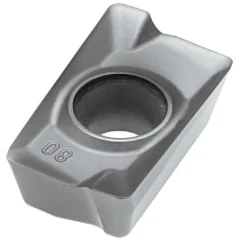
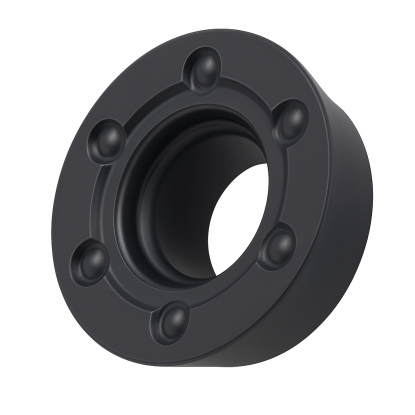
okrągły kształt R, pozytywna geometria 11°, otwór z łamaczem wióra
Ta płytka frezarska MOE to okrągła, pozytywna płytka wieloostrzowa z węglika spiekanego w gatunku H6310, przeznaczona do frezowania stali i stali nierdzewnej. Okrągły kształt R nie ma naroża, dlatego krawędź jest wyjątkowo wytrzymała mechanicznie i dobrze znosi pracę przerywaną. Kąt przyłożenia jedenaście stopni, oznaczony literą P, obniża siły skrawania, co ułatwia pracę na maszynach o mniejszej mocy. Geometria okrągła daje zmienny kąt przystawienia: przy małej głębokości skrawania kąt efektywny jest niewielki, a wiór cienki. Płytkę stosuje się głównie do frezowania kopiowego i profilowego oraz obróbki form przestrzennych. Otwór z pogłębieniem i jednostronny łamacz wióra, czyli typ T wg normy ISO 1832, prowadzą wiór podczas pracy.
Płytka okrągła sprawdza się przy frezowaniu kopiowym form, matryc i powierzchni krzywoliniowych ze stali konstrukcyjnych oraz elementów ze stali nierdzewnej. Dla płytki o promieniu R równym pięć milimetrów reguła ap ≤ 0,5×R ogranicza zalecaną głębokość skrawania do 2,5 mm. Przy głębokości ap równej 1 mm kąt przystawienia liczymy ze wzoru kappa = arccos((5−1)/5), co daje około 37 stopni. Oznacza to cienki wiór i niskie siły skrawania, dlatego płytka pracuje spokojnie nawet na dłuższym wysięgu narzędzia. Prędkość skrawania dobieraj w zakresie od 150 do 220 m/min dla stali oraz niższą dla stali nierdzewnej.
Gatunek H6310 to węglik z powłoką PVD, nanoszoną metodą fizycznego osadzania z fazy gazowej, uniwersalny dla stali i stali nierdzewnej. Przy stali nierdzewnej utrzymuj stały posuw fz oraz ciągłe chłodzenie, aby ograniczyć umocnienie zgniotowe warstwy skrawanej. Głębokość skrawania dobieraj tak, by nie przekraczała połowy promienia płytki, ponieważ większe zagłębienie zwiększa kąt przystawienia i obciążenie krawędzi. Okrągła konstrukcja pozwala wielokrotnie indeksować płytkę wokół obwodu. Płytki wieloostrzowe w gatunku H6310 dostarcza koreańska marka Horn.
Gatunek H6310 nie jest przeznaczony do stali hartowanych powyżej 45 HRC ani do żeliwa i metali nieżelaznych. Dla grup ISO K i N dobierz gatunek potwierdzony przez producenta narzędzia.
jak czytać kod RPMT 10T3 — pozycje 1–6 oznaczenia
Oznaczenie RPMT 10T3 wg normy ISO 1832: 4 litery opisują geometrię i konstrukcję, 2 kody liczbowe — wymiary. Każde pole ma numer, ikonę i krótki opis.
Dekoder oznaczenia ISO 1832 — jak czytać kod
Pozycje 1–3 · kod ISO
1RKształt
Okrągła
krawędź obwodowa bez naroży
2PKąt przyłożenia
α = 11°
pozytywna, jednostronna
3MTolerancja
Klasa M (pośrednia)
IC ±0,08 · grubość ±0,13 mm
Pozycje 4–6
4TTyp
Otwór z pogłębieniem + łamacz
pogłębienie 40–60°, łamacz jednostronny
510Średnica
d = 10 mm
płytka okrągła — pełny promień
6T3Grubość
s = 3,97 mm
między powierzchniami natarcia
✓ Krawędź obwodowa — pełny okrąg, bez naroży
gatunek H6310 — grupy ISO i typy operacji frezarskich
| Materiał / operacja | Zastosowanie |
|---|---|
| Stal konstrukcyjna i stopowa (ISO P20-P40) | ✔ zalecane |
| Staliwo | ✔ zalecane |
| Stal nierdzewna (ISO M20-M40) | ✔ zalecane |
| Frezowanie kopiowe, profilowe i form 3D | ✔ zalecane |
| Stal hartowana powyżej 45 HRC | ✗ nie |
| Żeliwo i metale nieżelazne (ISO K/N) | ✗ nie |
materiały, geometria okrągła i dobór parametrów frezowania
Gatunek H6310 jest uniwersalny: obejmuje stal z grupy ISO P20-P40 oraz stal nierdzewną ISO M20-M40. To węglik z powłoką PVD do stali, staliwa i stali nierdzewnej. Nie stosuj go do stali hartowanych powyżej 45 HRC ani do żeliwa i metali nieżelaznych.
Okrągła krawędź nie ma naroża, dlatego jest bardzo wytrzymała mechanicznie i odporna na wykruszenia. Ma też zmienny kąt przystawienia: przy małej głębokości skrawania wiór jest cienki, a siły niskie. Taka płytka najlepiej pracuje przy frezowaniu kopiowym, profilowym i obróbce form 3D.
Dla płytek okrągłych obowiązuje reguła ap ≤ 0,5×R. Przy promieniu R = 5 mm zalecana głębokość nie powinna przekraczać 2,5 mm. Przy ap = 1 mm kąt przystawienia wynosi około 37°, co daje cienki wiór i spokojną pracę. Większe zagłębienie zwiększa siły skrawania.
Tak — gatunek H6310 obejmuje grupę ISO M20-M40. Utrzymuj prędkość skrawania 80-140 m/min, stały posuw i ciągłe chłodzenie emulsją. Stal nierdzewna może słabo odprowadzać ciepło i umacniać się zgniotowo przy zbyt wolnym skrawaniu, dlatego unikaj przerywania posuwu.
Wysoka wytrzymałość na temperaturę i odporność na zużycie ścierne.
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


Bardzo dobra i trwała płytka.