





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Opis
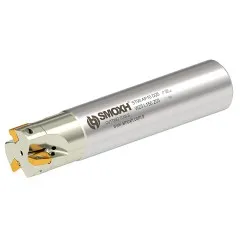
Frez składany fi 25 mm – na płytki APKT 1604, L 150, chwyt walcowy
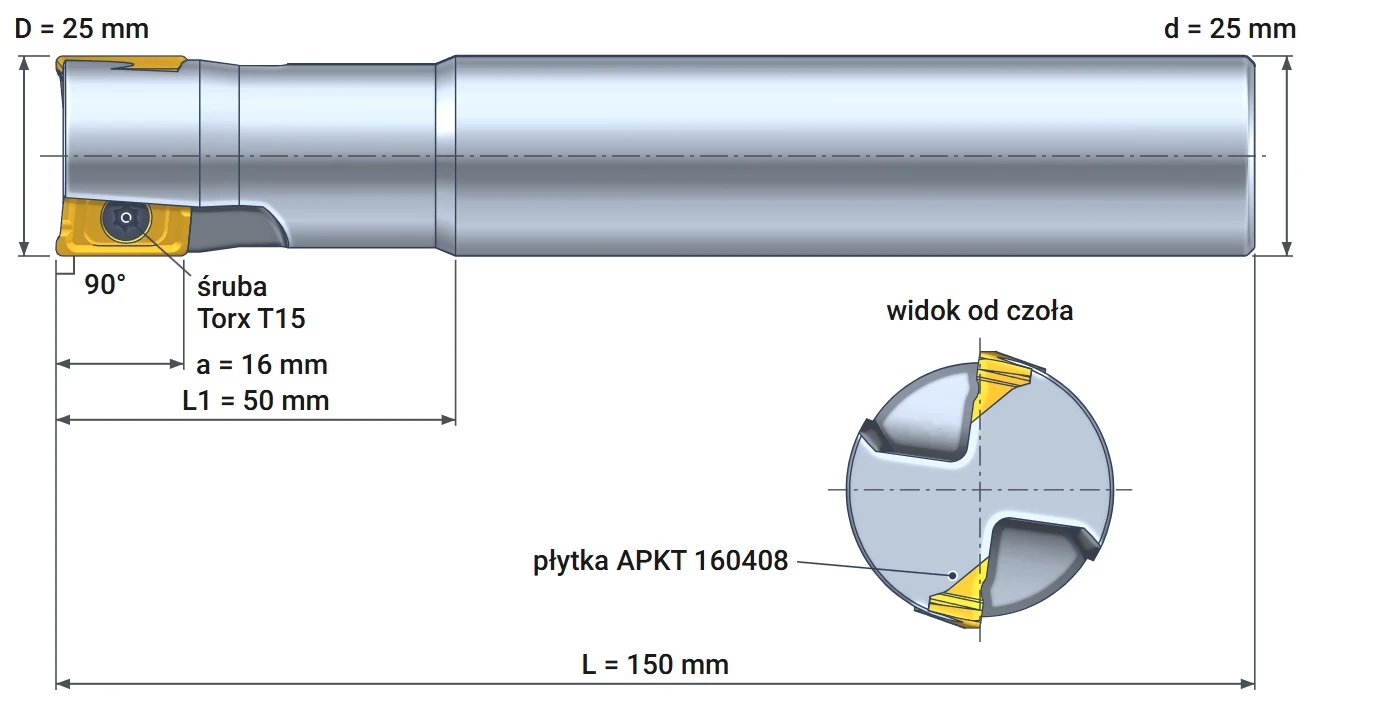
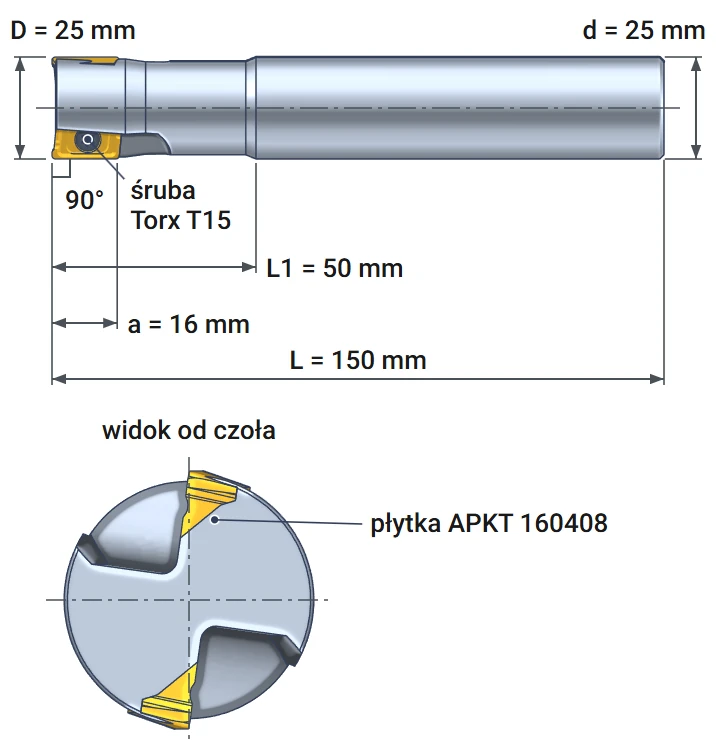
Dane techniczne i wymiary – Varel BAP 400R, chwyt walcowy 25 mm
| Dane techniczne | |
|---|---|
| Średnica freza D | 25 mm |
| Średnica chwytu d | 25 mm, walcowy gładki |
| Maks. głębokość skrawania a | 16 mm |
| Długość do chwytu L1 | 50 mm |
| Długość całkowita L | 150 mm |
| Kąt przystawienia | 90 stopni |
| Liczba płytek Z | 2 |
| Płytki | APKT 1604 i APMT 1604, np. APKT 160408 |
| Chłodzenie | zewnętrzne |
| Śruba płytki | M4x9, Torx T15 |
| Producent | Varel (BAP 400R C25-25-150) |
Średnica25 mm
Głębokość skrawaniado 16 mm
Płytki2 × APKT 1604
Chłodzeniez zewnątrz
Frez składany fi 25 mm Varel BAP 400R skrawa pod kątem 90 stopni dwiema płytkami APKT 1604. Zrobisz nim w stali, żeliwie i aluminium ścianę pod kątem prostym, rowek, kieszeń i płaszczyznę. Wejdzie też w pełny materiał po linii śrubowej i wytnie otwór od 31 do 48 mm bez wiertła. Gdy krawędź się stępi, obracasz płytkę, a frez pracuje dalej.
Chwyt walcowy 25 mm jest gładki, bez płaskiego. Katalog podaje jego tolerancję od −0,005 do −0,015 mm, więc pasuje do precyzyjnej oprawki zaciskowej lub hydraulicznej. Przy długości 150 mm wysuń frez z oprawki tylko tyle, ile wymaga detal – każdy milimetr wysięgu zwiększa ugięcie. Korpus nie ma kanału chłodzenia. Ciecz albo sprężone powietrze podajesz z dysz obrabiarki, kierując strumień na płytki.
Sześć operacji frezem 90° – od płaszczyzny po otwór
Planowanie, ściana, rowek, rampa, linia śrubowa, frezowanie wgłębne
Frez 90 stopni na płytki APKT 1604 i APMT 1604 wykonuje planowanie, ścianę 90°, rowek, frezowanie wgłębne, interpolację śrubową i kontur. Każda operacja korzysta z innej krawędzi płytki. Krawędź boczna, długa na 16 mm, tworzy ścianę. Krawędź dolna wygładza dno i pozwala schodzić w dół. Rysunki pokazują ruch freza i zbierany materiał.
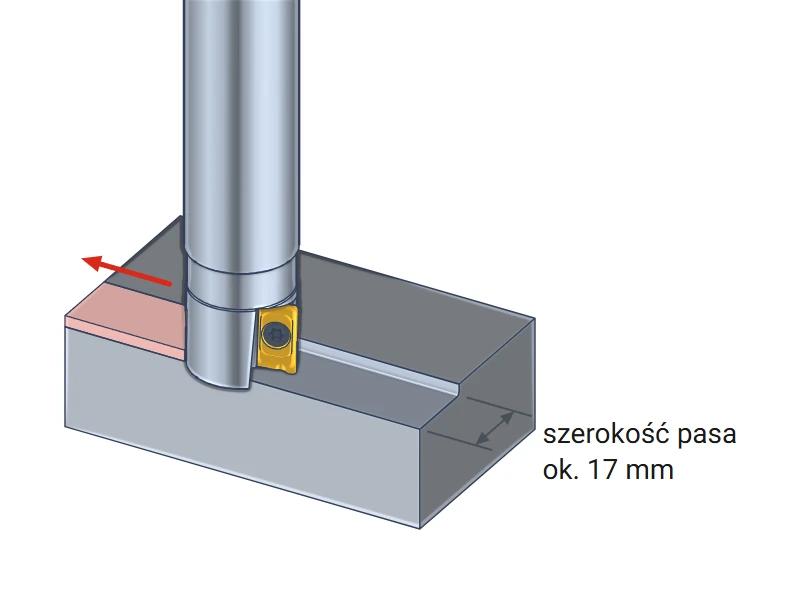
Planowanie powierzchni
Frez prowadzisz nad detalem na małej głębokości. Płaszczyznę wygładza dolna krawędź płytki z krótką fazką przy narożu. Jedno przejście zbiera pas do ok. 17 mm, czyli ok. dwóch trzecich średnicy. To wystarczy na półki, czoła i nadlewy.
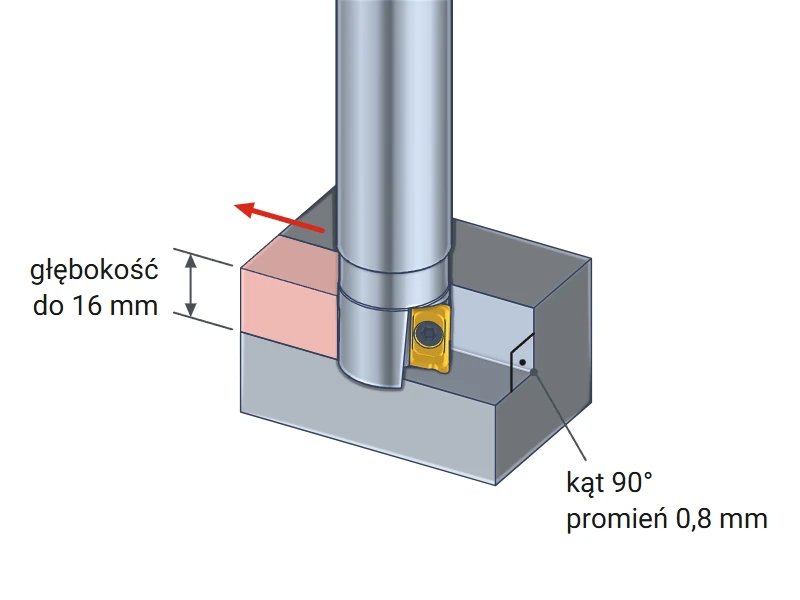
Ściana 90° i kontur
Krawędź boczna płytki stoi równolegle do osi freza. Ściana wychodzi więc pod kątem prostym do dna. Na jedno przejście zdejmiesz do 16 mm wysokości ściany. W narożu między ścianą a dnem zostaje promień 0,8 mm – tyle ma naroże płytki.
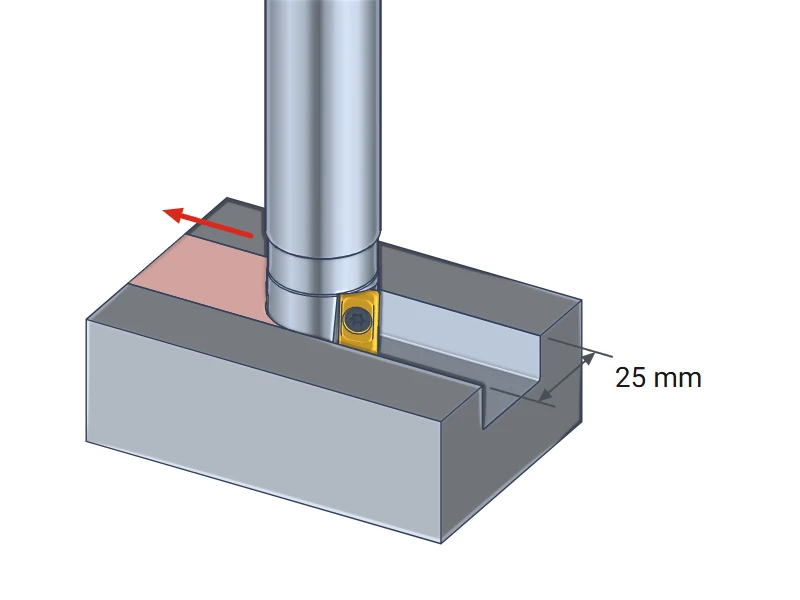
Rowek szerokości 25 mm
Frez idzie środkiem materiału i wycina rowek szerokości 25 mm w jednym przejściu. Skrawa wtedy cały przód freza, a obie płytki pracują na zmianę. Głębokość bierz mniejszą niż przy ścianie i dbaj o usuwanie wiórów.
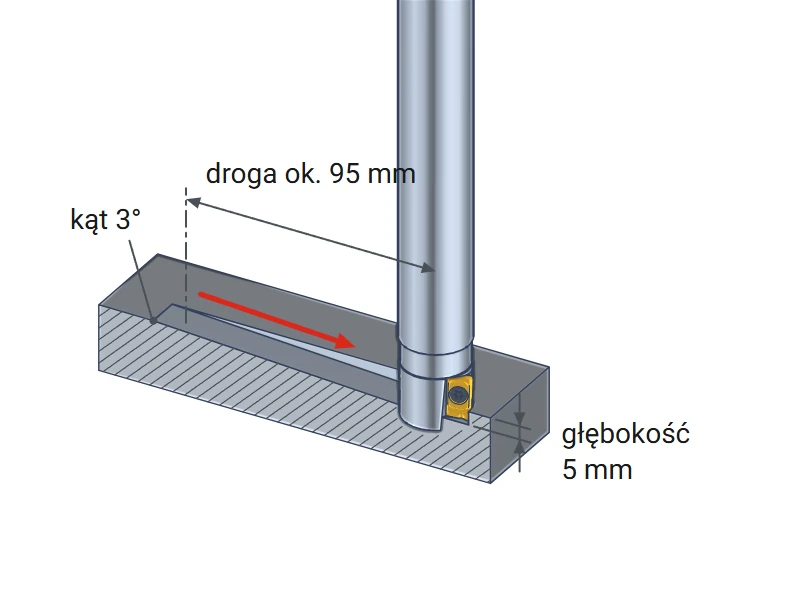
Rampa – wejście pod kątem
Frez schodzi w materiał po pochyłej prostej i jednocześnie jedzie w bok. W dół skrawa dolna krawędź płytki, więc otwór startowy jest zbędny. Tak zaczniesz kieszeń albo zamknięty rowek. Przy kącie 3 stopni zejście na 5 mm wymaga ok. 95 mm drogi.
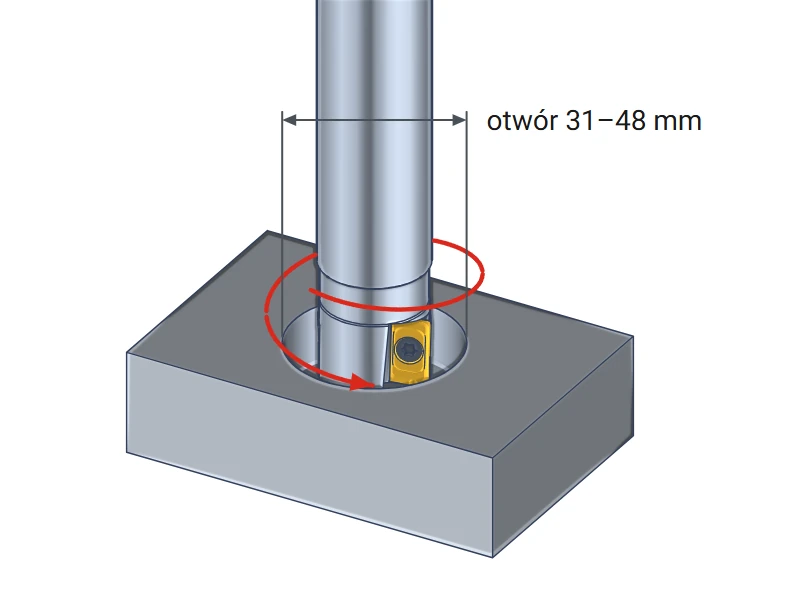
Linia śrubowa – otwór bez wiertła
Frez krąży po okręgu i z każdym obrotem schodzi niżej. Tak wycinasz otwór od 31 do 48 mm z płaskim dnem. Średnicę otworu ustawiasz w programie obrabiarki, a nie doborem wiertła. To także łagodne wejście w zamkniętą kieszeń.
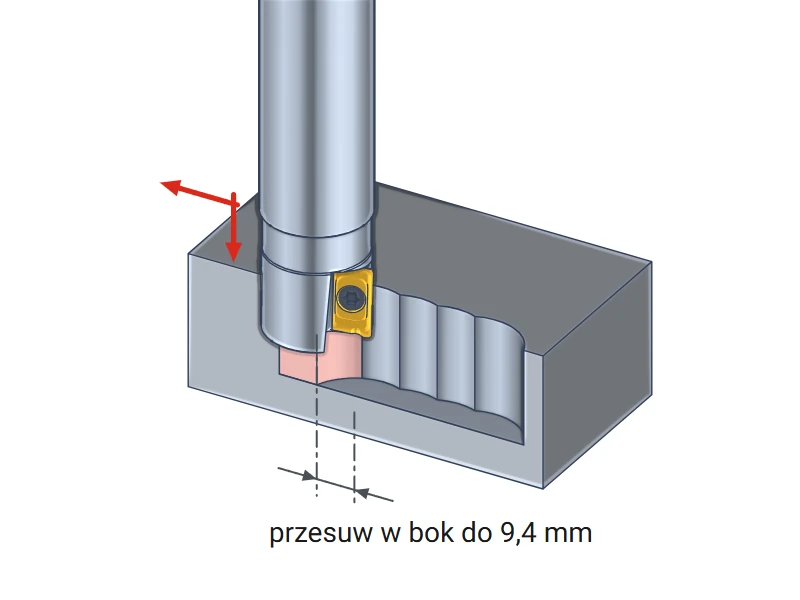
Frezowanie wgłębne
Frez wcina się osiowo w dół, cofa i przesuwa w bok, podobnie jak wiertło. Każde wcięcie zbiera materiał tylko przy obwodzie freza. Przesuw boczny trzymaj do ok. 9,4 mm – tyle sięga płytka od obwodu w stronę środka. Siła działa wtedy głównie wzdłuż osi.
Otwór bez wiertła – frezowanie po linii śrubowej
Najmniejszy i największy otwór dla freza 25 mm z płytką o narożu 0,8 mm
Frezowanie po linii śrubowej to inaczej interpolacja śrubowa. Frez obraca się wokół własnej osi, a obrabiarka prowadzi go jednocześnie po okręgu i w dół. Tor ma kształt sprężyny. Jednym frezem 25 mm zrobisz tak otwory o różnych średnicach.
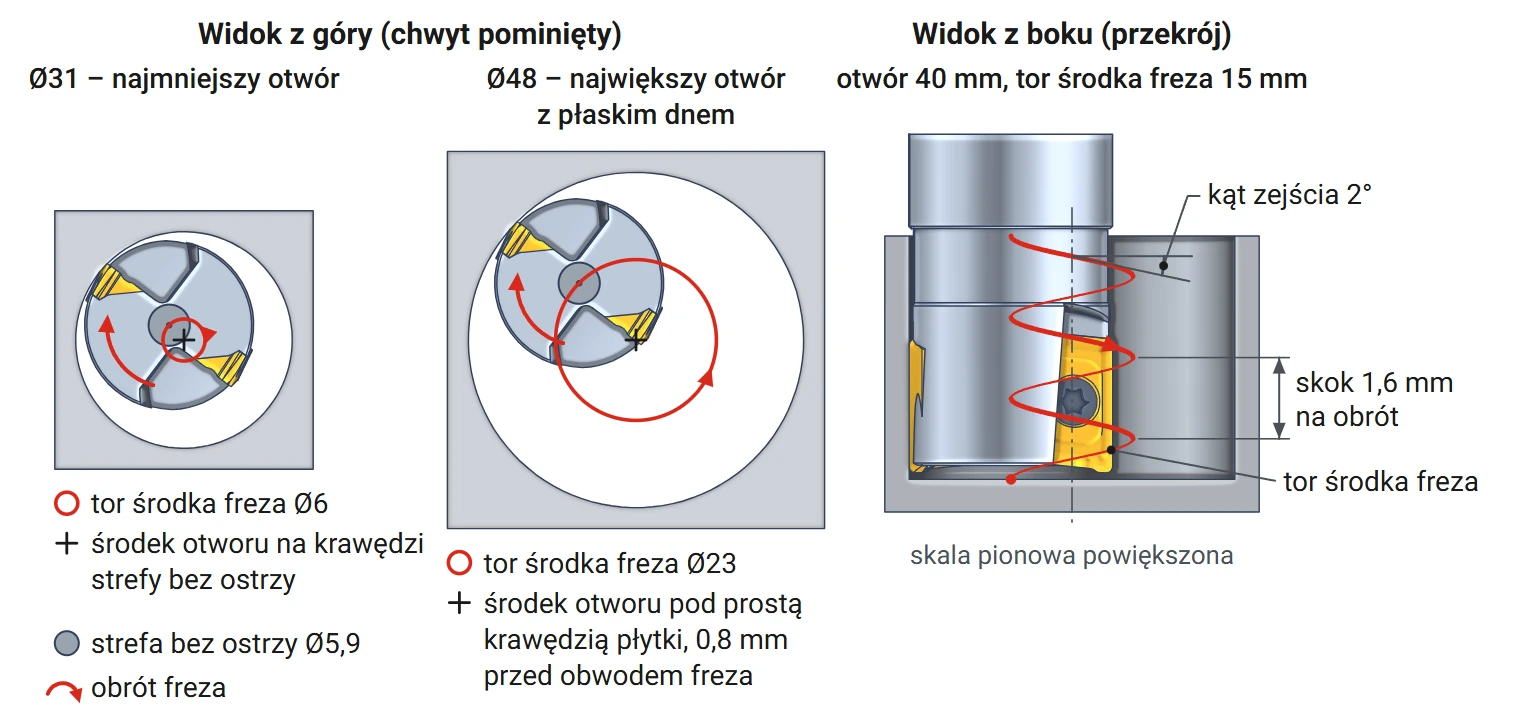
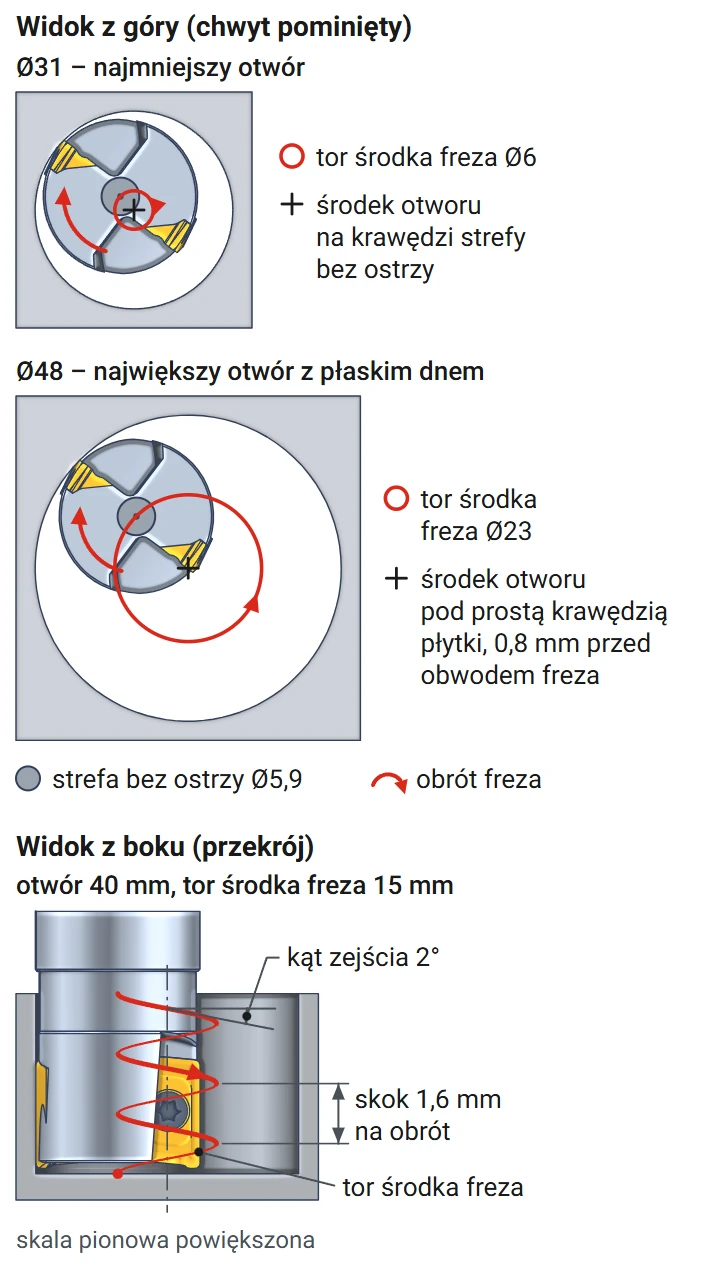
Rysunek pokazuje frez w najmniejszym i największym otworze, widziany z góry. Szary krążek w środku freza to strefa bez ostrzy. Widok z boku pokazuje tor środka freza i skok, czyli zejście w dół na jeden obrót.
Najmniejszy otwór: 31 mm
Dolna krawędź płytki sięga od obwodu freza ok. 9,54 mm w stronę środka. Kończy się więc ok. 2,96 mm od osi freza (12,5 − 9,54 mm). W środku freza zostaje krążek ok. 5,9 mm bez ostrzy. Żeby nic tam nie zostało, środek freza musi krążyć po okręgu o promieniu co najmniej 2,96 mm. Najmniejszy otwór = 25 + 2 × 2,96 ≈ 31 mm. W mniejszym otworze pod frezem zostaje rdzeń, który uderza w korpus.
Największy otwór z płaskim dnem: 48 mm
Dno jest płaskie, gdy środek otworu leży pod prostym odcinkiem dolnej krawędzi płytki. Ten odcinek kończy się przy narożu, 0,8 mm przed obwodem freza. Największy otwór = 2 × 25 − 2 × 0,8 ≈ 48 mm. Większy otwór zrobisz w dwóch krokach: najpierw linia śrubowa do 48 mm, potem poszerzanie po okręgach.
Obliczenie: skok linii śrubowej dla otworu 40 mm
Skok liczysz po torze środka freza, a nie po średnicy otworu. Średnica toru = średnica otworu 40 mm − średnica freza 25 mm = 15 mm. Jeden obrót to droga 3,14 × 15 ≈ 47,1 mm. Przy kącie zejścia 2 stopni skok wynosi 47,1 × 0,035 (tangens kąta 2°) ≈ 1,6 mm. Otwór przelotowy w płycie 20 mm wymaga więc ok. 12 obrotów. Skok nie może przekroczyć 16 mm – tyle wynosi maksymalna głębokość skrawania płytki.
Chwyt ma tę samą średnicę co frez, 25 mm. W otworze głębszym niż 50 mm chwyt dotknąłby ścianki. Tyle wynosi długość do chwytu, na której korpus jest cieńszy od średnicy skrawania.
▲
Wejście osiowe tylko w nawiercony otwór
Strefa ok. 5,9 mm w środku freza nie ma ostrzy. Przy wejściu prosto w dół w pełny materiał rdzeń oprze się o korpus i przeciąży płytki. W pełny materiał wchodź rampą albo po linii śrubowej. Osiowo wejdziesz tylko w otwór nawiercony wcześniej w tej samej osi, o średnicy co najmniej 6 mm.
Płytki APKT 160408 – dobór do materiału i wymiana
Gatunek płytki decyduje o materiale, frez zostaje ten sam
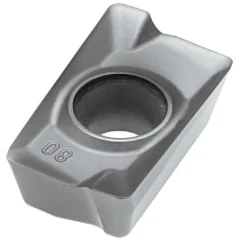
Frez BAP 400R C25-25-150 przyjmuje płytki APKT 1604 wg ISO 1832. Litera A oznacza równoległobok 85 stopni, w praktyce płytkę prostokątną. P to kąt przyłożenia 11 stopni: płytka jest pozytywna i lekko tnie. Liczba 16 to długość krawędzi skrawającej w milimetrach, 04 – grubość płytki. Cyfry 08 na końcu podają promień naroża 0,8 mm.
Katalog podaje dla tego freza płytki APMT 1604. Płytka APKT tego samego rozmiaru ma ten sam kształt i różni się tylko klasą tolerancji: K jest dokładniejsza niż M. Obie pasują do tego samego gniazda.
| Płytka | Materiał obrabiany | Uwagi |
|---|---|---|
| APKT 160408 PDER XM H6310 Horn | stal, stal nierdzewna | powłoka PVD |
| APKT 1604 PDER K10 Horn | aluminium, metale nieżelazne, żeliwo szare | gatunek K10 |
| APKT 160408 CBN Horn | stal hartowana | wykańczanie, jedna krawędź |
Horn to koreańska marka płytek oferowana w naszym sklepie. Do materiału dobierasz gatunek płytki, a frez zostaje ten sam.
Wymiana i obrót płytki
Płytka ma dwie krawędzie skrawające. Gdy jedna się stępi, odkręć śrubę M4x9 kluczem Torx T15 i obróć płytkę o 180 stopni. Przed założeniem oczyść gniazdo z wiórów – wiór pod płytką podnosi ją i powoduje bicie. Katalog nie podaje momentu dokręcania – użyj wartości z karty producenta płytki. Wszystkie płytki wymieniaj razem, żeby skrawały na tej samej wysokości. Płytka CBN ma tylko jedną krawędź – po jej stępieniu wymień płytkę na nową.
Parametry skrawania – wartości startowe dla płytek APKT
Prędkość, posuw na ząb i głębokość wg grupy materiału
Tabela podaje zachowawcze wartości startowe dla frezowania ściany 90° płytkami APKT. Zacznij od dolnej granicy i zwiększaj, obserwując wiór i pracę wrzeciona. W rowku, na rampie i na linii śrubowej zmniejsz posuw. Płytką CBN frezuj na sucho i tylko na wykańczaniu – ciecz chłodząca powoduje wykruszenia krawędzi.
| Materiał obrabiany | Prędkość skrawania vc [m/min] | Posuw na ząb fz [mm] | Głębokość ap [mm] | Szerokość ae [mm] |
|---|---|---|---|---|
| P Stal konstrukcyjna i stopowa | 130–200 | 0,10–0,20 | 1,0–4,0 | 7–17 |
| M Stal nierdzewna | 70–130 | 0,06–0,15 | 0,5–2,0 | 6–15 |
| K Żeliwo | 150–280 | 0,10–0,25 | 1,0–5,0 | 10–17 |
| N Aluminium (płytka K10) | 300–600 | 0,10–0,25 | 1,0–6,0 | 10–17 |
| H Stal hartowana 50–57 HRC (płytka CBN) | 100–170 | 0,04–0,08 | do 0,5 | do 0,2 |
Obliczenie obrotów i posuwu – stal, 150 m/min
Obroty = 1000 × prędkość skrawania 150 m/min ÷ (3,14 × średnica freza 25 mm) ≈ 1910 obr/min. Posuw minutowy = posuw na ząb 0,10 mm × 2 płytki × 1910 obr/min ≈ 380 mm/min. Te dwie liczby wpisujesz do programu obrabiarki. W aluminium, przy 400 m/min, obroty rosną do ok. 5090 obr/min – sprawdź, czy wrzeciono tyle osiąga.
Frez składany fi 25 mm Varel BAP 400R zastępuje frez do ścian 90°, rowków i płaszczyzn oraz frez do otworów. Po linii śrubowej wycina otwory od 31 do 48 mm z płaskim dnem. Pracuje na dwóch płytkach APKT 160408, ma chwyt walcowy 25 mm i chłodzenie z zewnątrz. Maksymalna głębokość skrawania wynosi 16 mm.
Pytania o frez składany BAP 400R C25-25-150
Płytki, oprawka, chłodzenie
Płytki APKT 1604 i APMT 1604 wg ISO, np. APKT 160408 z narożem 0,8 mm. Do stali i stali nierdzewnej pasuje gatunek H6310 koreańskiej marki Horn, do aluminium i żeliwa – K10, do stali hartowanej – płytka CBN. Płytkę mocuje śruba M4x9 z gniazdem Torx T15.
W oprawce zaciskowej z tulejką 25 mm albo w oprawce hydraulicznej na chwyt 25 mm. Obie ściskają gładki chwyt na całym obwodzie. Wysuń frez z oprawki tylko tyle, ile wymaga głębokość obróbki.
Z zewnątrz: dyszami obrabiarki skieruj ciecz albo sprężone powietrze na płytki. Strumień powinien wydmuchiwać wióry z kieszeni i otworu. W katalogu serii BAP nie ma wersji z kanałem chłodzenia.
POWIĄZANE PRODUKTY


Płytka APKT 160408 PDER XM H6310 Horn
kod produktu: 10358 w magazynie > 10 szt.
15,50 zł
19,07 zł brutto

Płytka APKT 1604 PDER K10 Horn
kod produktu: 0000012671 w magazynie > 10 szt.
21,00 zł
25,83 zł brutto
Opinie klientów
Masz ten produkt?
Dodaj pierwszą opinię o produkcie Frez Składany BAP 400R C25-25-150 Varel
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.