










Opis
Parametry narzędzia i rozmiar wpustu
| DANE TECHNICZNE | |
|---|---|
| Typ narzędzia | Frez trzpieniowy NFRh |
| Norma | DIN 850 A |
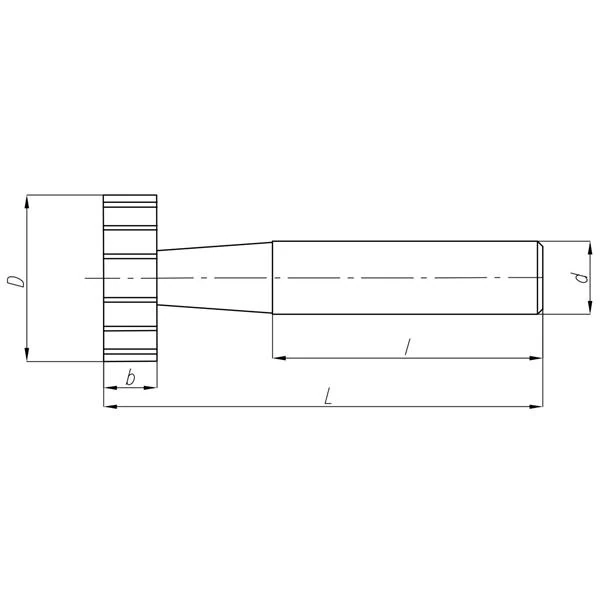
| Średnica robocza D | Ø16,5 mm |
| Szerokość części roboczej b | 3,0 mm |
| Średnica chwytu d | Ø10,0 mm |
| Długość chwytu l | 40 mm |
| Długość całkowita L | 56,0 mm |
| Liczba ostrzy z | 6, uzębienie proste |
| Materiał | HSS |
| Rozmiar wpustu | 3x6,5 wg DIN 6888 |
Konstrukcja narzędzia i granice zastosowania
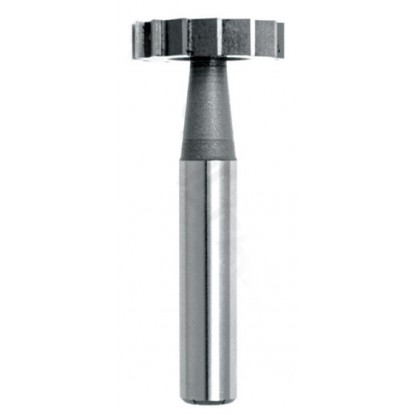
Frez teowy 16,5x3,0 mm DIN 850 A, typ NFRh, służy do rowków pod wpusty czółenkowe w czopach wałów. Tarcza Ø16,5 mm o grubości 3,0 mm zagłębia się promieniowo i odwzorowuje w wale łukowe dno rowka o promieniu 8,25 mm.
Sześć ostrzy prostych pracuje na obwodzie tarczy i na obu czołach. Szyjka za tarczą nie ma ostrzy, a przenosi cały moment skrawania – dlatego frez zagłębia się tylko promieniowo; wejście osiowe, jak wiertłem, kończy się jej złamaniem.
W handlu obie nazwy funkcjonują wymiennie, normy je jednak rozdzielają. DIN 850 to frezy do rowków pod wpusty czółenkowe w wałach, a rowki teowe w stołach frezarek wg DIN 650 nacina się frezami DIN 851 typu NFRs i NFRg.
Dobór narzędzia do rozmiaru wpustu
Rowek wykonany tym frezem ma średnicę 16 mm i przyjmuje wpust czółenkowy 3x6,5 wg DIN 6888; różnica 0,5 mm między narzędziem a rowkiem mieści się w polu tolerancji normy. Zagłęb tarczę na 5,3 mm dla szeregu A albo 5,6 mm dla szeregu B. Ten rozmiar wpustu norma przewiduje dla czopów Ø12–17 mm, w których moment przenosi inny element – stożek albo połączenie skurczowe – a wpust ustala położenie kątowe.
Mocowanie: tuleja zaciskowa ER-32 z wkładką na Ø10,0 mm. Chwyt walcowy gładki nie ma powierzchni oporowej – uchwyt wiertarski przy pełnym zagłębieniu tarczy potrafi wypuścić narzędzie i zniszczyć rowek. HSS bez powłoki pracuje do około 275 HB; wyżej sięgnij po wersję HSSE (HSS-Co5).
Wartości zachowawcze wg grup ISO 513
| Materiał obrabiany | vc [m/min] | fz [mm/ostrze] | n [obr/min] | vf [mm/min] |
|---|---|---|---|---|
| P Stal konstrukcyjna do 275 HB | 20–30 | 0,023–0,038 | 386–579 | 53–132 |
| P Stal legowana ulepszana | 15–25 | 0,023–0,038 | 289–482 | 40–110 |
| M Stal nierdzewna 304 / 316 | 9–18 | 0,023–0,043 | 174–347 | 24–90 |
| K Żeliwo szare | 18–30 | 0,023–0,043 | 347–579 | 48–149 |
| N Aluminium, mosiądz | 25–50 | 0,023–0,048 | 482–965 | 67–278 |
Dla stali konstrukcyjnej weź vc = 25 m/min – przy średnicy 16,5 mm daje to 482 obr/min. Posuw minutowy liczysz z vf = fz × z × n: przy fz = 0,030 mm i 6 ostrzach wychodzi 87 mm/min. Wiór odchodzi tą samą szczeliną, którą dopływa chłodziwo, więc emulsję kieruj wzdłuż rowka i nie oszczędzaj wydatku.
Dobór, mocowanie i wymiary rowka
Wpust czółenkowy 3x6,5 wg DIN 6888 – segment o średnicy 16 mm i szerokości 3,0 mm.
DIN 6888 podaje średnicę łukowego rowka w wale z odchyłką +0,5 mm. Frez o średnicy 16,5 mm mieści wyfrezowany rowek w tym polu tolerancji – to wymiar normowy, nie zapas na zużycie.
Na 5,3 mm w szeregu A albo 5,6 mm w szeregu B wg DIN 6888. Szereg wybiera się razem z głębokością rowka w piaście – nie wolno mieszać wartości z obu szeregów.
Tak, przy obniżonych parametrach: vc 9–18 m/min i chłodzeniu emulsją z dodatkiem EP. Nierdzewna umacnia się pod ostrzem, dlatego posuw musi być stały, bez przystawania w rowku.
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


