











Cena netto: 310,00 zł
Opis
| Dane techniczne | |
|---|---|
| Średnica znamionowa d1 mm | M34 |
| Skok gwintu P mm | 1,5 mm |
| Długość całkowita l1 | 137 mm |
| Długość części roboczej l2 | 36 mm |
| Średnica części chwytowej d2 | 22 mm |
| Wielkość zabieraka kwadratowego a | 18 mm |
| Średnica otworu pod gwint | 32,5 mm |
| Kąt Gwintu G | 60 stopni |
| Tolerancja gwintownika | ISO2 6H |

Podział pracy w komplecie 1–2
Gwint M34x1,5 powstaje w ściance otworu o średnicy 32,5 mm. Rowek gwintu sięga 0,75 mm w głąb ścianki. Jeden gwintownik musiałby wyciąć cały rowek naraz – ręką to duży opór i ryzyko złamania. Komplet dzieli tę pracę na dwa przejścia.
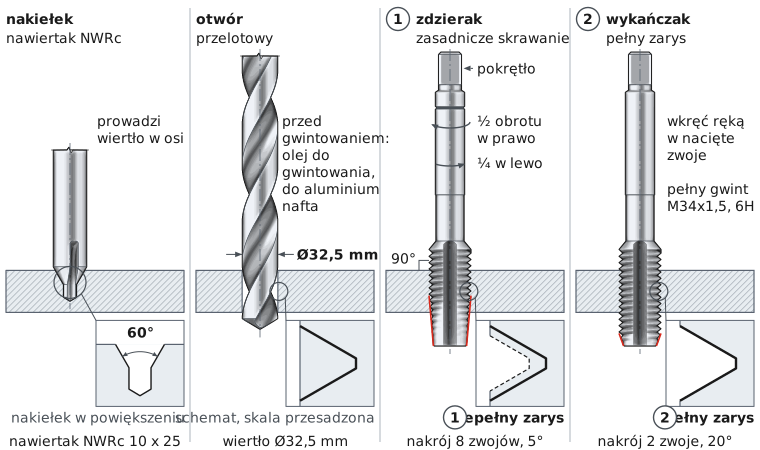
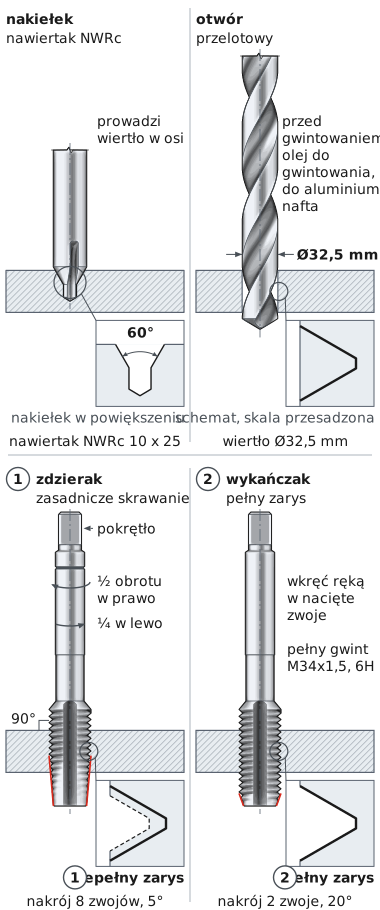
Rysunek pokazuje cały komplet w pracy. Oba gwintowniki mają ten sam chwyt i tę samą długość. Różnią się nakrojem, czyli stożkową końcówką: nr 1 ma nakrój na 8 zwojów, nr 2 tylko na 2 zwoje. Okienka przy ściance otworu pokazują, jak rowek gwintu pogłębia się po każdym numerze.
| Gwintownik | Nakrój | Kąt nakroju | Zbiera materiału | Jak pracuje w otworze |
|---|---|---|---|---|
| nr 1 – zdzierak | długi, 8 zwojów | 5 stopni | zasadniczą część rowka | wchodzi łagodnie i wyznacza kierunek gwintu |
| nr 2 – wykańczak | krótki, 2 zwoje | 20 stopni | resztę, do pełnego zarysu | wkręca się w nacięte zwoje i nadaje pełny zarys 6H |
Nakrój nr 1 jest 4 razy dłuższy niż nakrój nr 2 – różnicę widać od razu, gdy położysz je obok siebie. Nr 1 ma niepełny zarys zwojów, pełny zarys ma dopiero nr 2. Numer widać też na chwycie: nr 1 ma jeden pierścień, nr 2 żadnego. Trzymaj komplet razem i zawsze zaczynaj od zdzieraka.
Gwintowanie ręczne krok po kroku
Wiertło 32,5 mm
Nakrój 8 zwojów
Nakrój 2 zwoje
Tolerancja 6H
Rytm pracy: pół obrotu w prawo, ćwierć obrotu w lewo | Między numerami: usuń wióry z otworu
Zacznij od otworu. Średnicę wiertła liczysz prosto: średnica gwintu 34 mm minus skok 1,5 mm daje 32,5 mm. Za mały otwór to częsta przyczyna ukręcenia gwintownika w materiale.
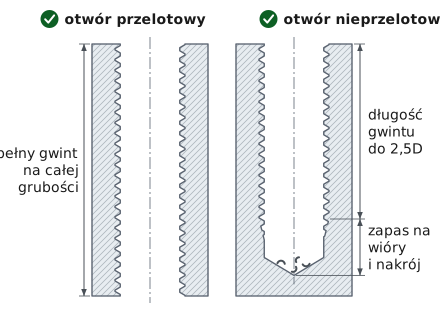
Komplet gwintuje oba rodzaje otworów. W przelotowym gwint obejmuje całą grubość materiału. W nieprzelotowym nacinaj gwint do 85 mm, czyli do 2,5 średnicy gwintu (2,5 x 34 mm, na rysunku 2,5D). Otwór wywierć głębiej niż gwint. Wykańczak ma nakrój na 2 zwoje, więc przy dnie zostają ok. 2 niepełne zwoje. Zapas pod gwintem pomieści je razem z wiórami.
Załóż zdzierak w pokrętło i ustaw go prostopadle do powierzchni. Sprawdź kąt z dwóch stron, np. kątownikiem. Kręć pół obrotu w prawo, potem ćwierć obrotu w lewo. Cofnięcie łamie wiór na krótkie kawałki – lekkie chrupnięcie jest normalne. Pierwsze zwoje decydują, czy gwint wyjdzie prosty.
Wykręć zdzierak i usuń wióry z otworu. Wykańczak wkręć ręką w nacięte zwoje – powinien sam w nie wskoczyć. Dalej kręć tym samym rytmem co zdzierakiem. Wykańczak zbiera resztę materiału i docina rowek do pełnego zarysu w tolerancji 6H. Gdy wkręca się gładko do końca, gwint jest gotowy – sprawdź go śrubą M34x1,5.
Gwintownik Ręczny M34X1,5 DIN 2181/2 6H HSS przeznaczony jest do wykonywania wewnętrznych złączy metrycznych M34 o skoku jeden i pół milimetra w stalach do ośmiuset megapaskali; w zastosowaniach montażowych wysoką powtarzalność zapewnia Zestaw gwintowników ręcznych M34x1,5, pracujący ze stabilną geometrią zarysu sześćdziesiąt stopni.
Parametry wykonania: średnica nominalna trzydzieści cztery milimetry; skok jeden i pół milimetra; zarys według ISO 68-1; tolerancje wg ISO 965 (otwór 6H); kierunek prawy; proste rowki wiórowe dla przewidywalnej ewakuacji. Wykonanie ze stali szybkotnącej w wersji szlifowanej stabilizuje krawędź i ogranicza mikrowykruszenia. Układ dwuczęściowy zgodny z DIN 2181/2 — pierwszy (zaczynający) oraz drugi (wykańczający) — rozkłada obciążenia skrętne i pomaga utrzymać osiowość. Rekomendowane wiertło pod gwint: trzydzieści dwa i pół milimetra; w praktyce Gwintownik ręczny M34x1,5 pracuje najpewniej na emulsji lub oleju aktywnym.
Spełnienie wymagań DIN 2181/2 (wykonanie), ISO 68-1 (zarys sześćdziesiąt stopni) oraz ISO 965 (tolerancje otworu 6H) zapewnia zgodność z wyposażeniem pomiarowym i przewidywalne wyniki, gwintownik gwarantuje powtarzalną geometrię w obróbce jednostkowej i krótkoseryjnej.

Komplet składa się z dwóch gwintowników – zdzieraka oraz wykańczaka, które stosowane kolejno gwarantują pełne uformowanie gwintu.
Wierć 32,5 mm (nominał 34 mm minus skok 1,5 mm), aby uzyskać prawidłowe wypełnienie profilu w klasie 6H.
Stal szybkotnąca HSS zapewnia dużą trwałość, odporność na ścieranie i stabilną pracę nawet w wymagających warunkach.

kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto

kod produktu: 0409 w magazynie > 10 szt.
209,10 zł brutto

kod produktu: 1463 W magazynie < 10 szt.
359,16 zł brutto

kod produktu: 15247 w magazynie > 10 szt.
61,50 zł brutto
kod produktu: 14342 w magazynie > 10 szt.
430,50 zł brutto
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


Bardzo dobrze mi się spisały te gwintowniki. Gwinty są bardzo dobrej jakości, nie ma strzępów, zagnieceń. Był używany płyn do gwintowania może to też usprawniło proces.