






Cena netto: 1 980,00 zł
Opis
| Dane techniczne | |
|---|---|
| Średnica znamionowa d1 mm | M68 |
| Skok gwintu P mm | 1,5 mm |
| Długość całkowita l1 | - mm |
| Długość części roboczej l2 | - mm |
| Średnica części chwytowej d2 | - mm |
| Wielkość zabieraka kwadratowego a | - mm |
| Średnica otworu pod gwint | 66,5 mm |
| Kąt Gwintu G | 60 stopni |
| Tolerancja gwintownika | ISO2 6H |

Podział pracy w komplecie 1–2
Gwint M68x1,5 powstaje w ściance otworu o średnicy 66,5 mm. Rowek gwintu sięga 0,75 mm w głąb ścianki. Jeden gwintownik musiałby wyciąć cały rowek naraz – ręką to duży opór i ryzyko złamania. Komplet dzieli tę pracę na dwa przejścia.
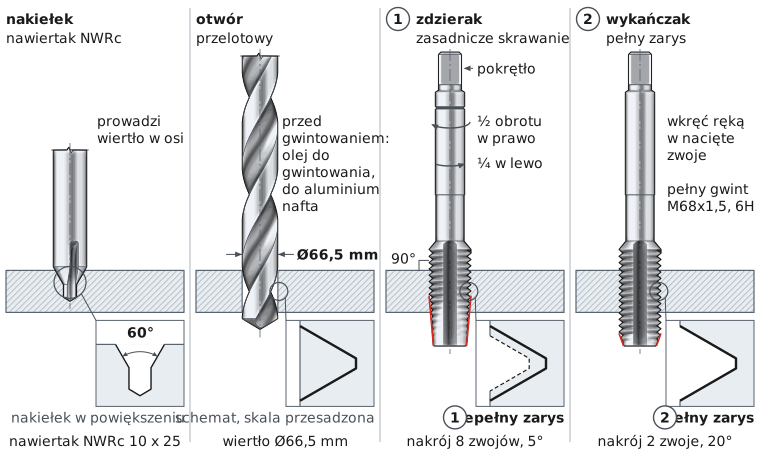
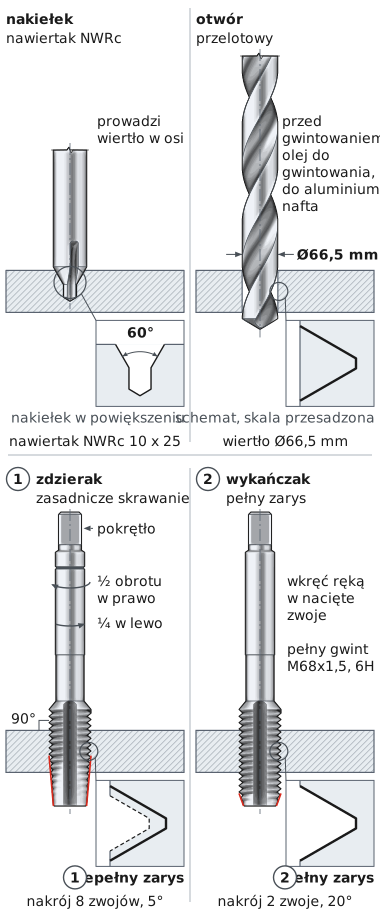
Rysunek pokazuje cały komplet w pracy. Oba gwintowniki mają ten sam chwyt i tę samą długość. Różnią się nakrojem, czyli stożkową końcówką: nr 1 ma nakrój na 8 zwojów, nr 2 tylko na 2 zwoje. Okienka przy ściance otworu pokazują, jak rowek gwintu pogłębia się po każdym numerze.
| Gwintownik | Nakrój | Kąt nakroju | Zbiera materiału | Jak pracuje w otworze |
|---|---|---|---|---|
| nr 1 – zdzierak | długi, 8 zwojów | 5 stopni | zasadniczą część rowka | wchodzi łagodnie i wyznacza kierunek gwintu |
| nr 2 – wykańczak | krótki, 2 zwoje | 20 stopni | resztę, do pełnego zarysu | wkręca się w nacięte zwoje i nadaje pełny zarys 6H |
Nakrój nr 1 jest 4 razy dłuższy niż nakrój nr 2 – różnicę widać od razu, gdy położysz je obok siebie. Nr 1 ma niepełny zarys zwojów, pełny zarys ma dopiero nr 2. Numer widać też na chwycie: nr 1 ma jeden pierścień, nr 2 żadnego. Trzymaj komplet razem i zawsze zaczynaj od zdzieraka.
Gwintowanie ręczne krok po kroku
Wiertło 66,5 mm
Nakrój 8 zwojów
Nakrój 2 zwoje
Tolerancja 6H
Rytm pracy: pół obrotu w prawo, ćwierć obrotu w lewo | Między numerami: usuń wióry z otworu
Zacznij od otworu. Średnicę wiertła liczysz prosto: średnica gwintu 68 mm minus skok 1,5 mm daje 66,5 mm. Za mały otwór to częsta przyczyna ukręcenia gwintownika w materiale.
Komplet gwintuje oba rodzaje otworów. W przelotowym gwint obejmuje całą grubość materiału. W nieprzelotowym nacinaj gwint do 170 mm, czyli do 2,5 średnicy gwintu (2,5 x 68 mm, na rysunku 2,5D). Otwór wywierć głębiej niż gwint. Wykańczak ma nakrój na 2 zwoje, więc przy dnie zostają ok. 2 niepełne zwoje. Zapas pod gwintem pomieści je razem z wiórami.
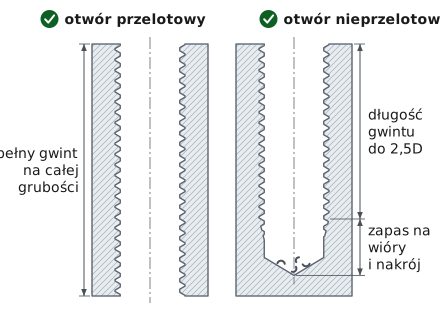
Załóż zdzierak w pokrętło i ustaw go prostopadle do powierzchni. Sprawdź kąt z dwóch stron, np. kątownikiem. Kręć pół obrotu w prawo, potem ćwierć obrotu w lewo. Cofnięcie łamie wiór na krótkie kawałki – lekkie chrupnięcie jest normalne. Pierwsze zwoje decydują, czy gwint wyjdzie prosty.
Wykręć zdzierak i usuń wióry z otworu. Wykańczak wkręć ręką w nacięte zwoje – powinien sam w nie wskoczyć. Dalej kręć tym samym rytmem co zdzierakiem. Wykańczak zbiera resztę materiału i docina rowek do pełnego zarysu w tolerancji 6H. Gdy wkręca się gładko do końca, gwint jest gotowy – sprawdź go śrubą M68x1,5.
Gwintownik Ręczny M68x1,5 DIN 2181/2 6H HSS przeznaczony jest do wykonywania precyzyjnych gwintów metrycznych o średnicy sześćdziesiąt osiem milimetrów i skoku jeden i pół milimetra. Sprawdza się w obróbce stali konstrukcyjnych oraz stopów metali, gdzie wymagana jest wysoka powtarzalność wymiarowa i czysty zarys zwoju.
Dane techniczne: średnica nominalna 68 mm, skok 1,5 mm, profil metryczny sześćdziesiąt stopni zgodny z ISO 68-1, tolerancja otworu 6H według ISO 965, wykonanie prawe. Proste rowki wiórowe umożliwiają kontrolowane usuwanie wióra, co ogranicza ryzyko zatarć. Stal szybkotnąca HSS po szlifowaniu zapewnia wysoką trwałość ostrzy i odporność na mikropęknięcia. Dwuczłonowa konstrukcja wg DIN 2181/2 — wprowadzająca (I) oraz wykańczająca (II) — stabilizuje proces obróbki i poprawia osiowość. W zastosowaniach warsztatowych doskonałe prowadzenie i powtarzalność rezultatów wspiera Zestaw Gwintowników Ręcznych M68x1,5. Zalecane wiertło: 66,5 mm; stosowanie emulsji chłodzącej lub oleju aktywnego wydłuża żywotność krawędzi i poprawia jakość powierzchni.
Spełnienie wymagań DIN 2181/2 (wykonanie), ISO 68-1 (profil metryczny) oraz ISO 965 (tolerancja 6H) gwarantuje zgodność z przyrządami kontrolnymi i stabilną geometrię zwoju. W praktyce warsztatowej powtarzalność wymiarów i kulturę obróbki wspiera Komplet Gwintowników Ręcznych M68x1,5, zapewniający optymalny przebieg pracy w produkcji jednostkowej i krótkoseryjnej.

Komplet składa się z dwóch gwintowników – zdzieraka oraz wykańczaka, które stosowane kolejno gwarantują pełne uformowanie gwintu.
Tak, zestaw może być stosowany zarówno w otworach przelotowych, jak i nieprzelotowych, zgodnie z normą DIN 2181 i klasą 6H.
Narzędzie HSS sprawdza się w obróbce stali niskowęglowej, aluminium, mosiądzu i innych materiałów o dobrej skrawalności.

kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto

kod produktu: 057533 W magazynie < 10 szt.
1 432,95 zł brutto

kod produktu: 14271 w magazynie < 10 szt.
553,50 zł brutto
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


Na prawdę maja wyjątkowo odporne ostrza na wykruszenia. obrabiamy stal nierdzewną, polecam te gwintowniki, bardzo długa żywotność