











Cena netto: 50,00 zł
Opis
| Dane techniczne | |
|---|---|
| Średnica znamionowa d1 mm | M2 |
| Skok gwintu P mm | 0,25 mm |
| Długość całkowita l1 | 44 mm |
| Długość części roboczej l2 | 9 mm |
| Średnica części chwytowej d2 | 2,5 mm |
| Wielkość zabieraka kwadratowego a | 2,0 mm |
| Średnica otworu pod gwint | 1,75 mm |
| Kąt Gwintu G | 60 stopni |
| Tolerancja gwintownika | ISO2 6H |

Podział pracy w komplecie 1–2
Gwint M2x0,25 powstaje w ściance otworu o średnicy 1,75 mm. Rowek gwintu sięga 0,125 mm w głąb ścianki. Jeden gwintownik musiałby wyciąć cały rowek naraz – ręką to duży opór i ryzyko złamania. Komplet dzieli tę pracę na dwa przejścia.
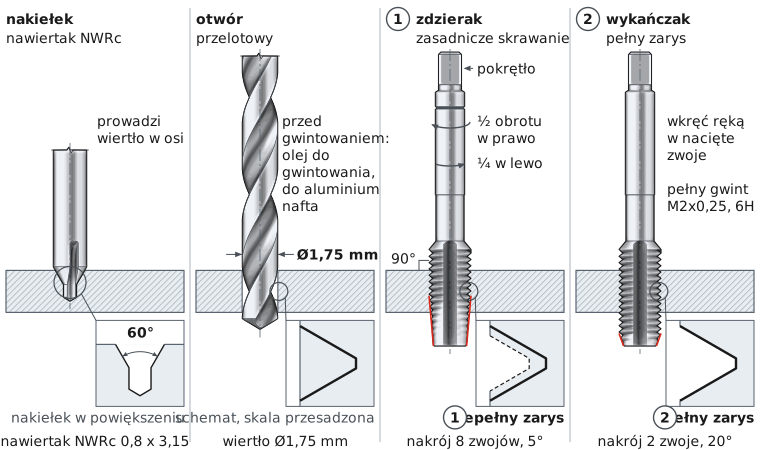
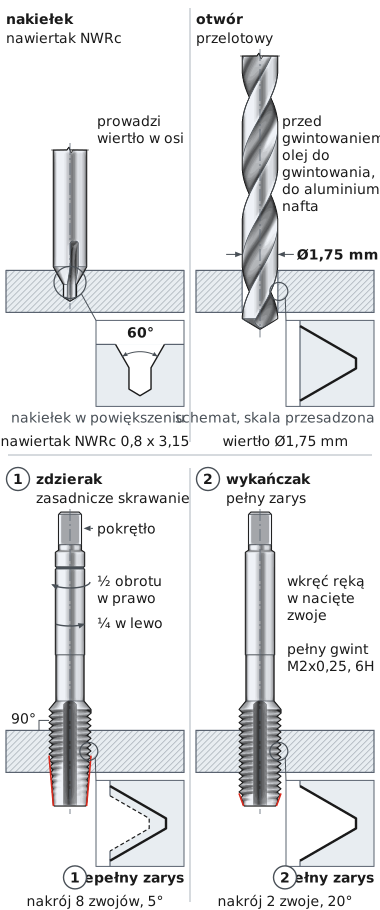
Rysunek pokazuje cały komplet w pracy. Oba gwintowniki mają ten sam chwyt i tę samą długość. Różnią się nakrojem, czyli stożkową końcówką: nr 1 ma nakrój na 8 zwojów, nr 2 tylko na 2 zwoje. Okienka przy ściance otworu pokazują, jak rowek gwintu pogłębia się po każdym numerze.
| Gwintownik | Nakrój | Kąt nakroju | Zbiera materiału | Jak pracuje w otworze |
|---|---|---|---|---|
| nr 1 – zdzierak | długi, 8 zwojów | 5 stopni | zasadniczą część rowka | wchodzi łagodnie i wyznacza kierunek gwintu |
| nr 2 – wykańczak | krótki, 2 zwoje | 20 stopni | resztę, do pełnego zarysu | wkręca się w nacięte zwoje i nadaje pełny zarys 6H |
Nakrój nr 1 jest 4 razy dłuższy niż nakrój nr 2 – różnicę widać od razu, gdy położysz je obok siebie. Nr 1 ma niepełny zarys zwojów, pełny zarys ma dopiero nr 2. Numer widać też na chwycie: nr 1 ma jeden pierścień, nr 2 żadnego. Trzymaj komplet razem i zawsze zaczynaj od zdzieraka.
Gwintowanie ręczne krok po kroku
Wiertło 1,75 mm
Nakrój 8 zwojów
Nakrój 2 zwoje
Tolerancja 6H
Rytm pracy: pół obrotu w prawo, ćwierć obrotu w lewo | Między numerami: usuń wióry z otworu
Zacznij od otworu. Średnicę wiertła liczysz prosto: średnica gwintu 2 mm minus skok 0,25 mm daje 1,75 mm. Za mały otwór to częsta przyczyna ukręcenia gwintownika w materiale.
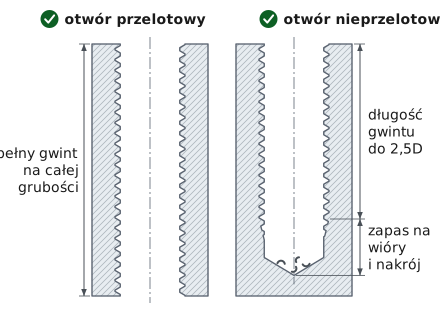
Komplet gwintuje oba rodzaje otworów. W przelotowym gwint obejmuje całą grubość materiału. W nieprzelotowym nacinaj gwint do 5 mm, czyli do 2,5 średnicy gwintu (2,5 x 2 mm, na rysunku 2,5D). Otwór wywierć głębiej niż gwint. Wykańczak ma nakrój na 2 zwoje, więc przy dnie zostają ok. 2 niepełne zwoje. Zapas pod gwintem pomieści je razem z wiórami.
Załóż zdzierak w pokrętło i ustaw go prostopadle do powierzchni. Sprawdź kąt z dwóch stron, np. kątownikiem. Kręć pół obrotu w prawo, potem ćwierć obrotu w lewo. Cofnięcie łamie wiór na krótkie kawałki – lekkie chrupnięcie jest normalne. Pierwsze zwoje decydują, czy gwint wyjdzie prosty.
Wykręć zdzierak i usuń wióry z otworu. Wykańczak wkręć ręką w nacięte zwoje – powinien sam w nie wskoczyć. Dalej kręć tym samym rytmem co zdzierakiem. Wykańczak zbiera resztę materiału i docina rowek do pełnego zarysu w tolerancji 6H. Gdy wkręca się gładko do końca, gwint jest gotowy – sprawdź go śrubą M2x0,25.
Gwintownik Ręczny M2x0,25 DIN 2181/2 HSS przeznaczony do mikro gwintowania w precyzyjnej mechanice i elektronice utrzymuje metryczny profil 60 stopni oraz stabilne prowadzenie w materiałach stalowych i żeliwie; w pracy ręcznej zapewnia czysty zarys zwoju nawet przy cienkościennych detalach.
Specyfikacja mikro: rozmiar M2, skok P=0,25; kierunek prawy; stal szybkotnąca HSS, wykończenie szlifowane; rowki proste dla delikatnej ewakuacji drobnego wióra; nakrój stopniowany; chwyt walcowy z zabierakiem kwadratowym; zalecane wiertło 1,75 mm dla właściwego wypełnienia profilu i ograniczenia obciążenia osiowego. W pracy sekwencyjnej Komplet Gwintowników Ręcznych M2x0,25 pozwala bezpiecznie dojść do pełnego profilu.
Zestaw Gwintowników Ręcznych M2x0,25 DIN 2181/2 HSS gwarantuje powtarzalną geometrię i przewidywalne efekty w precyzyjnych aplikacjach. Normy: DIN 2181/2 — wykonanie; ISO 68-1 — zarys metryczny 60 stopni; ISO 261/262 — serie i skoki; ISO 965 — tolerancje dla otworu 6H.

Komplet składa się z dwóch gwintowników – zdzieraka oraz wykańczaka, które stosowane kolejno gwarantują pełne uformowanie gwintu.
Wierć 1,75 mm (średnica 2,00 mm minus skok 0,25 mm), aby uzyskać prawidłowe wypełnienie profilu w klasie 6H.
Narzędzie HSS sprawdza się w obróbce stali niskowęglowej, aluminium, mosiądzu i innych materiałów o dobrej skrawalności.

kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto
kod produktu: 12159 w magazynie > 10 szt.
3,20 zł brutto

kod produktu: 12815 w magazynie > 10 szt.
25,83 zł brutto

kod produktu: 0000010400 w magazynie > 10 szt.
18,45 zł brutto

kod produktu: 0000011950 w magazynie > 10 szt.
22,14 zł brutto
kod produktu: 14155 w magazynie > 10 szt.
27,06 zł brutto
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


Kupiłem do poprawy gwintu. POLECAM. Jakość wykonania bardzo wysoka. Ostrza odporne na wyłamania i uszkodzenia