










Opis
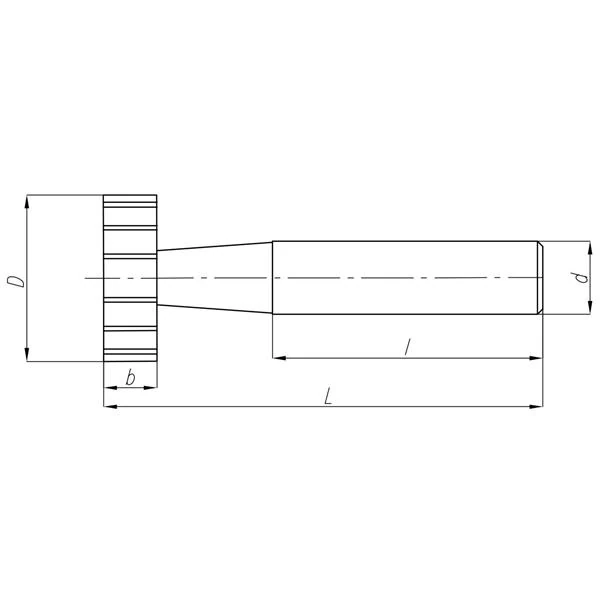
Parametry narzędzia i rozmiar wpustu
| DANE TECHNICZNE | |
|---|---|
| Typ narzędzia | Frez trzpieniowy NFRh |
| Norma | DIN 850 A |
| Średnica robocza D | Ø22,5 mm |
| Szerokość części roboczej b | 5,0 mm |
| Średnica chwytu d | Ø10,0 mm |
| Długość chwytu l | 40 mm |
| Długość całkowita L | 63,0 mm |
| Liczba ostrzy z | 6, uzębienie proste |
| Materiał | HSS |
| Rozmiar wpustu | 5x9 wg DIN 6888 |
Konstrukcja narzędzia i granice zastosowania
Frez teowy 22,5x5,0 mm DIN 850 A, typ NFRh, służy do rowków pod wpusty czółenkowe w czopach wałów. Tarcza Ø22,5 mm o grubości 5,0 mm zagłębia się promieniowo i odwzorowuje w wale łukowe dno rowka o promieniu 11,25 mm.
Tarcza ma sześć ostrzy prostych na obwodzie i skrawa również oboma czołami. Za nią leży szyjka bez ostrzy, która przenosi cały moment – to najsłabsze miejsce narzędzia i to ona, a nie ostrza, ogranicza dopuszczalny posuw.
Nazwa handlowa myli dwa różne narzędzia. Ten frez pracuje w wale i wykonuje rowek pod wpust wg DIN 6888. Rowek teowy w stole obrabiarki, wg DIN 650, wymaga freza DIN 851 o innej geometrii tarczy i grubszej szyjce.
Dobór narzędzia do rozmiaru wpustu
Ten rozmiar tarczy odpowiada wpustowi 5x9 wg DIN 6888: rowek w wale ma średnicę 22 mm, a frez jest o 0,5 mm większy, bo norma przewiduje dla rowka odchyłkę +0,5 mm. Zagłębienie tarczy to 7,0 mm (szereg A) lub 7,9 mm (szereg B). Ten rozmiar wpustu norma przewiduje dla czopów Ø22–30 mm, w których moment przenosi inny element – stożek albo połączenie skurczowe – a wpust ustala położenie kątowe.
Mocowanie: tuleja zaciskowa ER-32 z wkładką na Ø10,0 mm. Chwyt walcowy gładki nie ma powierzchni oporowej – uchwyt wiertarski przy pełnym zagłębieniu tarczy potrafi wypuścić narzędzie i zniszczyć rowek. HSS bez powłoki pracuje do około 275 HB; wyżej sięgnij po wersję HSSE (HSS-Co5).
Wartości zachowawcze wg grup ISO 513
| Materiał obrabiany | vc [m/min] | fz [mm/ostrze] | n [obr/min] | vf [mm/min] |
|---|---|---|---|---|
| P Stal konstrukcyjna do 275 HB | 20–30 | 0,025–0,050 | 283–424 | 42–127 |
| P Stal legowana ulepszana | 15–25 | 0,025–0,050 | 212–354 | 32–106 |
| M Stal nierdzewna 304 / 316 | 9–18 | 0,025–0,048 | 127–255 | 19–73 |
| K Żeliwo szare | 18–30 | 0,025–0,060 | 255–424 | 38–153 |
| N Aluminium, mosiądz | 25–50 | 0,025–0,065 | 354–707 | 53–276 |
Dla stali konstrukcyjnej weź vc = 25 m/min – przy średnicy 22,5 mm daje to 354 obr/min. Posuw minutowy liczysz z vf = fz × z × n: przy fz = 0,035 mm i 6 ostrzach wychodzi 74 mm/min. Wiór odchodzi tą samą szczeliną, którą dopływa chłodziwo, więc emulsję kieruj wzdłuż rowka i nie oszczędzaj wydatku.
Dobór, mocowanie i wymiary rowka
Wpust czółenkowy 5x9 wg DIN 6888 – segment o średnicy 22 mm i szerokości 5,0 mm.
DIN 6888 podaje średnicę łukowego rowka w wale z odchyłką +0,5 mm. Frez o średnicy 22,5 mm mieści wyfrezowany rowek w tym polu tolerancji – to wymiar normowy, nie zapas na zużycie.
Nie. Szyjka za tarczą nie ma ostrzy i nie skrawa – przy wejściu osiowym urywa się. Tarczę wprowadza się w materiał promieniowo, powoli i z chłodzeniem.
HSSE zawiera kobalt, który podnosi odporność cieplną. W praktyce oznacza to pracę górną granicą zakresu prędkości i dłuższą trwałość w stalach ulepszanych; w zwykłej stali konstrukcyjnej różnica jest niewielka.
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


