





- 98% zadwolonych klientów
- Dostawa 24h
- 30 dni na zwrot

Gwintownik Ręczny M16X1,25 DIN 2181/2 6H HSS
0000006307
Rozmiar gwintu: M16x1,25172 rozmiary tego gwintownika
M1x0,2M1,2x0,2M1,4x0,2M1,6x0,2M1,7x0,2M1,8x0,2M2x0,25M2,2x0,25M2,2x0,35M2,3x0,25M2,3x0,35M2,5x0,35M3x0,35M3,5x0,35M4x0,5M4,5x0,5M5x0,5M5,5x0,5M6x0,5M6x0,75M7x0,5M7x0,75M8x0,5M8x0,75M8x1M9x0,5M9x0,75M9x1M10x0,5M10x0,75M10x1M10x1,25M11x0,75M11x1M11x1,25M12x0,5M12x0,75M12x1M12x1,25M12x1,5M13x1M13x1,25M14x0,75M14x1M14x1,25M14x1,5M15x1M15x1,5M16x0,75M16x1M16x1,25M16x1,5M17x1M17x1,5M17x2M18x0,75M18x1M18x1,25M18x1,5M18x2M19x1M19x1,5M20x0,75M20x1M20x1,25M20x1,5M20x2M21x1,5M22x1M22x1,25M22x1,5M22x1,75M22x2M24x1M24x1,5M24x2M25x1M25x1,5M25x2M26x1M26x1,25M26x1,5M26x2M27x1M27x1,5M27x2M28x1M28x1,5M28x2M30x1M30x1,5M30x2M30x2,5M30x3M32x1,5M32x2M32x3M33x1,5M33x2M33x3M34x1,5M34x2M35x1,5M36x1M36x1,5M36x2M36x3M38x1,5M38x2M38x3M39x1M39x1,5M39x2M39x3M40x1,5M40x2M40x3M42x1,5M42x2M42x3M42x4M45x1,5M45x2M45x3M45x4M46x1,5M46x2M48x1,5M48x2M48x3M48x4M50x1,5M50x2M50x3M52x1M52x1,5M52x2M52x3M52x4M55x2M55x3M56x1,5M56x2M56x3M56x4M58x2M58x4M60x1,5M60x2M60x3M62x1,5M62x2M62x3M62x4M64x1,5M64x2M65x2M65x4M68x1,5M68x2M68x3M68x4M70x1,5M70x2M72x1,5M72x4M75x1,5M75x2M76x1,5M80x1,5M85x2M90x2
152,52 zł brutto
Cena netto: 124,00 zł
Opis
Dane techniczne gwintownika ręcznego M16x1,25
| Dane techniczne | |
|---|---|
| Średnica znamionowa d1 mm | M16 |
| Skok gwintu P mm | 1,25 mm |
| Długość całkowita l1 | 80 mm |
| Długość części roboczej l2 | 18 mm |
| Średnica części chwytowej d2 | 12 mm |
| Wielkość zabieraka kwadratowego a | 9 mm |
| Średnica otworu pod gwint | 14,8 mm |
| Kąt Gwintu G | 60 stopni |
| Tolerancja gwintownika | ISO2 6H |

Zdzierak i wykańczak – ile materiału zbiera każdy
Podział pracy w komplecie 1–2
Gwint M16x1,25 powstaje w ściance otworu o średnicy 14,8 mm. Rowek gwintu sięga 0,6 mm w głąb ścianki. Jeden gwintownik musiałby wyciąć cały rowek naraz – ręką to duży opór i ryzyko złamania. Komplet dzieli tę pracę na dwa przejścia.
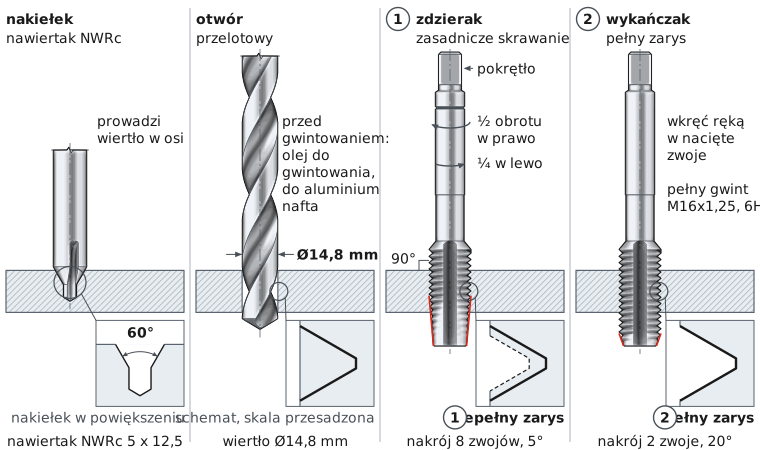
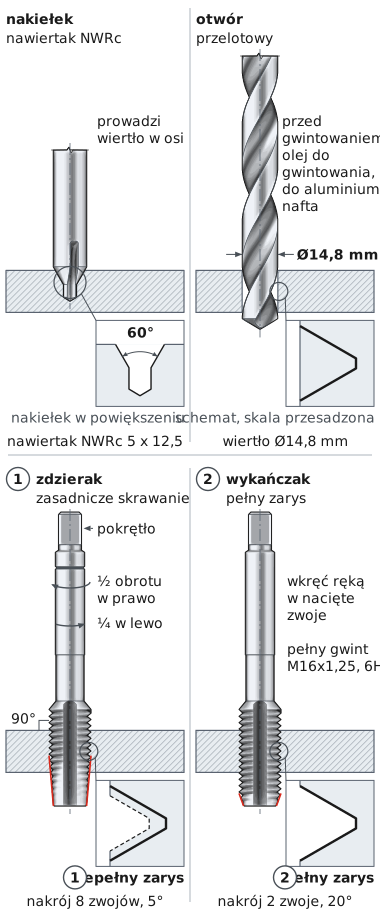
Rysunek pokazuje cały komplet w pracy. Oba gwintowniki mają ten sam chwyt i tę samą długość. Różnią się nakrojem, czyli stożkową końcówką: nr 1 ma nakrój na 8 zwojów, nr 2 tylko na 2 zwoje. Okienka przy ściance otworu pokazują, jak rowek gwintu pogłębia się po każdym numerze.
| Gwintownik | Nakrój | Kąt nakroju | Zbiera materiału | Jak pracuje w otworze |
|---|---|---|---|---|
| nr 1 – zdzierak | długi, 8 zwojów | 5 stopni | zasadniczą część rowka | wchodzi łagodnie i wyznacza kierunek gwintu |
| nr 2 – wykańczak | krótki, 2 zwoje | 20 stopni | resztę, do pełnego zarysu | wkręca się w nacięte zwoje i nadaje pełny zarys 6H |
Jak odróżnić gwintowniki w komplecie
Nakrój nr 1 jest 4 razy dłuższy niż nakrój nr 2 – różnicę widać od razu, gdy położysz je obok siebie. Nr 1 ma niepełny zarys zwojów, pełny zarys ma dopiero nr 2. Numer widać też na chwycie: nr 1 ma jeden pierścień, nr 2 żadnego. Trzymaj komplet razem i zawsze zaczynaj od zdzieraka.
Jak nagwintować otwór M16x1,25 – kolejność 1, 2
Gwintowanie ręczne krok po kroku
Gwint M16x1,25 w czterech krokach
ØWiercenie
Wiertło 14,8 mm
1Zdzierak
Nakrój 8 zwojów
2Wykańczak
Nakrój 2 zwoje
✓Gotowy gwint
Tolerancja 6H
Rytm pracy: pół obrotu w prawo, ćwierć obrotu w lewo | Między numerami: usuń wióry z otworu
Zacznij od otworu. Średnicę wiertła liczysz prosto: średnica gwintu 16 mm minus skok 1,25 mm daje 14,75 mm – w praktyce bierzesz wiertło 14,8 mm. Za mały otwór to częsta przyczyna ukręcenia gwintownika w materiale.
Otwór przelotowy czy nieprzelotowy – jak głęboko wiercić
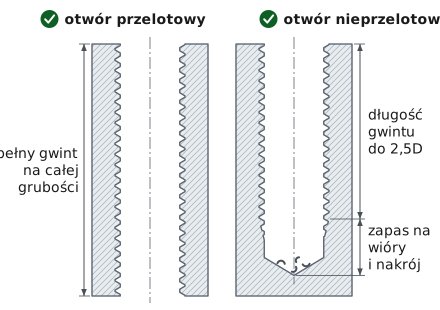
Komplet gwintuje oba rodzaje otworów. W przelotowym gwint obejmuje całą grubość materiału. W nieprzelotowym nacinaj gwint do 40 mm, czyli do 2,5 średnicy gwintu (2,5 x 16 mm, na rysunku 2,5D). Otwór wywierć głębiej niż gwint. Wykańczak ma nakrój na 2 zwoje, więc przy dnie zostają ok. 2 niepełne zwoje. Zapas pod gwintem pomieści je razem z wiórami.
Nr 1 – zdzierak wyznacza kierunek gwintu
Załóż zdzierak w pokrętło i ustaw go prostopadle do powierzchni. Sprawdź kąt z dwóch stron, np. kątownikiem. Kręć pół obrotu w prawo, potem ćwierć obrotu w lewo. Cofnięcie łamie wiór na krótkie kawałki – lekkie chrupnięcie jest normalne. Pierwsze zwoje decydują, czy gwint wyjdzie prosty.
Nr 2 – wykańczak daje pełny zarys
Wykręć zdzierak i usuń wióry z otworu. Wykańczak wkręć ręką w nacięte zwoje – powinien sam w nie wskoczyć. Dalej kręć tym samym rytmem co zdzierakiem. Wykańczak zbiera resztę materiału i docina rowek do pełnego zarysu w tolerancji 6H. Gdy wkręca się gładko do końca, gwint jest gotowy – sprawdź go śrubą M16x1,25.
Gwintowniki ręczne M16x1,25 drobnozwojny
Gwintownik Ręczny M16x1,25 DIN 2181/2 6H HSS przeznaczony jest do nacinania drobnozwojnych gwintów metrycznych M16 o skoku jeden i jedna czwarta milimetra w stalach konstrukcyjnych oraz stopach metali o wytrzymałości do ośmiuset mega paskali. Dwuczłonowa konstrukcja — pierwszy gwintownik wprowadzający oraz drugi wykańczający — stabilizuje proces obróbki, rozkłada obciążenia i zapewnia zachowanie klasy pasowania sześć H.
Dane techniczne: średnica nominalna szesnaście milimetrów; skok jeden i jedna czwarta milimetra; zarys sześćdziesiąt stopni wg ISO 68-1; tolerancja otworu 6H zgodnie z ISO 965; gwint prawy; rowki wiórowe proste gwarantujące przewidywalną ewakuację. Wersja szlifowana ze stali szybkotnącej HSS ogranicza mikro wykruszenia i stabilizuje krawędzie tnące. Zgodnie z DIN 2181/2 narzędzie stosuje układ dwuczęściowy, a organizację pracy w warsztacie wspiera Zestaw Gwintowników Ręcznych M16x1,25. Zalecane wiertło pod gwint: czternaście i siedemdziesiąt pięć setnych milimetra; stosowanie chłodziwa w postaci emulsji lub oleju aktywnego wydłuża żywotność ostrzy i poprawia jakość powierzchni dna zwoju.
- Pewna geometria — dwustopniowy przebieg ogranicza pulsacje momentu i poprawia równomierność profilu.
- Dłuższa trwałość — stal szybkotnąca HSS w precyzyjnym szlifie spowalnia zużycie i zachowuje ostrość ostrzy.
- Dokładność wykonania — pasowanie w klasie 6H umożliwia pozytywną weryfikację sprawdzianami „przechodzi/nie przechodzi”.
- Standaryzacja pracy — konsekwencję przejść i rotację ułatwia Komplet Gwintowników Ręcznych M16x1,25.
Normy odniesienia: DIN 2181/2 (wykonanie), ISO 68-1 (zarys sześćdziesiąt stopni), ISO 965 (tolerancja 6H). Ich zachowanie gwarantuje zgodność z przyrządami kontrolnymi i przewidywalne wyniki zarówno w produkcji jednostkowej, jak i krótkoseryjnej.
Etapy nacinania gwintu M16x1,25 w zestawie 2-częściowym: zdzierak i wykańczak

Często zadawane pytania
Zestaw obejmuje dwa gwintowniki – pierwszy zdzierak do wstępnego prowadzenia oraz drugi wykańczak do finalnego ukształtowania gwintu.
Tak, gwintowniki ręczne M16x1,25 można stosować zarówno w otworach przelotowych, jak i nieprzelotowych.
Gwintowniki HSS M16x1,25 przeznaczone są do stali niskowęglowej, stopów aluminium, mosiądzu oraz innych metali łatwo skrawalnych.
POWIĄZANE PRODUKTY


Olej do Gwintowania Wiertol C 0,5L
kod produktu: 0000006532 w magazynie > 10 szt.
41,00 zł
50,43 zł brutto

Narzynka M16X1,25 HSS DIN 22 568 Cztool
kod produktu: 0000006990 w magazynie > 10 szt.
86,00 zł
105,78 zł brutto
Wiertło 14,75 mm do metalu HSS DIN 338
kod produktu: 0158 w magazynie < 10 szt.
20,00 zł
24,60 zł brutto

Pogłębiacz stożkowy 20,5/90 DIN 335 C HSS
kod produktu: 11248 w magazynie > 10 szt.
55,00 zł
67,65 zł brutto

Przedłużka do Gwintownika 9 mm M14 M16
kod produktu: 0000003118
35,00 zł
43,05 zł brutto
Obecnie brak na stanie
Pokrętło do Gwintowników Nr 4 Stalowe Varel
kod produktu: 880442 w magazynie > 10 szt.
120,00 zł
147,60 zł brutto
Wiertło 14,8 mm do metalu podtoczone HSS DIN 338
kod produktu: 14496 w magazynie > 10 szt.
18,00 zł
22,14 zł brutto
Opinie klientów (1)
Masz ten produkt? Pomóż innym w wyborze
Dodaj opinięDostawa
Wszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
PODOBNE PRODUKTY


Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.
Preferencje dotyczące plików cookie
Funkcjonalne pliki cookieTechniczne
Funkcjonalne pliki cookie są bezwzględnie niezbędne do świadczenia usług sklepu, a także do jego prawidłowego działania, dlatego nie ma możliwości odmowy ich użycia. Umożliwiają one użytkownikowi poruszanie się po naszej stronie internetowej i korzystanie z różnych opcji lub usług, które na niej istnieją.
Reklamowe pliki cookie
To te, które zbierają informacje o reklamach wyświetlanych użytkownikom serwisu. Mogą być anonimowe, jeśli zbierają tylko informacje o wyświetlanych powierzchniach reklamowych bez identyfikacji użytkownika lub spersonalizowane, jeśli zbierają dane osobowe użytkownika sklepu przez osobę trzecią, w celu personalizacji wspomnianych powierzchni reklamowych.
Analityczne pliki cookie
Zbierają informacje o tym, jak użytkownik przegląda sklep, zwykle anonimowo, choć czasami pozwalają również na jednoznaczną identyfikację użytkownika w celu uzyskania raportów o zainteresowaniach użytkowników produktami lub usługami, które oferuje sklep.
Najlepsze gwintowniki i bardzo szybkie doręczenie mi wysyłki.