







Cena netto: 180,00 zł
Opis
| Dane techniczne | |
|---|---|
| Średnica znamionowa d1 mm | M26 |
| Skok gwintu P mm | 2 mm |
| Długość całkowita l1 | 90 mm |
| Długość części roboczej l2 | 22 mm |
| Średnica części chwytowej d2 | 18 mm |
| Wielkość zabieraka kwadratowego a | 14,5 mm |
| Średnica otworu pod gwint | 24 mm |
| Kąt Gwintu G | 60 stopni |
| Tolerancja gwintownika | ISO2 6H |

Podział pracy w komplecie 1–2
Gwint M26x2 powstaje w ściance otworu o średnicy 24 mm. Rowek gwintu sięga 1 mm w głąb ścianki. Jeden gwintownik musiałby wyciąć cały rowek naraz – ręką to duży opór i ryzyko złamania. Komplet dzieli tę pracę na dwa przejścia.
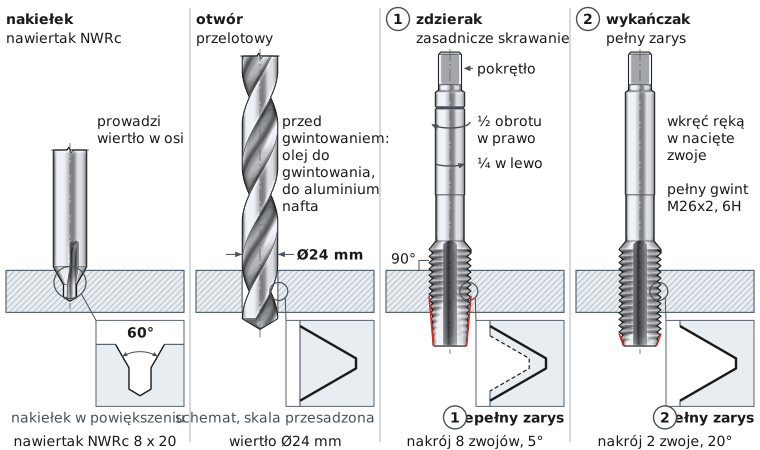
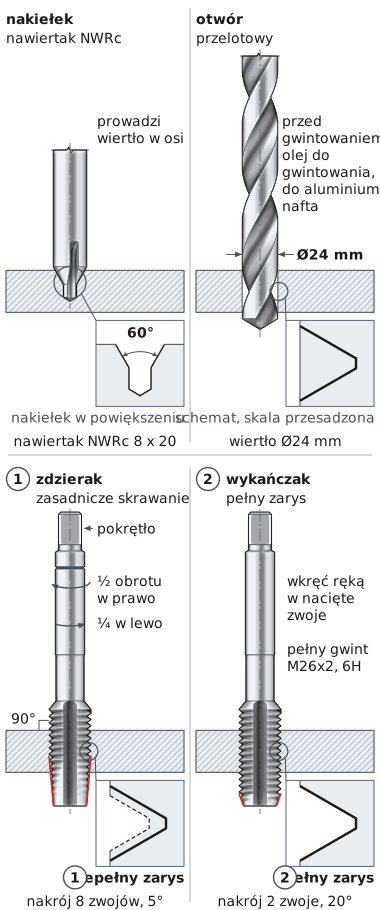
Rysunek pokazuje cały komplet w pracy. Oba gwintowniki mają ten sam chwyt i tę samą długość. Różnią się nakrojem, czyli stożkową końcówką: nr 1 ma nakrój na 8 zwojów, nr 2 tylko na 2 zwoje. Okienka przy ściance otworu pokazują, jak rowek gwintu pogłębia się po każdym numerze.
| Gwintownik | Nakrój | Kąt nakroju | Zbiera materiału | Jak pracuje w otworze |
|---|---|---|---|---|
| nr 1 – zdzierak | długi, 8 zwojów | 5 stopni | zasadniczą część rowka | wchodzi łagodnie i wyznacza kierunek gwintu |
| nr 2 – wykańczak | krótki, 2 zwoje | 20 stopni | resztę, do pełnego zarysu | wkręca się w nacięte zwoje i nadaje pełny zarys 6H |
Nakrój nr 1 jest 4 razy dłuższy niż nakrój nr 2 – różnicę widać od razu, gdy położysz je obok siebie. Nr 1 ma niepełny zarys zwojów, pełny zarys ma dopiero nr 2. Numer widać też na chwycie: nr 1 ma jeden pierścień, nr 2 żadnego. Trzymaj komplet razem i zawsze zaczynaj od zdzieraka.
Gwintowanie ręczne krok po kroku
Wiertło 24 mm
Nakrój 8 zwojów
Nakrój 2 zwoje
Tolerancja 6H
Rytm pracy: pół obrotu w prawo, ćwierć obrotu w lewo | Między numerami: usuń wióry z otworu
Zacznij od otworu. Średnicę wiertła liczysz prosto: średnica gwintu 26 mm minus skok 2 mm daje 24 mm. Za mały otwór to częsta przyczyna ukręcenia gwintownika w materiale.
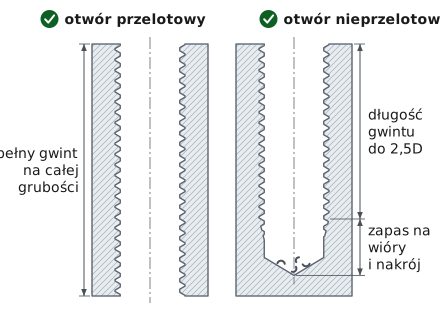
Komplet gwintuje oba rodzaje otworów. W przelotowym gwint obejmuje całą grubość materiału. W nieprzelotowym nacinaj gwint do 65 mm, czyli do 2,5 średnicy gwintu (2,5 x 26 mm, na rysunku 2,5D). Otwór wywierć głębiej niż gwint. Wykańczak ma nakrój na 2 zwoje, więc przy dnie zostają ok. 2 niepełne zwoje. Zapas pod gwintem pomieści je razem z wiórami.
Załóż zdzierak w pokrętło i ustaw go prostopadle do powierzchni. Sprawdź kąt z dwóch stron, np. kątownikiem. Kręć pół obrotu w prawo, potem ćwierć obrotu w lewo. Cofnięcie łamie wiór na krótkie kawałki – lekkie chrupnięcie jest normalne. Pierwsze zwoje decydują, czy gwint wyjdzie prosty.
Wykręć zdzierak i usuń wióry z otworu. Wykańczak wkręć ręką w nacięte zwoje – powinien sam w nie wskoczyć. Dalej kręć tym samym rytmem co zdzierakiem. Wykańczak zbiera resztę materiału i docina rowek do pełnego zarysu w tolerancji 6H. Gdy wkręca się gładko do końca, gwint jest gotowy – sprawdź go śrubą M26x2.
Gwintownik Ręczny M26x2 DIN 2181/2 6H HSSE przeznaczony jest do precyzyjnego wykonywania gwintów drobnozwojnych M26 w stalach konstrukcyjnych, nierdzewnych oraz stopach metali nieżelaznych. Dzięki wysokiej jakości wykonania oraz zoptymalizowanej geometrii skrawania narzędzie umożliwia uzyskanie czystego profilu gwintu i stabilnych wyników w obróbce jednostkowej oraz krótkoseryjnej.
Charakterystyka wykonania: średnica nominalna dwadzieścia sześć milimetrów; skok dwa milimetry; zarys sześćdziesiąt stopni według ISO 68-1; tolerancja otworu 6H według ISO 965; kierunek prawy. Wersja wykonana ze stali szybkotnącej kobaltowej HSSE gwarantuje podwyższoną odporność termiczną i większą stabilność krawędzi tnących. Proste rowki wiórowe zapewniają płynne odprowadzanie wióra, a konstrukcja dwuczłonowa zgodna z DIN 2181/2 — gwintownik wprowadzający (I) i wykańczający (II) — minimalizuje obciążenia skrętne i poprawia osiowość. W procesie obróbki technicznej doskonałe rezultaty i powtarzalność wymiarów wspiera Zestaw Gwintowników Ręcznych M26x2, pozwalający utrzymać równomierną strukturę gwintu na całej długości otworu.
Spełnienie wymagań norm DIN 2181/2 (wykonanie), ISO 68-1 (profil metryczny) oraz ISO 965 (tolerancja 6H) gwarantuje pełną zgodność z wyposażeniem pomiarowym i przewidywalność rezultatów. W zastosowaniach warsztatowych oraz przemysłowych zachowanie osiowości, powtarzalność geometrii i wysoka jakość powierzchni czynią to narzędzie doskonałym wyborem do precyzyjnego gwintowania.

Zestaw 2 sztukowy (zdzierak + wykańczak) skraca czas pracy; 3 sztukowy (I + II + III) ułatwia ręczne prowadzenie w twardszych materiałach i przy większej średnicy jak M26.
Tak, zestaw może być stosowany zarówno w otworach przelotowych, jak i nieprzelotowych, zgodnie z normą DIN 2181 i klasą 6H.
Zapewnij prostopadłość ustawienia, używaj pokrętła do gwintowników, smaruj (olej do gwintowania), cofaj co 1–2 obroty w celu łamania wióra i oczyszczaj rowki.

kod produktu: 0000006532 w magazynie > 10 szt.
50,43 zł brutto

kod produktu: 0381 w magazynie > 10 szt.
120,54 zł brutto

kod produktu: 10289 W magazynie < 10 szt.
270,60 zł brutto

kod produktu: 13327 w magazynie > 10 szt.
102,09 zł brutto

kod produktu: 0000005395 w magazynie > 10 szt.
43,05 zł brutto
kod produktu: 14321 w magazynie > 10 szt.
62,73 zł brutto
kod produktu: 14342 w magazynie > 10 szt.
430,50 zł brutto
kod produktu: 14378 w magazynie > 10 szt.
233,70 zł brutto
Dodaj pierwszą opinię o produkcie Gwintownik Ręczny M26x2 DIN 2181/2 6H HSSE Fra
Dodaj opinięWszystkie zamówienia realizujemy firmą kurierską InPost. W przypadku zamówień przekraczających 369 zł brutto przesyłka jest Darmowa
| Kurier InPost | Przelew24 / Przedpłata | 14,76 zł brutto | Czas realizacji 1 dzień roboczy |
| Kurier InPost | Pobranie | 17,22 zł brutto | Czas realizacji 1 dzień roboczy |
Korzystamy z własnych plików cookie i plików cookie stron trzecich jak Google ( dostępne tutaj ) w celu ulepszenia naszych usług i pokazywać Ci reklamy związane z Twoimi preferencjami, analizując Twoje nawyki nawigacja. Aby wyrazić zgodę na jego użycie, naciśnij przycisk Akceptuj.


